
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
 LED灯PCBA
 内存PCBA
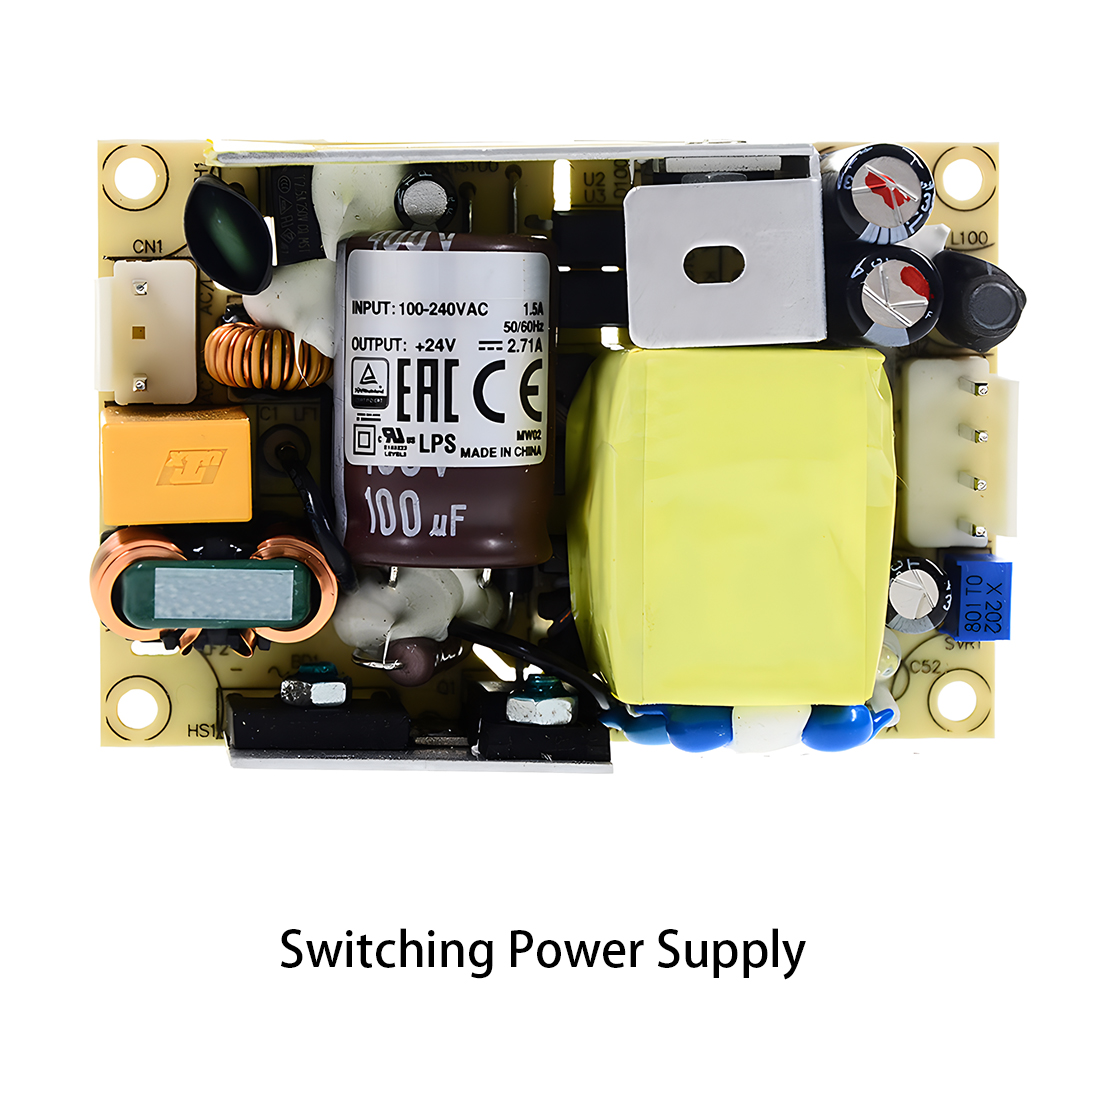 电源PCBA
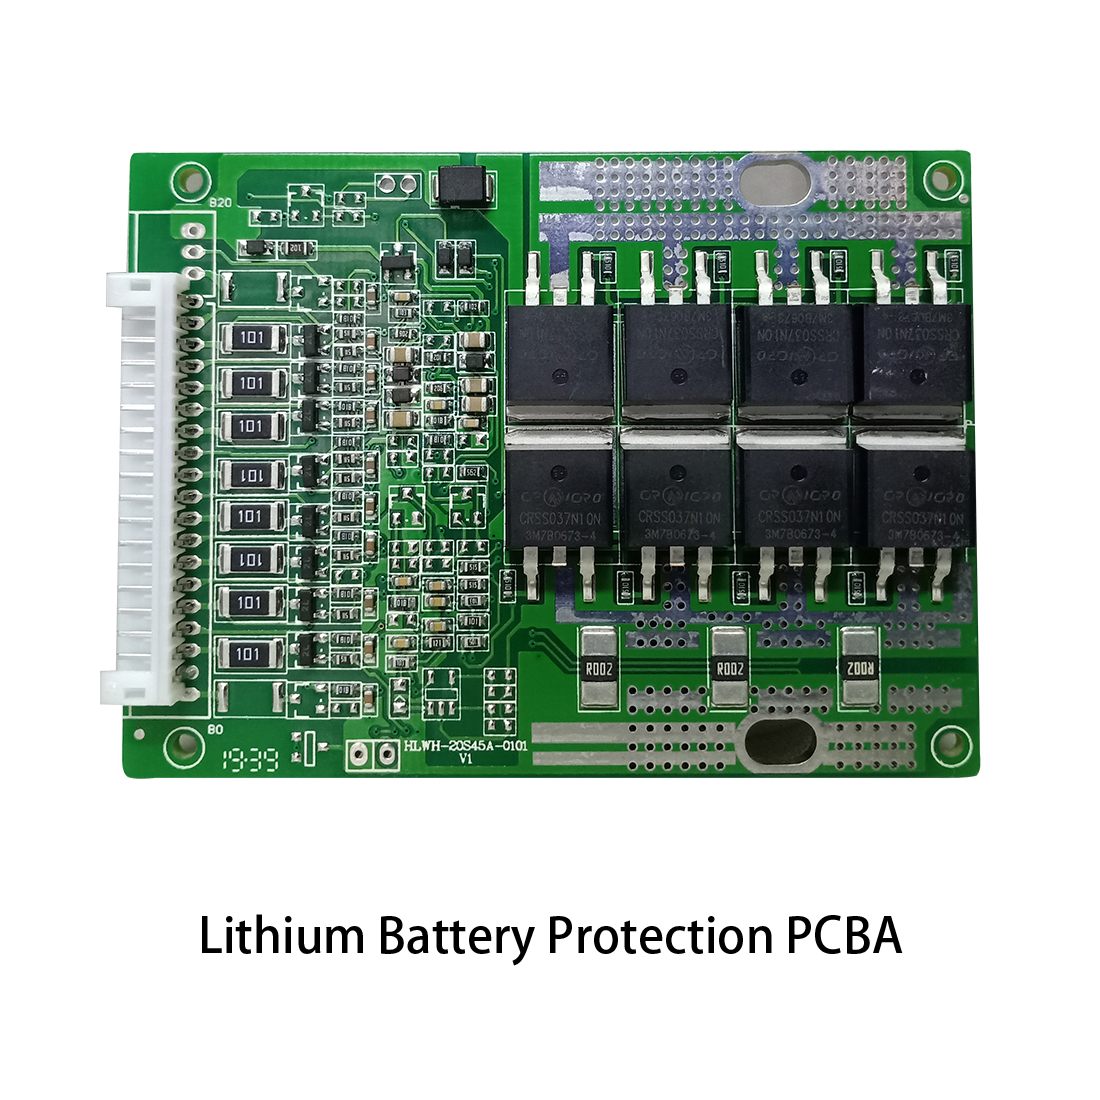 新能源PCBA
 通信PCBA
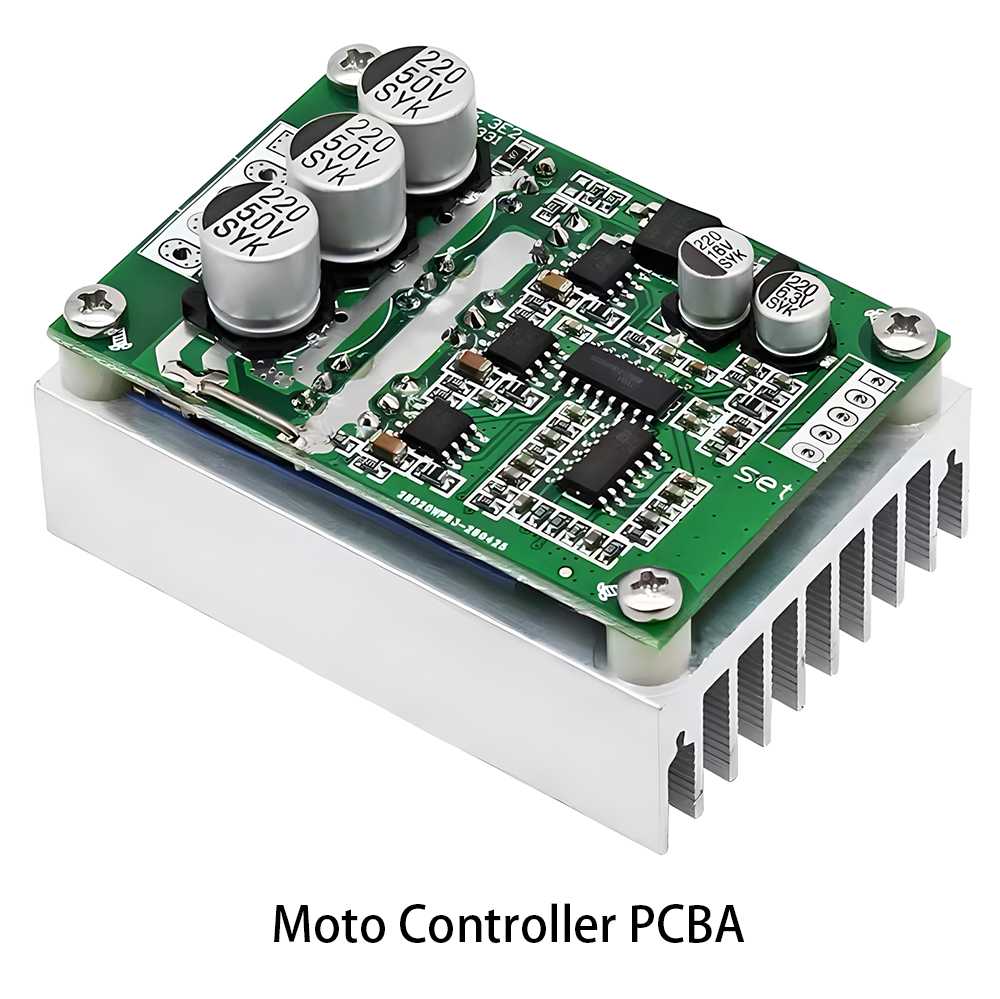 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
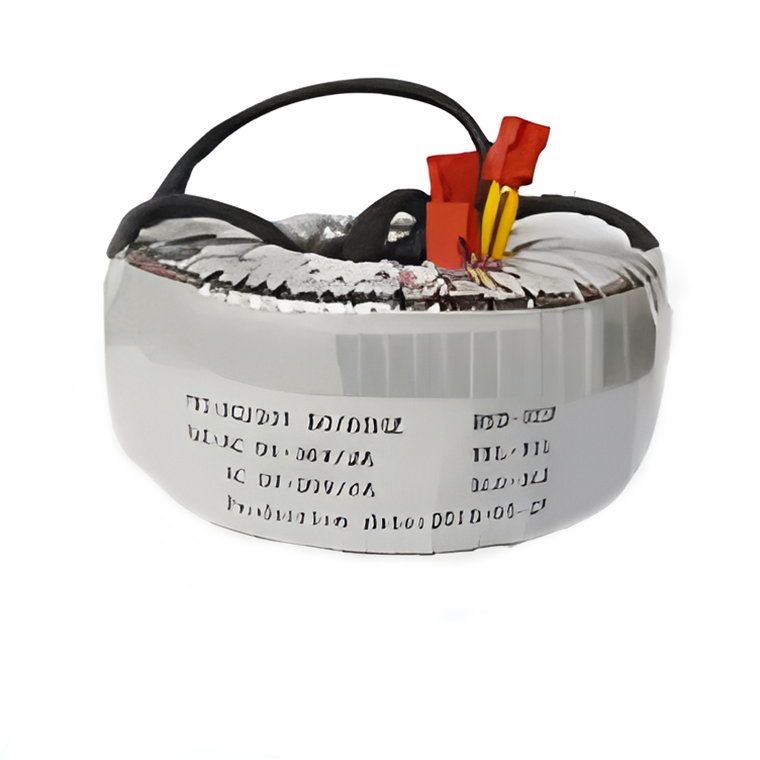 环形变形金刚
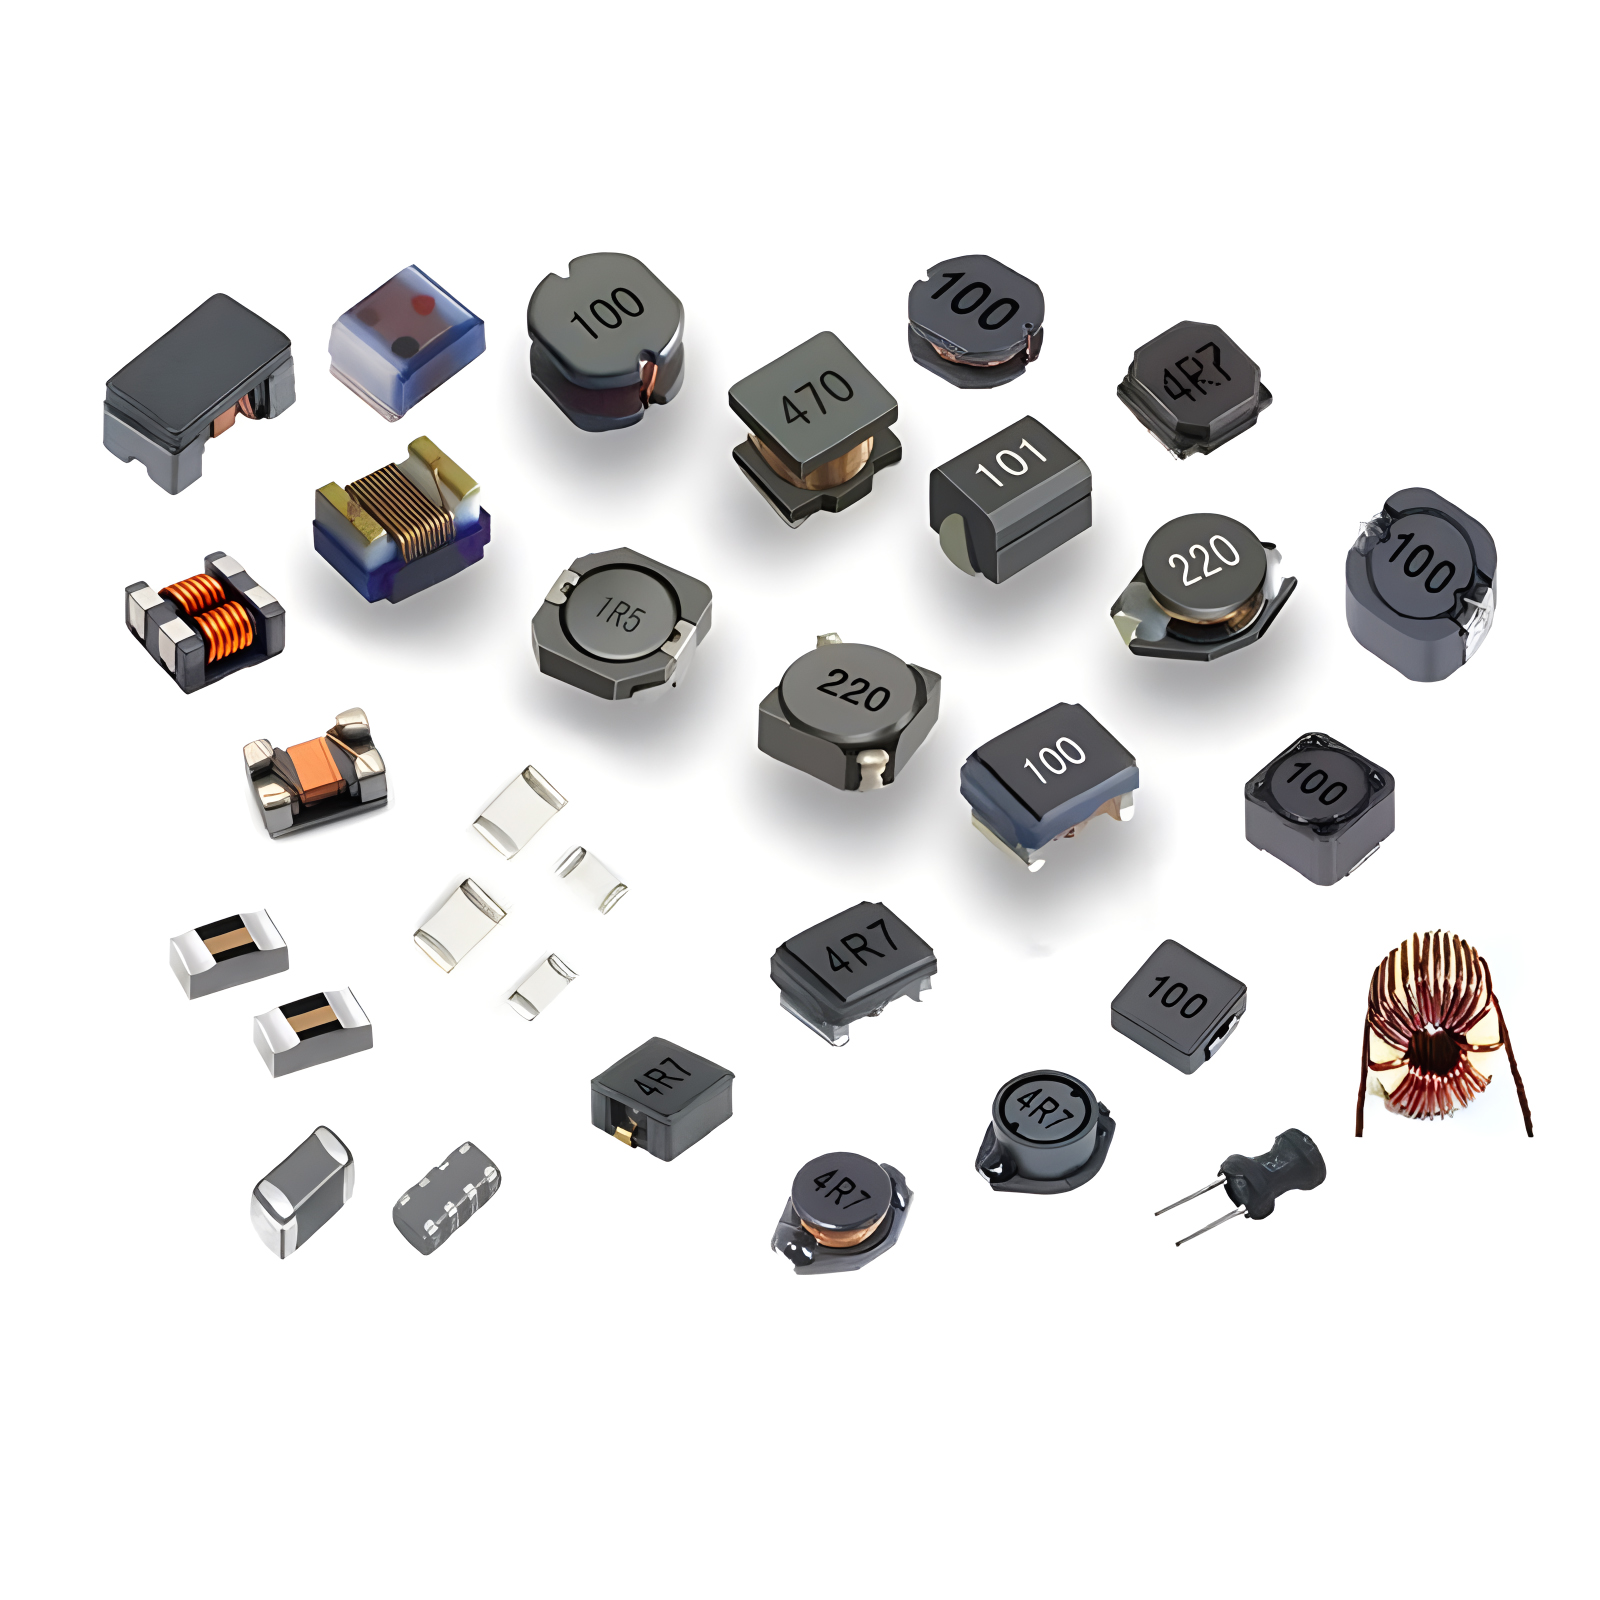 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
板边加工中V形槽和冲孔的应用场景差异分析
2025-09-24

在PCB制造中,板边处理是实现多面板分离(将多个单元PCB从面板上分割出来)的关键工序,我知道了h 直接影响产品边缘质量、分离效率和后续组装可靠性。常用的板边处理技术主要有:V 型乐谱(V 型槽) 和 邮票孔V形槽通过在板边缘铣削V形槽,并利用机械力或应力实现板边缘断裂分离;冲孔通过在板边缘制造密集的小孔,形成易断的连接桥,实现单元板分离。
不同产品对板边处理的要求差异显著——消费电子PCB追求平整无毛刺的边缘,工业控制PCB注重分离强度,而柔性PCB则需要在柔韧性和分离精度之间取得平衡。因此,准确识别V形压痕和冲孔两种工艺在不同应用场景下的差异,是确保板边处理效果的核心前提。 PCB产品 质量和生产效率。
2. V形槽和冲孔工艺原理及核心特性比较
首先,从过程本质和核心特征方面阐明两者之间的基本区别:
| 比较维度 | V 型乐谱(V 型槽) | 邮票孔 |
|---|---|---|
| 工艺原理 | 在板材边缘的前后两侧铣削V形槽(角度30°-60°),以固定中间连接肋(厚度0.1-0.3mm),并在分离过程中沿连接肋断裂。 | 在板边缘钻出密集的圆孔(直径0.8-1.2mm,间距1-2mm),在孔之间形成狭窄的连接桥(宽度0.5-1mm),分离过程中连接桥会断裂。 |
| 分离法 | 机械式断板(手动/断板机),应力断裂(自动断板机) | 机械式板材破碎、落料分离(模具)、激光切割分离 |
| 边缘质量 | 扁平骨折射频精度高,毛刺高度≤0.05mm,无残余孔 | 边缘残留孔洞(凹痕),毛刺高度≤0.1mm,需要二次加工。 |
| 适用板材厚度 | 0.8-3.0mm(板材太薄容易破损,板材太厚难以铣槽) | 0.4-6.0mm(适用于薄板和厚板,孔深可调) |
| 成本水平 | 低(单槽加工工艺,高效率) | 高(多次钻探作业、耗材增加和工时延长) |
3. 应用场景差异的深入分析
3.1 按产品类型分类的应用场景
- 消费电子产品PCB(手机主板、平板电脑PCB): 优先选择V分数此类产品对板边平整度要求极高(边缘公差±0.05mm),且后续需要安装外壳或连接器。V型槽切割后的板边无残余孔洞,可直接满足组装要求。例如,手机主板面板通常采用V型槽切割工艺处理板边,切割后边缘毛刺<0.03mm,无需二次打磨,组装良率可达99.5%以上。
- 印章孔的异常情况如果PCB板边缘元件密集(距板边缘距离<1mm),V型槽加工可能会损坏元件。在这种情况下,应使用冲压孔,并调整孔位以避免影响元件布局。
工业控制PCB(逆变器主板、PLC模块): 优先选择印章孔此类产品大多为厚板(2.0-3.0mm),且常需承受机械振动。冲压孔连接桥强度更高(断裂力≥50N),可避免运输或加工过程中意外断裂。例如,逆变器面板经冲压孔加工后,面板整体强度提升40%,运输损耗率由1.2%降低至0.3%。
V-score 的异常情况如果产品是薄型工业PCB(板厚≤1.0mm),并且对边缘平整度有一定的要求(例如需要安装散热片),则可以选择V形槽,并将连接肋的厚度增加到0.2mm以提高强度。
柔性印刷电路板(FPC,例如手机线缆、可穿戴设备印刷电路板): 仅适用于印章孔FPC材质较软(基材为PI或PET),V型槽容易导致基材撕裂或分层;而冲孔工艺通过小孔连接,既能保持FPC的柔韧性和完整性,分离时只需沿连接桥轻轻掰断,边缘不易变形。例如,智能手表的FPC面板采用冲孔工艺(直径0.8mm,间距1mm),分离后可直接弯曲折叠,无断裂风险。
高频高速PCB(服务器PCB、通信基站PCB): 优先选择V分数高频信号(≥25Gbps)对板边电磁辐射非常敏感。冲压孔的位置会导致局部阻抗突变(偏差±5Ω或以上),而V型槽边缘是连续的,对信号完整性的影响很小(阻抗偏差≤±1Ω)。例如,服务器CPU PCB面板采用V型槽后,回波损耗≥-18dB@25Gbps,满足信号传输要求。
3.2 按生产流程和效率分类的应用场景
- 大规模生产方案(月产能≥10万件): 优先选择V分数V型划线工艺具有单道工序加工效率高(一台划线机每小时可加工500片面板)和成本低(单片加工成本约为0.05元)的优点,适用于大规模生产。例如,在手机主板代工厂进行大规模生产时,V型划线工艺可使板边加工环节的产能提高30%,单位成本降低40%。
小批量多品种生产方案(月产能<10,000件): 优先选择印章孔冲压孔无需特殊开槽工具,仅需常规钻孔设备即可实现。它具有灵活的型号切换功能(通过调整钻孔程序切换产品),适用于多种型号的快速切换。例如,在研发样品或定制工业PCB的生产中,冲压孔的型号切换时间<30分钟,而V型槽则需要更换铣刀和夹具,型号切换时间≥2小时。
自动分离方案(全自动SMT生产线): V形划线和冲孔两种方法均适用,分离设备需要匹配。V型划线适用于自动断板机(分离速度10片/分钟),冲孔适用于落料模具或激光分料器(落料速度15片/分钟)。例如,在全自动生产线中,若追求极致效率,可选择冲孔+落料分料;若追求边缘质量,可选择V型划线+自动断板机。
3.3 按特殊要求分类的应用场景
- 需要进行电路板边缘密封或防水的场景(户外设备PCB): 优先选择V分数冲压孔的残余孔洞会形成缝隙,影响密封效果(防水等级仅能达到IP54);V型槽边缘平整无孔,可直接涂覆防水胶或安装密封圈,防水等级可达IP67。例如,户外LED显示屏PCB采用V型槽工艺处理后,防水测试通过率从85%提升至99%。
特殊形状的板边情况(非线性板边,例如弧形、梯形): 优先选择印章孔V型槽只能加工直线型板边,铣削异形板边容易造成刀具磨损和尺寸偏差;冲孔通过钻孔形成连接桥,可以灵活适应各种形状的板边(弧形、折线等)。例如,汽车中控台的异形PCB面板采用冲孔工艺后,板边尺寸公差控制在±0.1mm以内,满足异形外壳的装配要求。
4. 选择决策过程及注意事项
4.1 选择决策过程
- 明确核心产品需求优先确定关键指标,例如板材厚度、边缘质量要求、信号频率和生产批次;
- 匹配过程特征:根据核心要求比较 V 形槽和冲孔的特性(例如厚板→冲孔,高频信号→ V 形槽);
- 评估成本和效率:大批量生产时选择 V 形压痕以控制成本,小批量、多品种生产时选择冲孔以提高灵活性;
- 核实并调整制作样品测试分离效果(边缘毛刺、强度、信号完整性),并根据测试结果微调方案。
4.2 注意事项
- V形槽深度控制:沟槽深度应为板材厚度的1/3-1/2(例如,板材厚度为1.6mm时,沟槽深度为0.5-0.8mm)。沟槽太深容易提前断裂,沟槽太浅则难以分离;
- 冲压孔位置布局:孔间连接桥的宽度应≥0.5mm,以避免因过窄而导致连接强度不足;同时,孔的位置应距板边≥0.3mm,以防止板边开裂;
- 分离后的边缘处理:印章孔分离后需要进行边缘打磨(毛刺≤0.05mm)。如果V形划痕毛刺超过标准值(>0.05mm),则需要用砂纸稍加打磨。
5. 结论
V形压痕和冲压孔并非板边加工中的“对立关系”,而是“互补关系”。V形压痕的优势在于“成本低、平整度高”,适用于大批量、高频、高速的消费电子PCB;而冲压孔的优势在于“灵活性高、适应性强”,适用于小批量、多品种、厚板、异形板和柔性PCB。实际选择时,需以核心产品需求为指导,结合生产工艺和成本预算进行综合考量。必要时,可采用“V形压痕+冲压孔”混合方案(例如,直线边缘采用V形压痕,异形边缘采用冲压孔),以在板边加工质量和效率之间取得最佳平衡。随着 PCB 向薄化、轻量化和异形化发展,板边加工技术未来将进一步创新,例如激光 V 形划线(提高异形边缘加工能力)和微冲孔(将孔间距减小到 0.5 毫米),为更复杂的场景提供解决方案。