
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
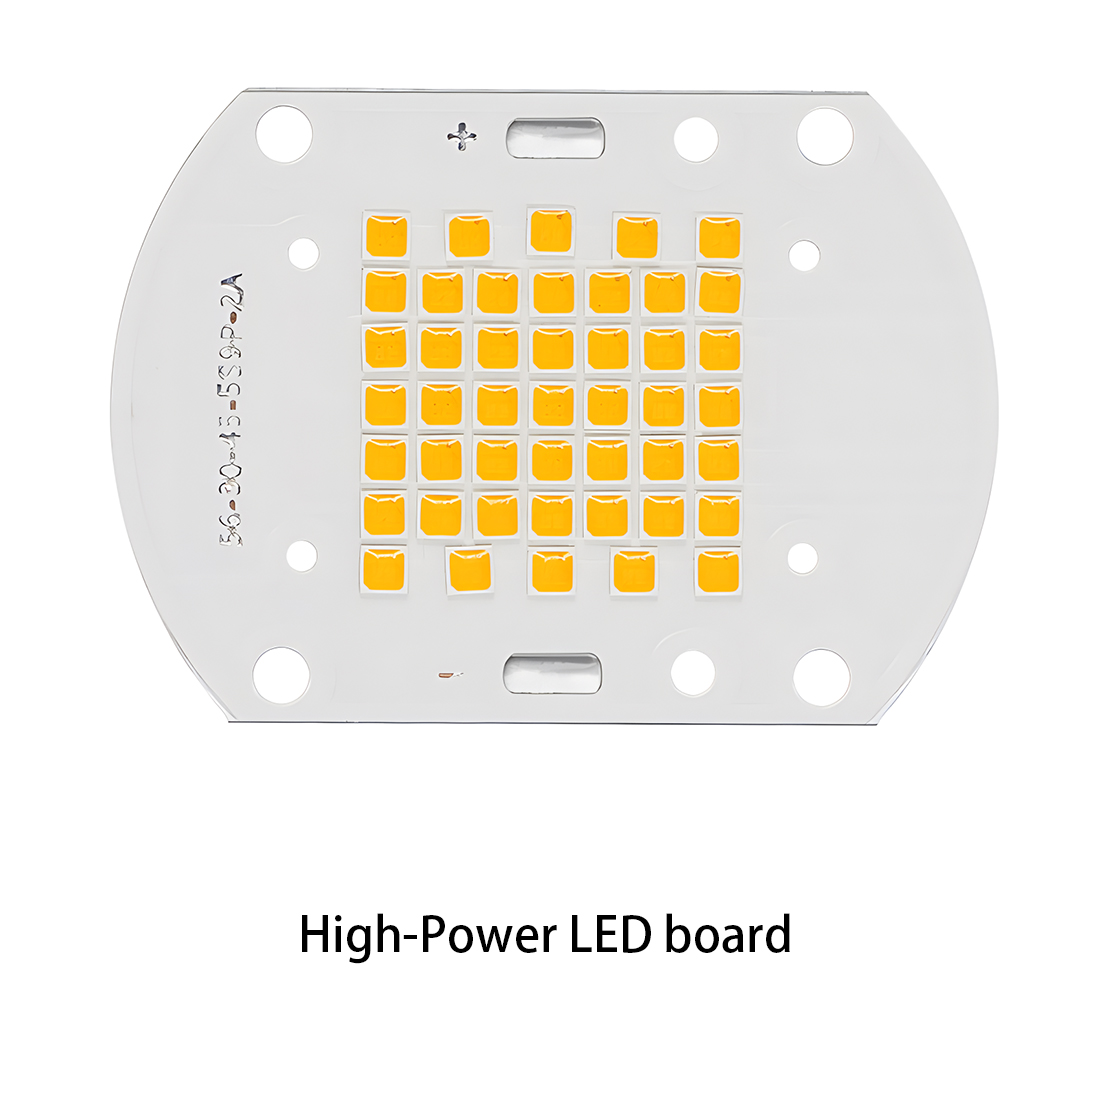 LED灯PCBA
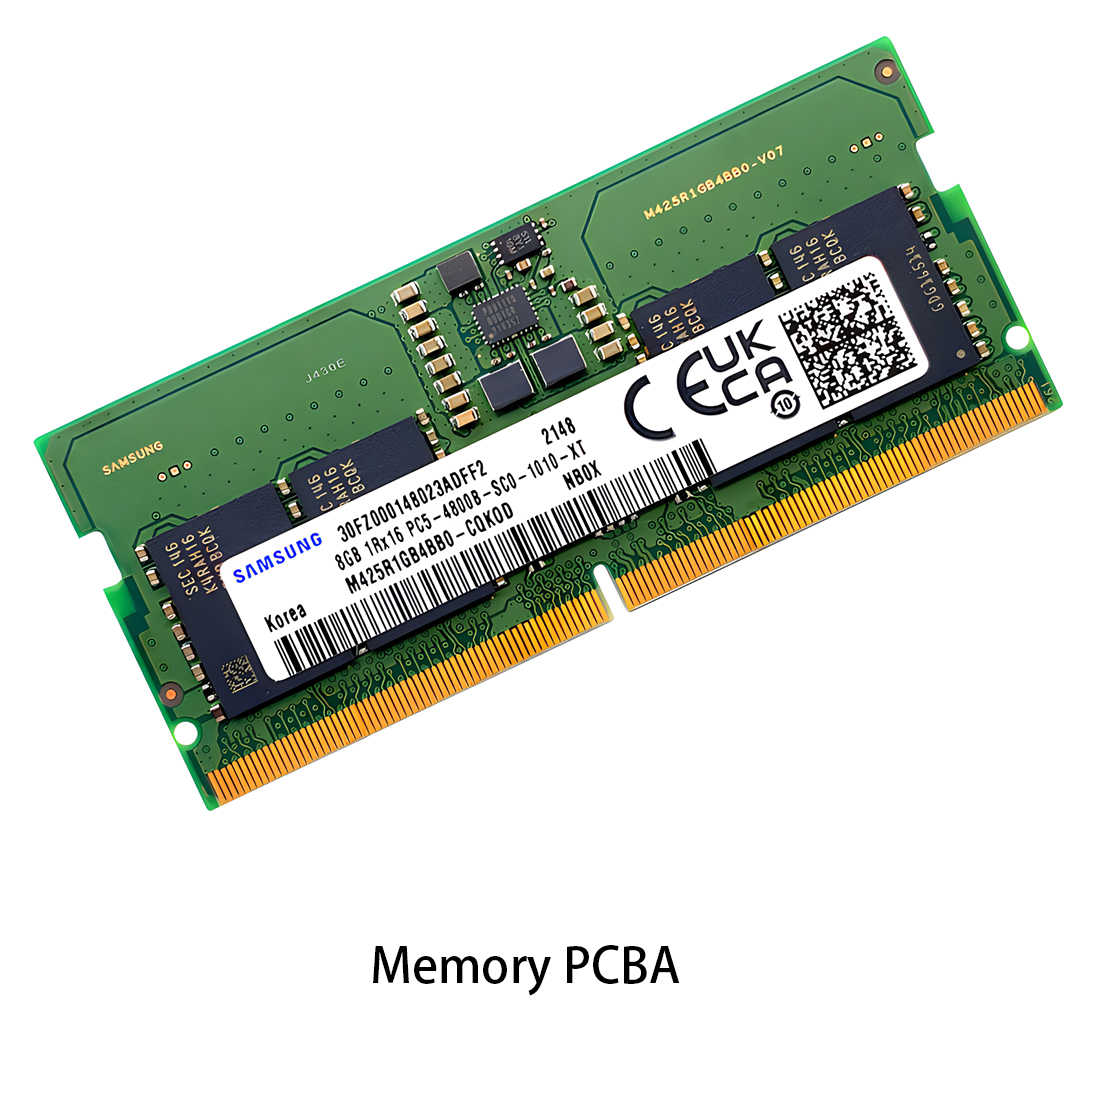 内存PCBA
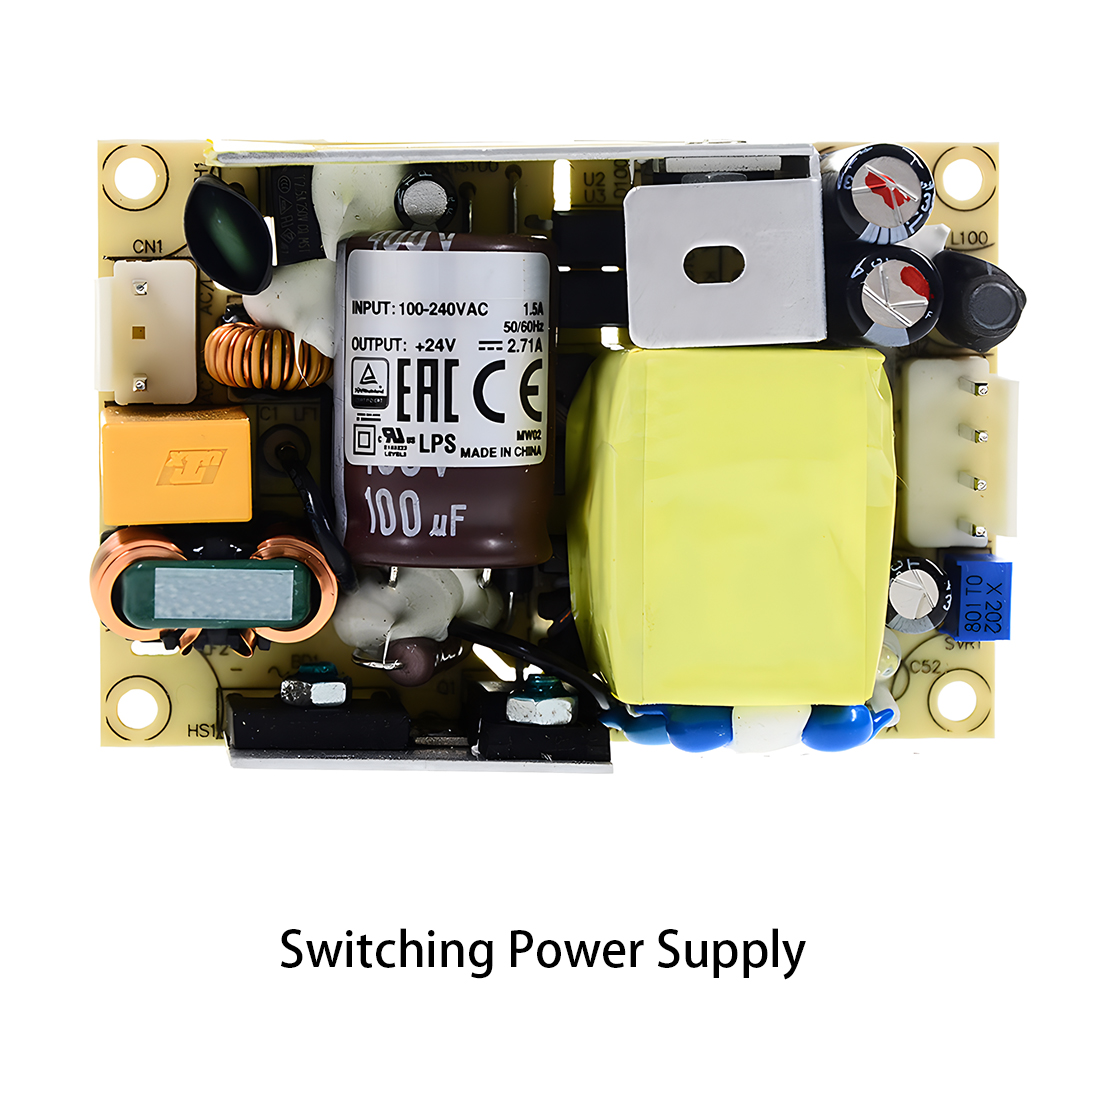 电源PCBA
 新能源PCBA
 通信PCBA
 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
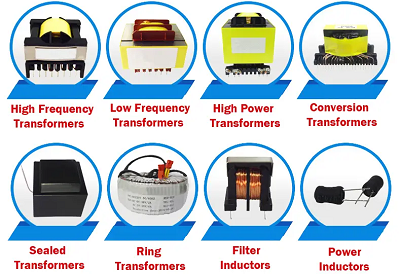 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
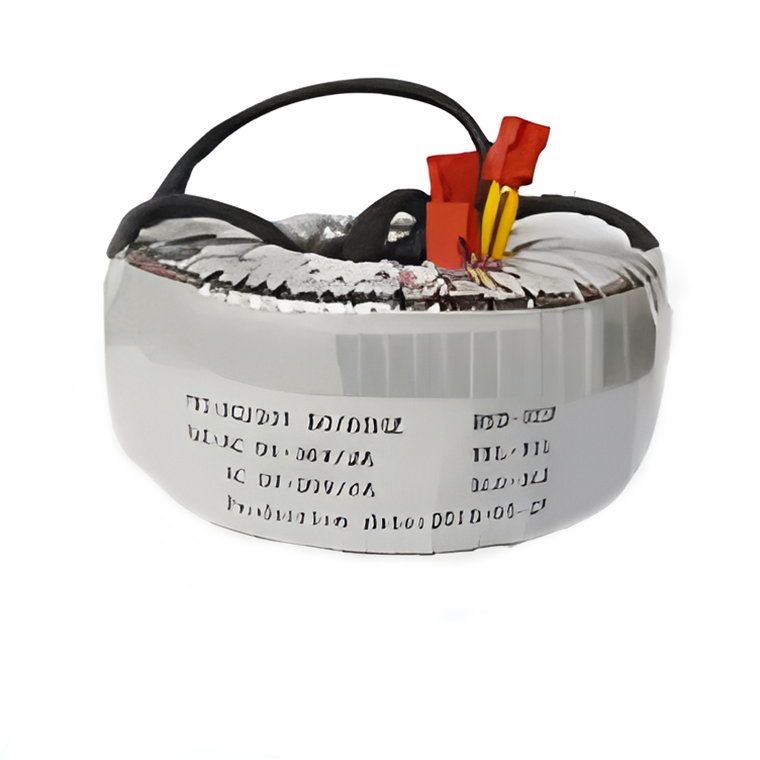 环形变形金刚
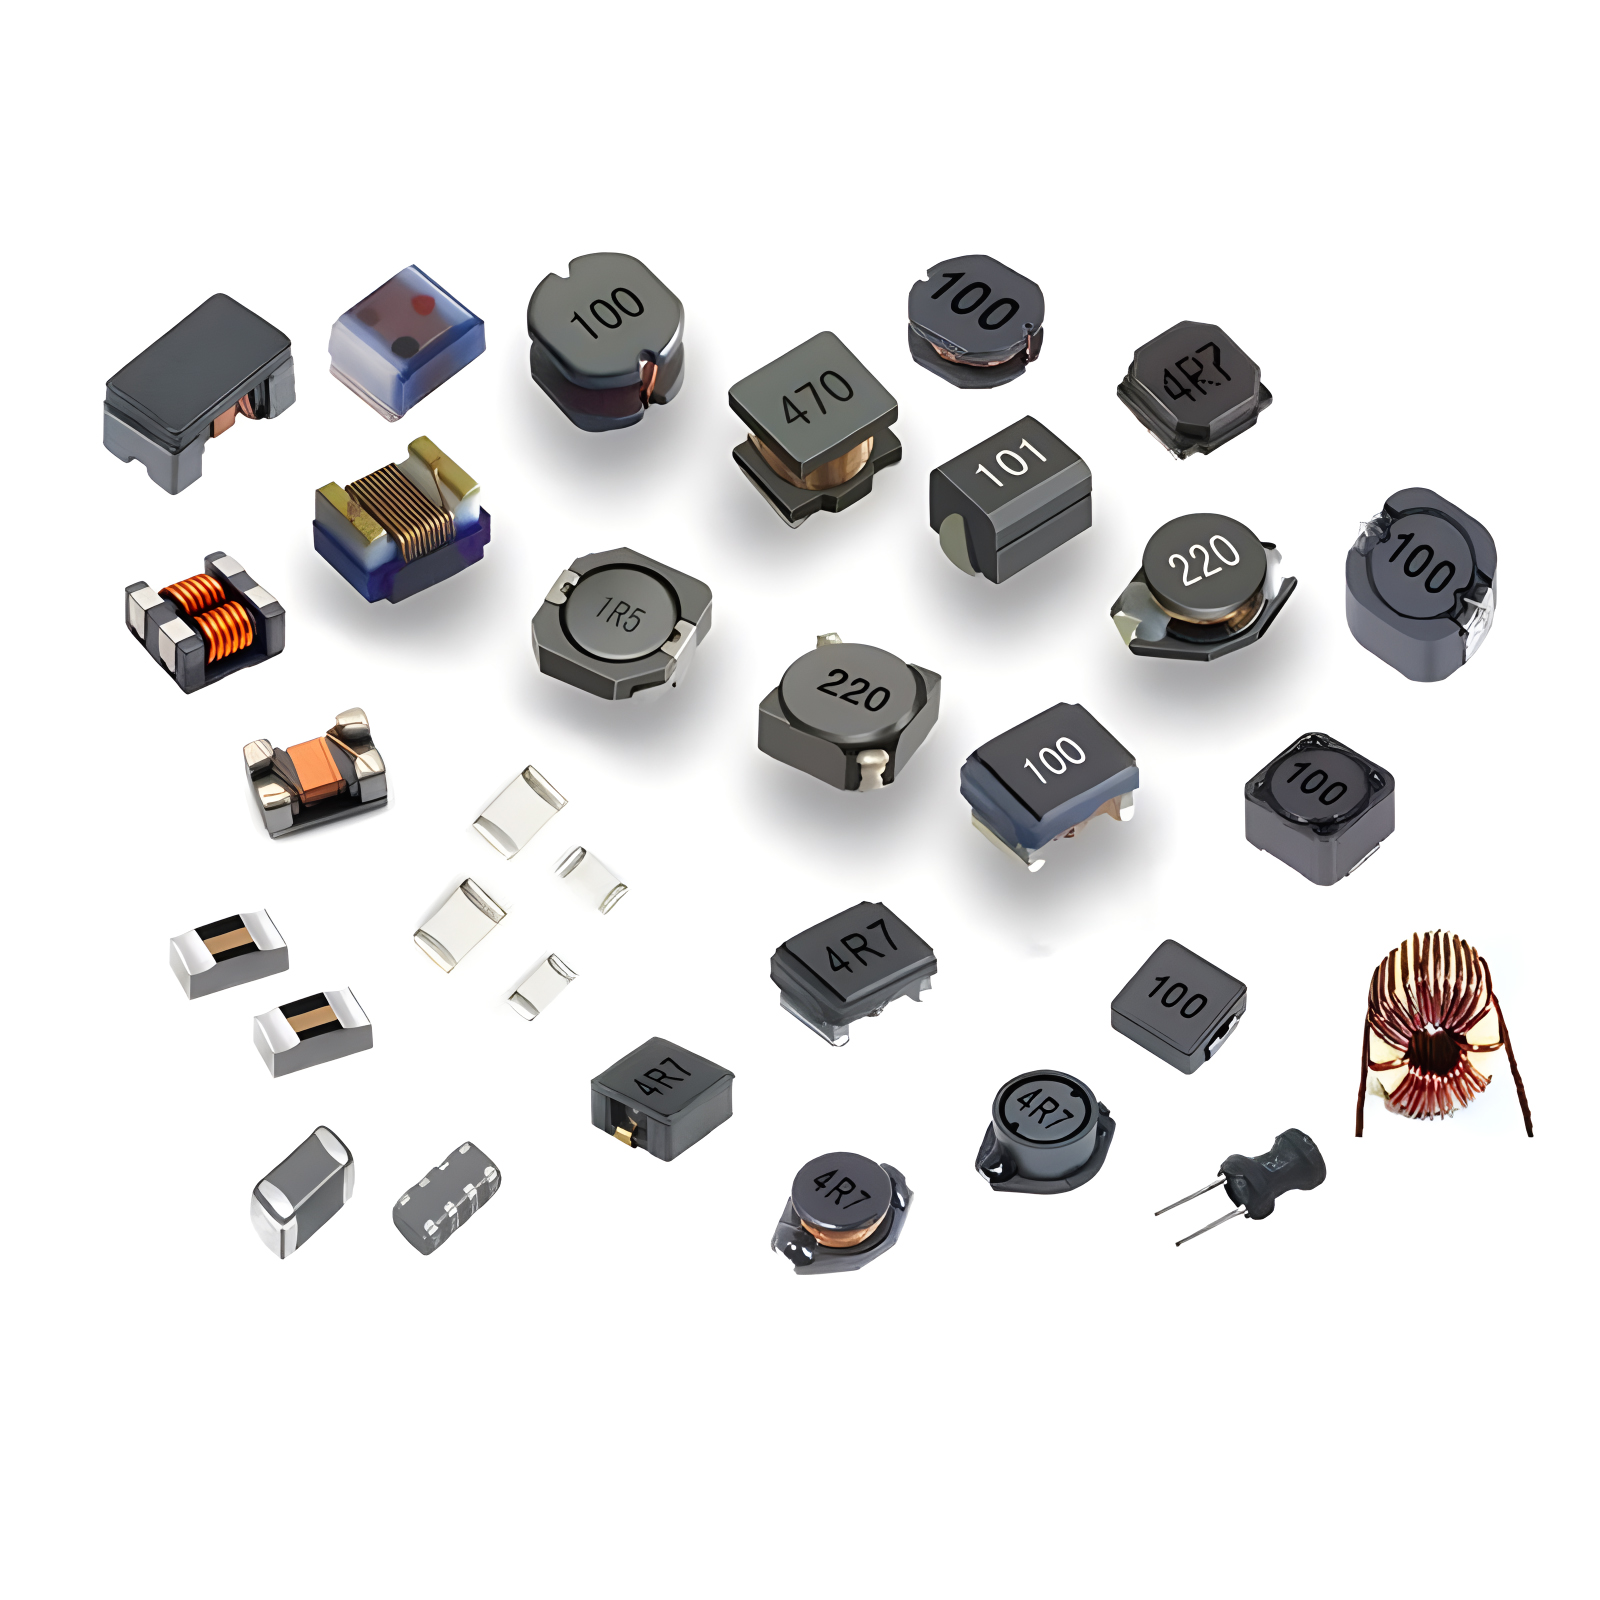 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
通孔元件焊点

在电子中我知道了在制造业中,确保通孔元件(THT)焊接的可靠性至关重要。焊点不仅要实现电气连接,还要承受机械应力、振动和热循环。拉力测试是定量评价焊点机械强度的核心方法。常见的标准包括:"≥5N"是这种可靠性的具体体现。
一、拉力测试的核心目的
拉力强度测试并非旨在 SIM模拟实际应力(通常是剪切应力或弯曲应力),但作为一种破坏性测试方法,它适用于……过程控制和质量保证其主要目的是:
-
验证焊接过程确认焊接温度曲线、助焊剂活性和焊料合金等参数设置正确,以形成冶金上合格的焊点。
-
评估焊点强度量化接头本身的机械强度,确保其能够承受后续的组装(例如, 皮肤细胞新的紧固措施)、运输振动以及使用过程中的意外应力。
-
识别潜在缺陷:能够发现肉眼难以察觉的缺陷,例如冷焊点、焊点松动、空隙过多或引脚/焊盘润湿不良。这些缺陷会显著降低拉力强度。
二、标准值的由来和依据(为什么≥5N?)
"≥5N"这是一个常见的最低验收标准,但并非绝对标准。其数值取决于以下考虑因素:
-
行业标准(IPC标准):
-
权威标准IPC-J-STD-001(焊接式电气和电子组件的要求)IPC-A-610(电子组件可接受性)是主要参考标准。
-
这些标准通常不要指定单一的固定力值(类似 5N)但更像一个原则焊点必须具有足够的强度。故障模式(断裂发生的位置)比单独的力值更有参考价值。
-
可接受的结果故障发生在元件引脚本身(引脚断裂),而不是焊点或焊盘界面。这证明了焊点的强度。大于铅的强度。
-
结果不可接受。焊点从PCB焊盘上脱落(焊盘脱落)或焊点本身断裂。这表明工艺存在问题,导致焊点强度不足。少于铅的强度。
-
-
组件规格和安全系数:
-
5N是一项通常适用于……的通用要求常见的轴向/径向分量(例如,电阻器、电容器、二极管)。该数值基于大量的实验和统计数据,提供了远超这些元件在正常环境下可能遇到的最大应力的显著安全裕度。
-
对于体积更大、重量更重的元件(例如,电解电容器、变压器、连接器),所需的标准值为明显更高(例如。,≥20N或更高)。该值根据组件的重量、振动环境中的力等计算得出,并乘以安全系数(通常为 1.5 到 2 倍)。
-
三、测试方法和程序
-
测试设备专用推拉力测试仪(数字式测力计)。该设备以恒定速度施加力,并精确记录力曲线和峰值力。
-
测试夹具:
-
专为元件形状而设计。例如,轴向电阻器使用钩形夹具,径向电容器使用夹头夹具,连接器本体则使用定制夹具进行夹持。
-
核心原则该装置必须确保施加力。垂直且均匀地对元件本体施加力时,力线必须垂直于PCB,以确保纯拉伸载荷而非弯矩。
-
-
测试步骤:
一个。采样从生产电路板或专用测试样品上切取包含待测元件的样品。
b.安全的将样品 PCB 牢固地夹在测试平台的底座夹具上。
c.安装固定装置选择合适的夹具,将其连接到力传感器上,然后将其正确连接到组件本体上。
d.设置参数设置测试速度(通常为 5-25 毫米/分钟)。速度过快或过慢都会影响结果。
和。执行测试启动设备。以恒定速度施加张力,直至焊点或引脚失效。
f.记录结果记录峰值拉力(单位:牛顿,N)和故障模式(引脚断裂、焊盘脱落、焊点断裂等)。 -
结果判断:
-
经过拉力≥规定标准值(例如,5N)和故障模式是领先优势。
-
失败:
-
拉力小于规定标准值。
-
拉力达标(符合要求),但失效模式为垫片抬起或者焊点界面分离这是“假合格”,表明PCB制造(焊盘粘合)或焊接工艺存在严重问题。
-
-
四、影响拉力强度的关键因素
-
焊接质量良好的润湿性、合适的焊料焊角和足够的焊料量是形成牢固焊点的基础。
-
PCB设计与质量焊盘尺寸、铜箔厚度以及PCB层压板与铜箔之间的粘合力(剥离强度)至关重要。如果铜箔与基板分离,则PCB本身存在缺陷。
-
铅材料和可焊性铅表面的镀层(例如锡、金)及其氧化程度直接影响可焊性。
-
焊料合金不同合金的机械强度略有不同(例如,SAC305、Sn63/Pb37)。
五、常见误解及应对措施
误区一:仅凭一次抽样测试就判定一批产品合格
2. 误区二:拉拔速度过快(>20毫米/分钟)
3. 误区三:忽略失效模式分析
结论:
"≥5N"是通孔焊点机械可靠性的定量阈值。拉力测试的核心价值在于……评估力值和失效模式它能够对从PCB制造到焊接工艺的各个环节的潜在缺陷进行全面诊断,是确保电子产品在其整个生命周期内稳健性和使用寿命不可或缺的质量控制工具。