
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
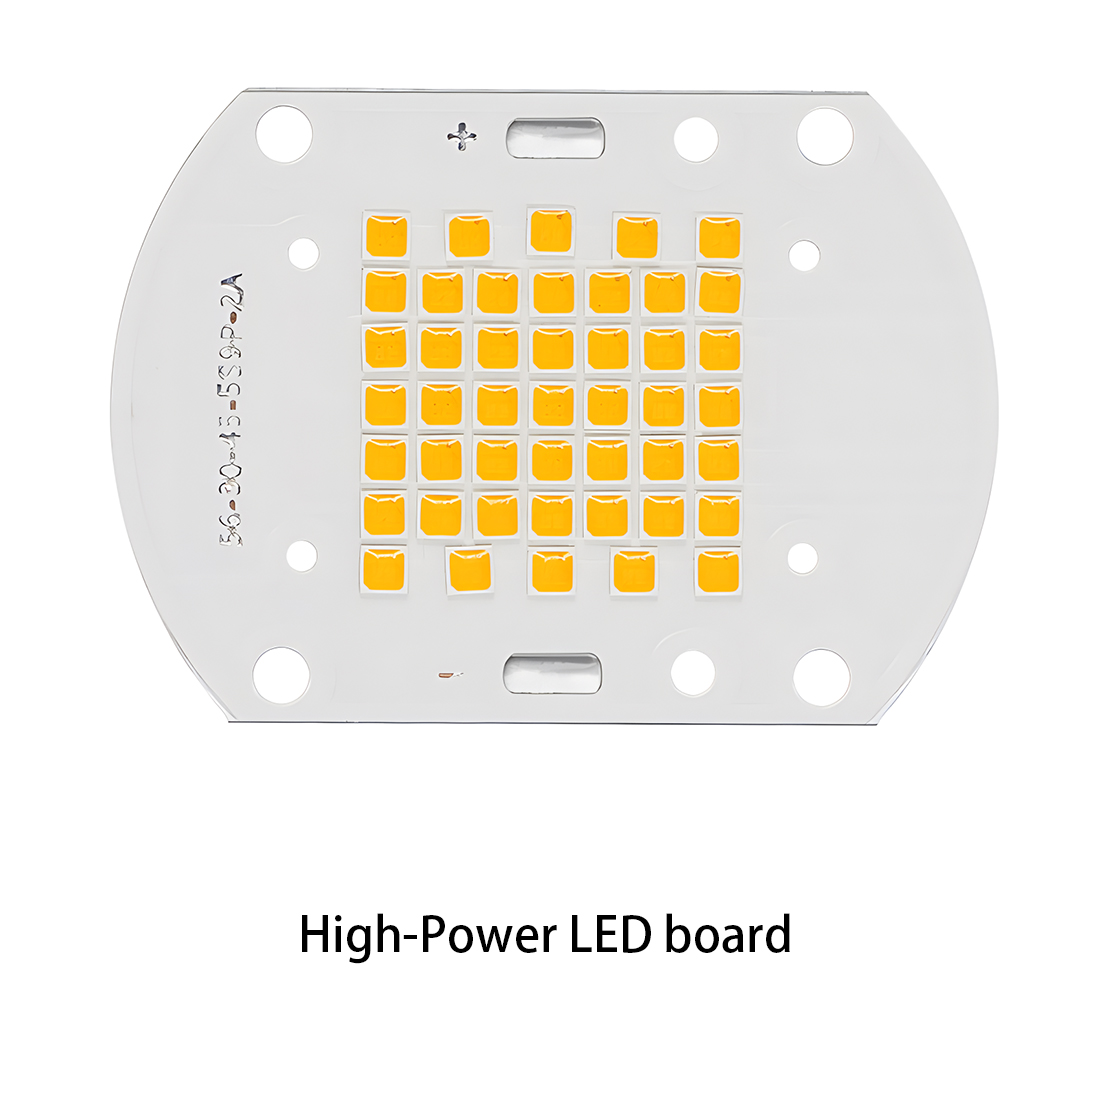 LED灯PCBA
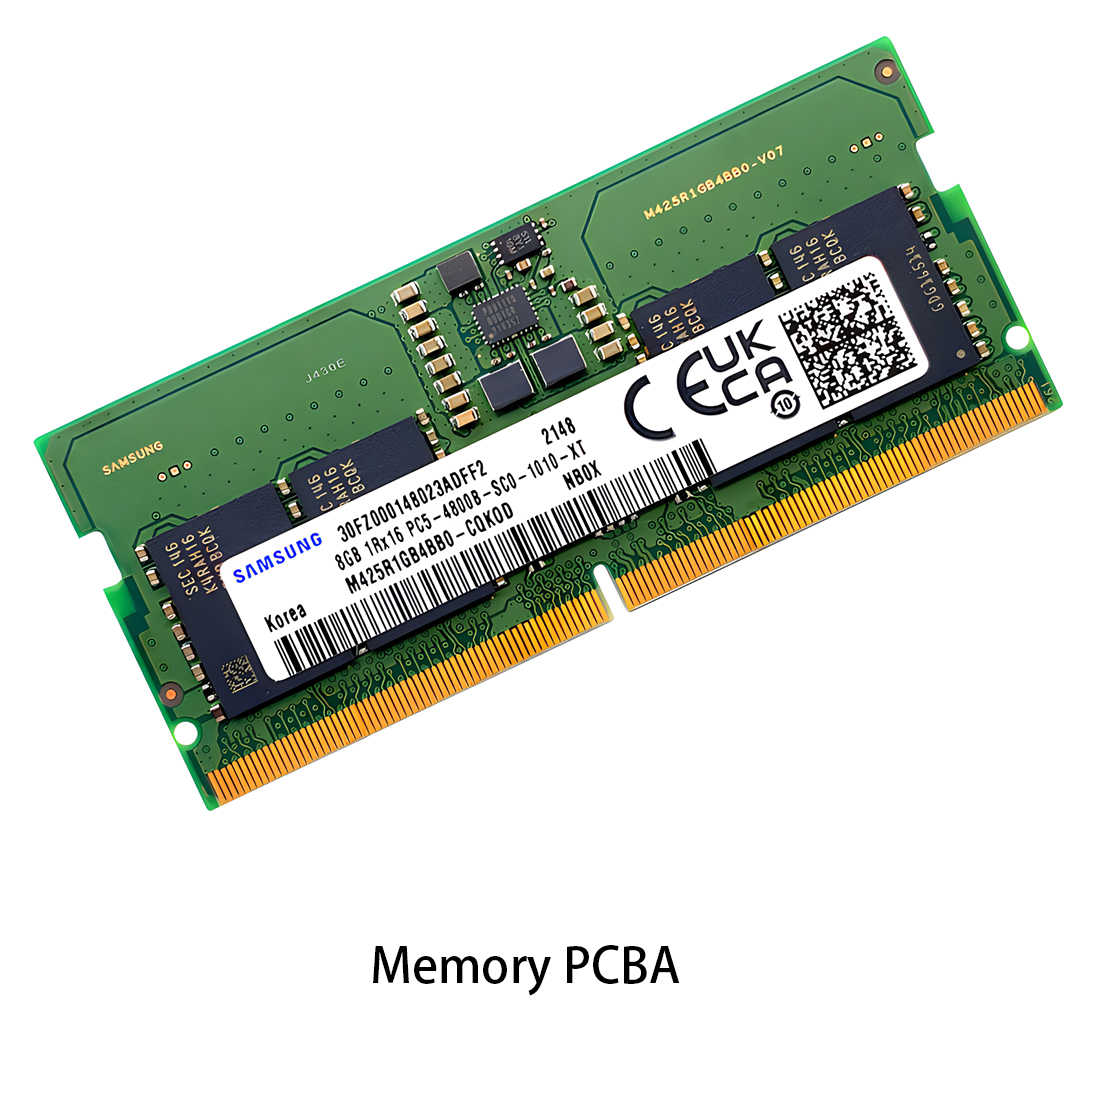 内存PCBA
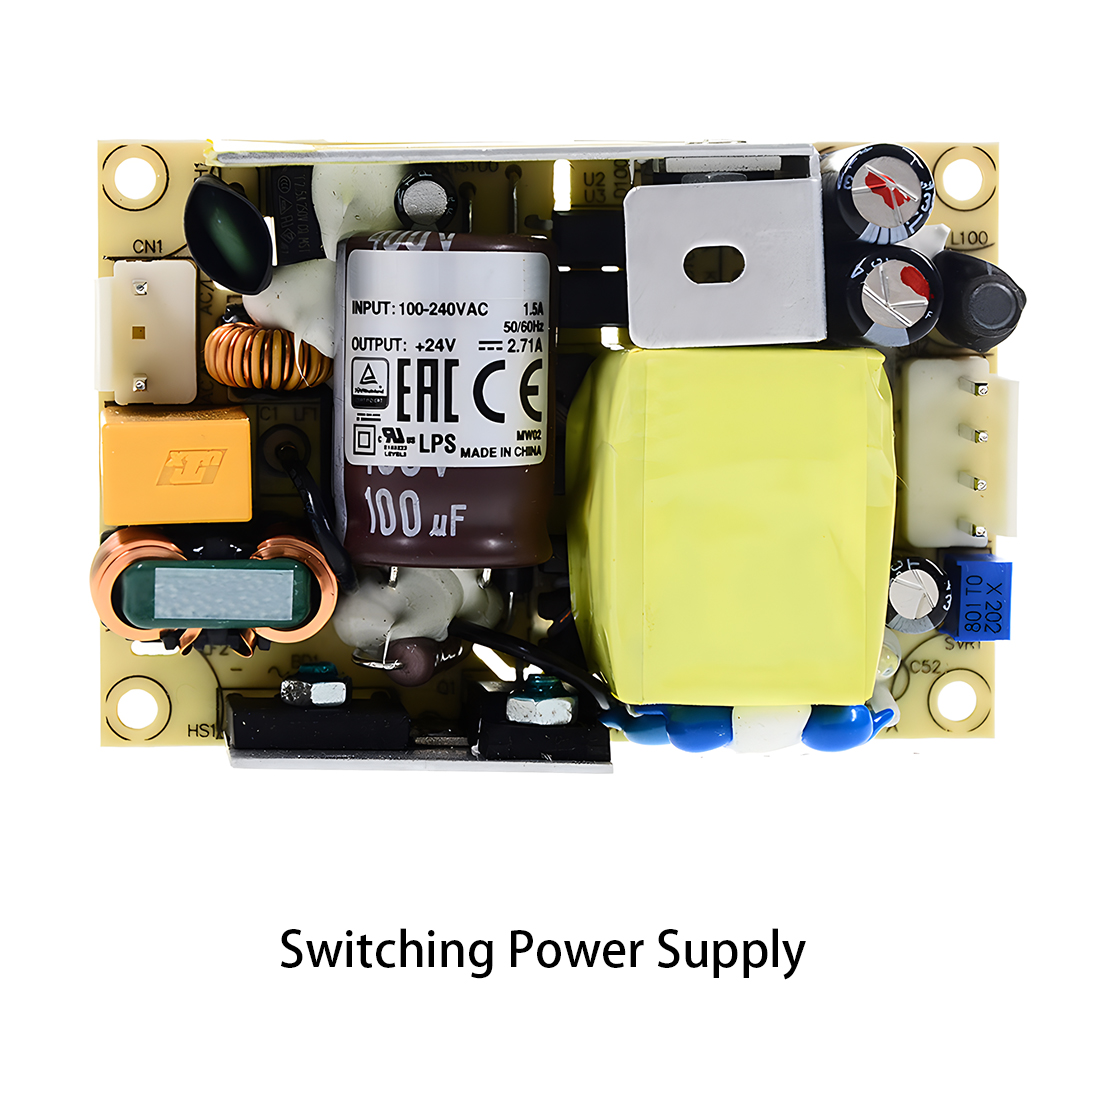 电源PCBA
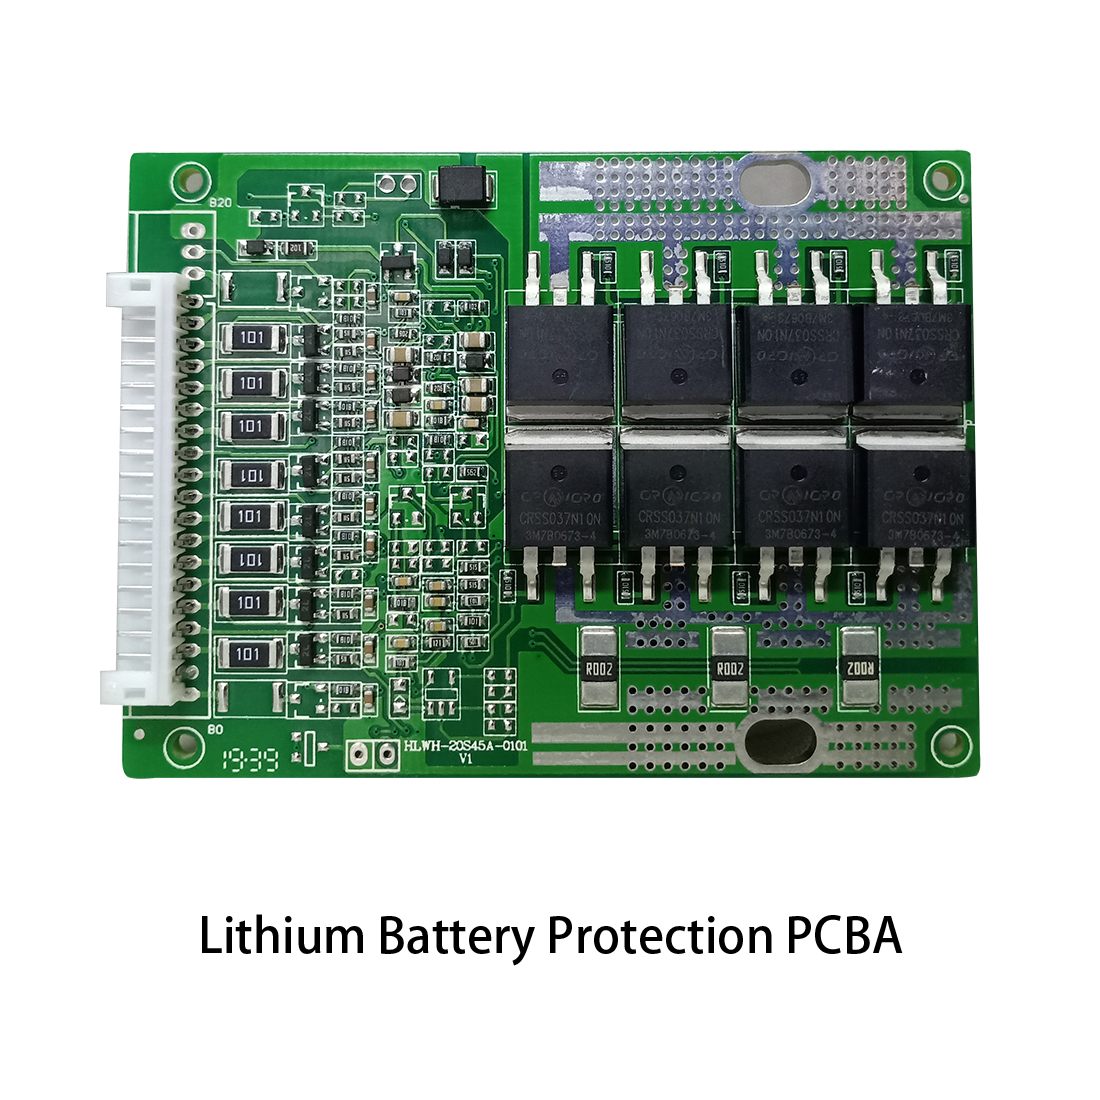 新能源PCBA
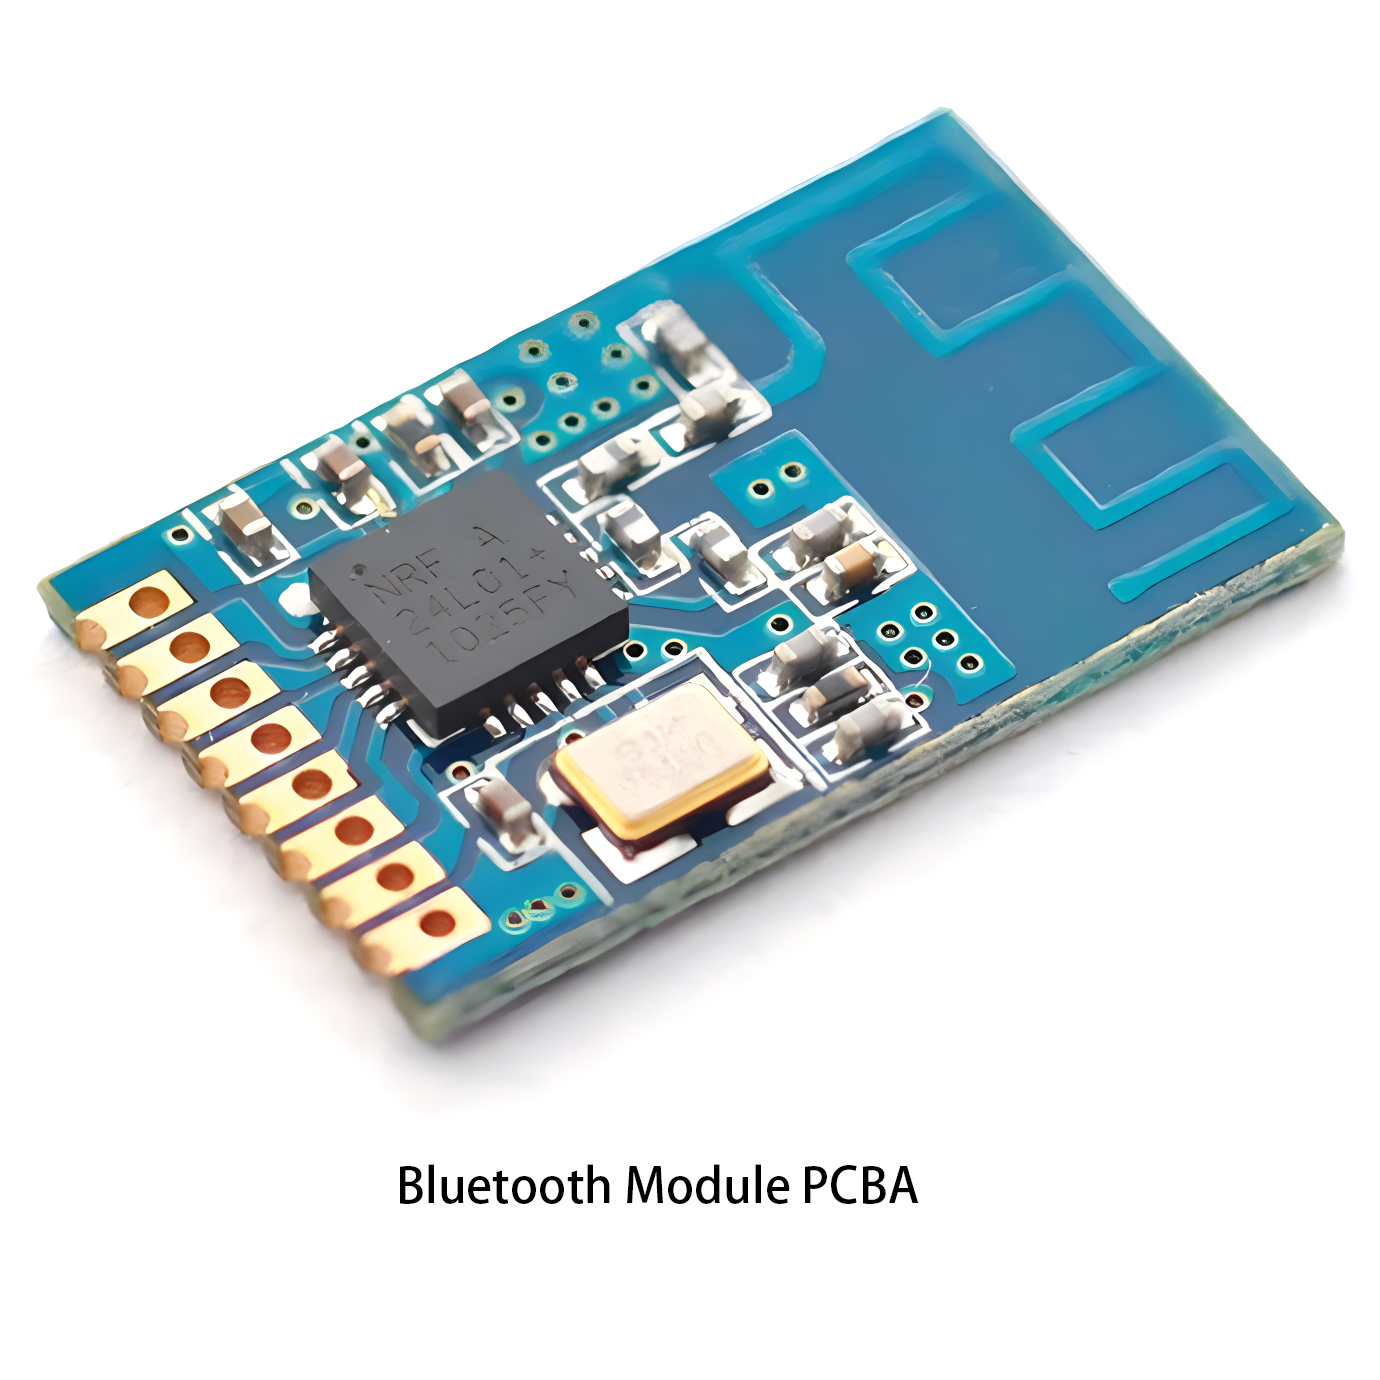 通信PCBA
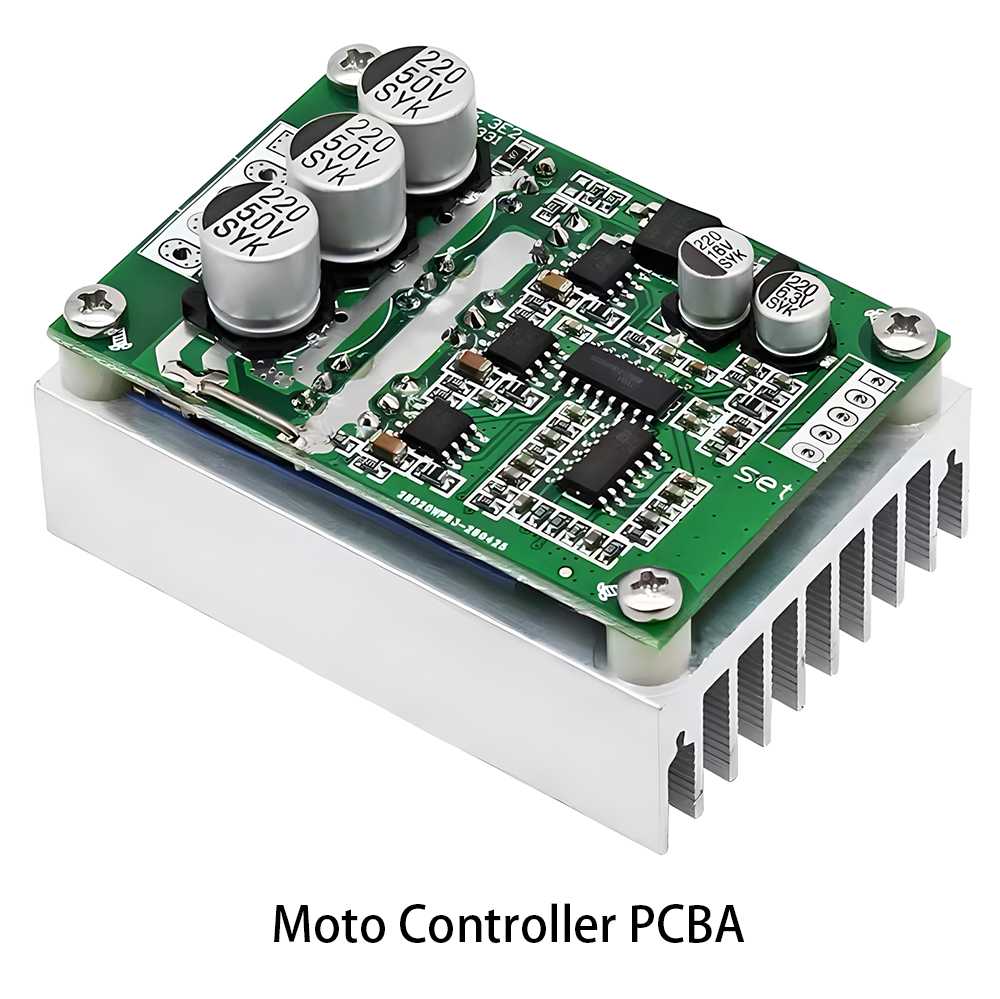 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
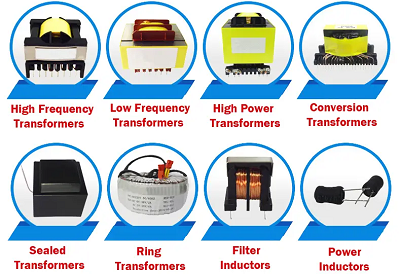 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
 环形变形金刚
 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
解决卷对卷 (R2R) 柔性电路生产中铜箔起皱问题
2025-04-17

1. 皱纹的根本原因
R2R工艺中导致铜箔起皱的关键因素:
-
紧张失衡:由于张力梯度引起的局部应力集中。
-
CTE 错配铜(17 ppm/°C)与聚异氰酸酯(35 ppm/°C)的膨胀差异。
-
辊筒缺陷:偏差(>0.01 mm/m)或射频王牌污染。
-
层压缺陷:温度/压力或树脂流动不均匀。
2. 控制策略
(1)张力系统优化
-
闭环张力控制:
伺服电机+称重传感器将张力保持在±0.1 N/mm以内。 -
锥形张力:
倒带过程中张力呈指数衰减(�=�0×(�0/�)�,n=0.8–1.2)。 -
抗皱滚轮:
弧形展幅辊(R=1500 毫米,幅宽 500 毫米)。
(2)热力学我知道了管理
-
分区温度控制:
5-8 个区域,温度梯度≤3°C(预热=80°C,主温度=180°C,冷却=50°C)。 -
压力均匀性:
硅胶垫(邵氏 A 30–50)或气垫系统,均匀性 >95%。
(3)材料工程
-
低粗糙度铜:
反向处理的箔材(Rz=1–2 μm)可最大限度地减少摩擦。 -
底物预处理:
Ar/O₂等离子体活化(500 W,30 s)rAIS表面能达到 50 mN/m。 -
粘合剂优化:
高流动性丙烯酸酯(粘度
(4)设备维护
-
滚筒校准:
每周进行激光对准(±0.001 毫米)和表面检查(Ra -
驱动系统维护:
直线导轨润滑和齿轮间隙调整(
3. 实时监控
-
光学检测:
线扫描相机(5000 fps)+ CNN 算法可检测 0.1 mm² 的皱纹。 -
激光轮廓测量:
测量平整度( -
热成像:
监测温度(±2°C 报警阈值)。
4. 工艺参数
| 工艺步骤 | 关键参数 | 目标范围 |
|---|---|---|
| 缓解紧张 | 张力精度 | ±0.05 N/mm |
| 层压温度 | 主要区域温度 | 180±2°C |
| 层压压力 | 单位压力 | 2.5±0.1 MPa |
| 锥度系数 | 张力衰减指数(n) | 0.9–1.0 |
| 滚轮对准 | 轴向偏差 |
5. 案例研究
-
案例1:50μm PI + 12μm 铜箔
-
解决方案:展开辊 + 锥形张力 (n=0.95)
-
结果:皱纹率从 5% 降低到 0.3%,产量提高 20%。
-
-
案例 2高频液晶聚合物基板
-
等离子活化+气垫层压
-
结果:Dk 变化
-