
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
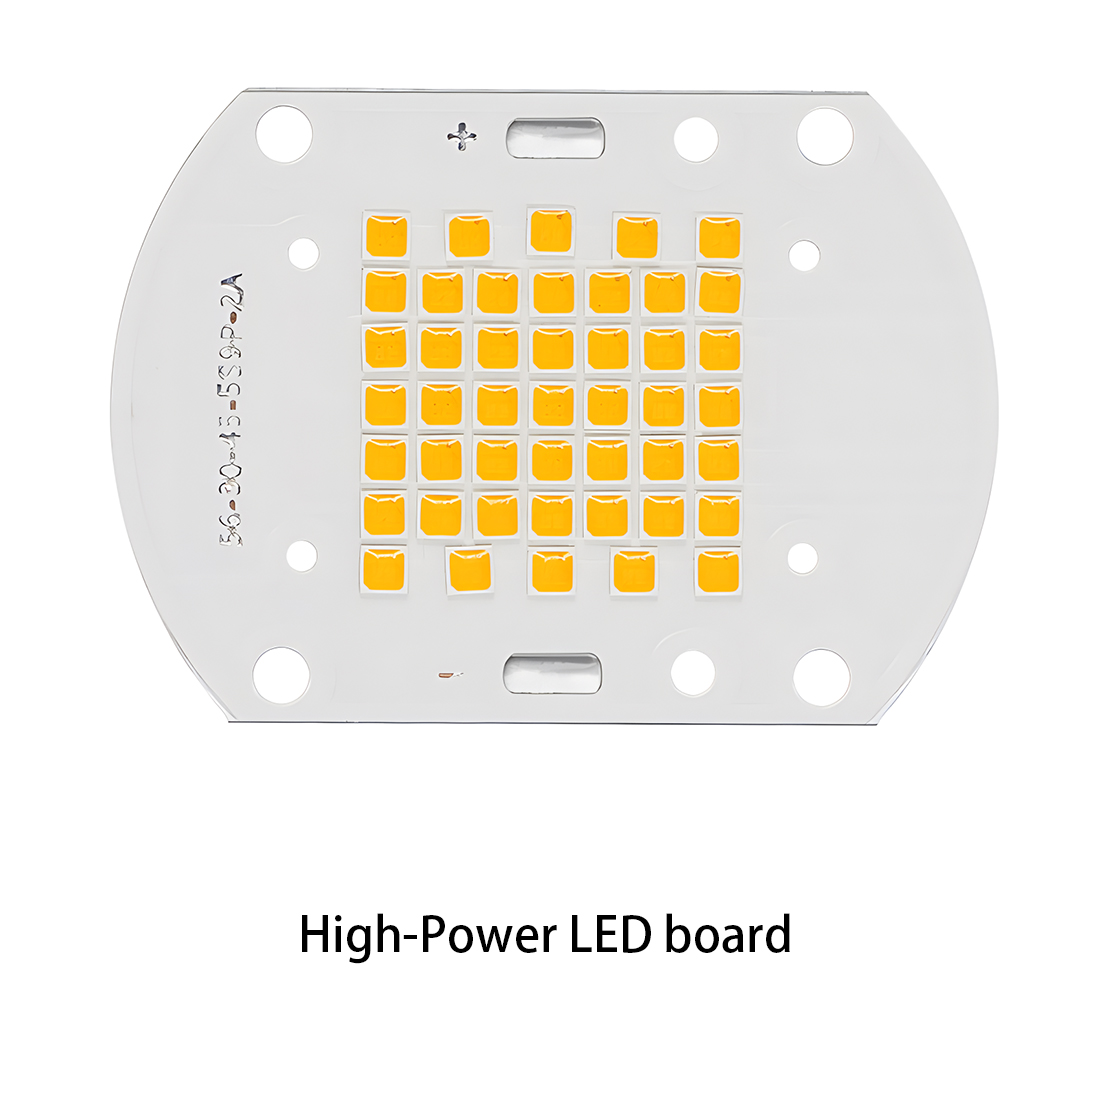 LED灯PCBA
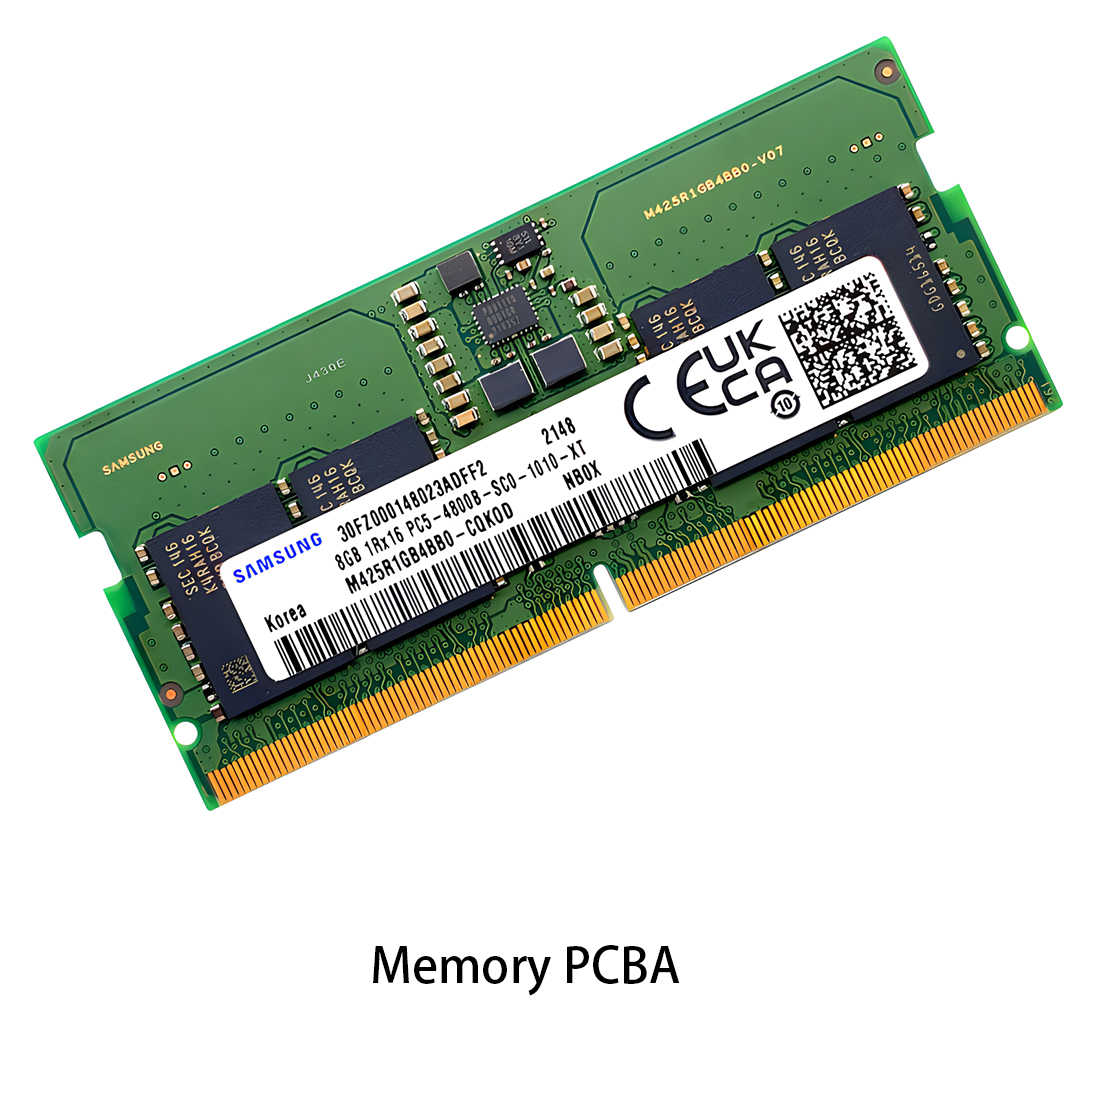 内存PCBA
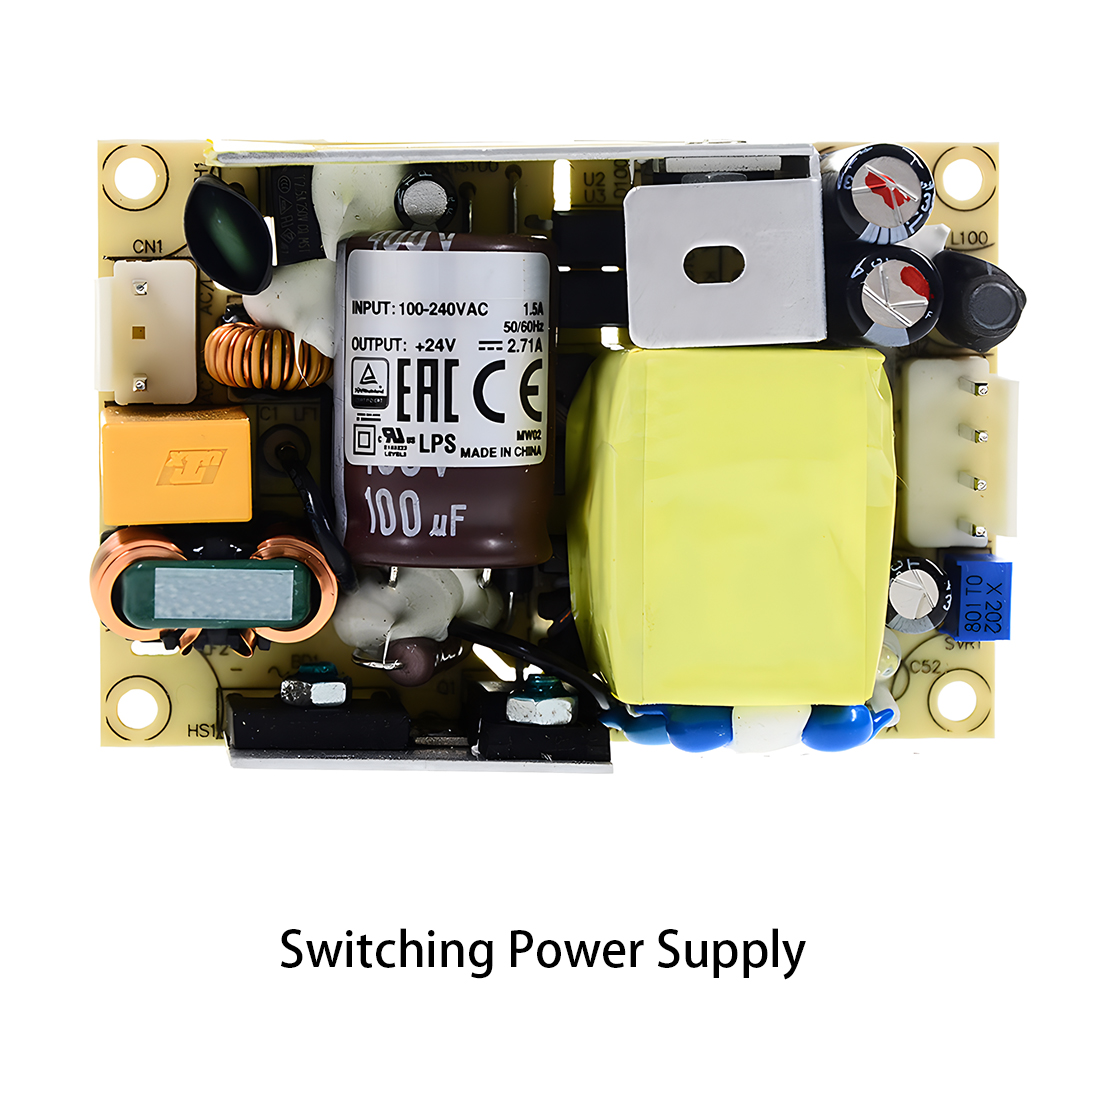 电源PCBA
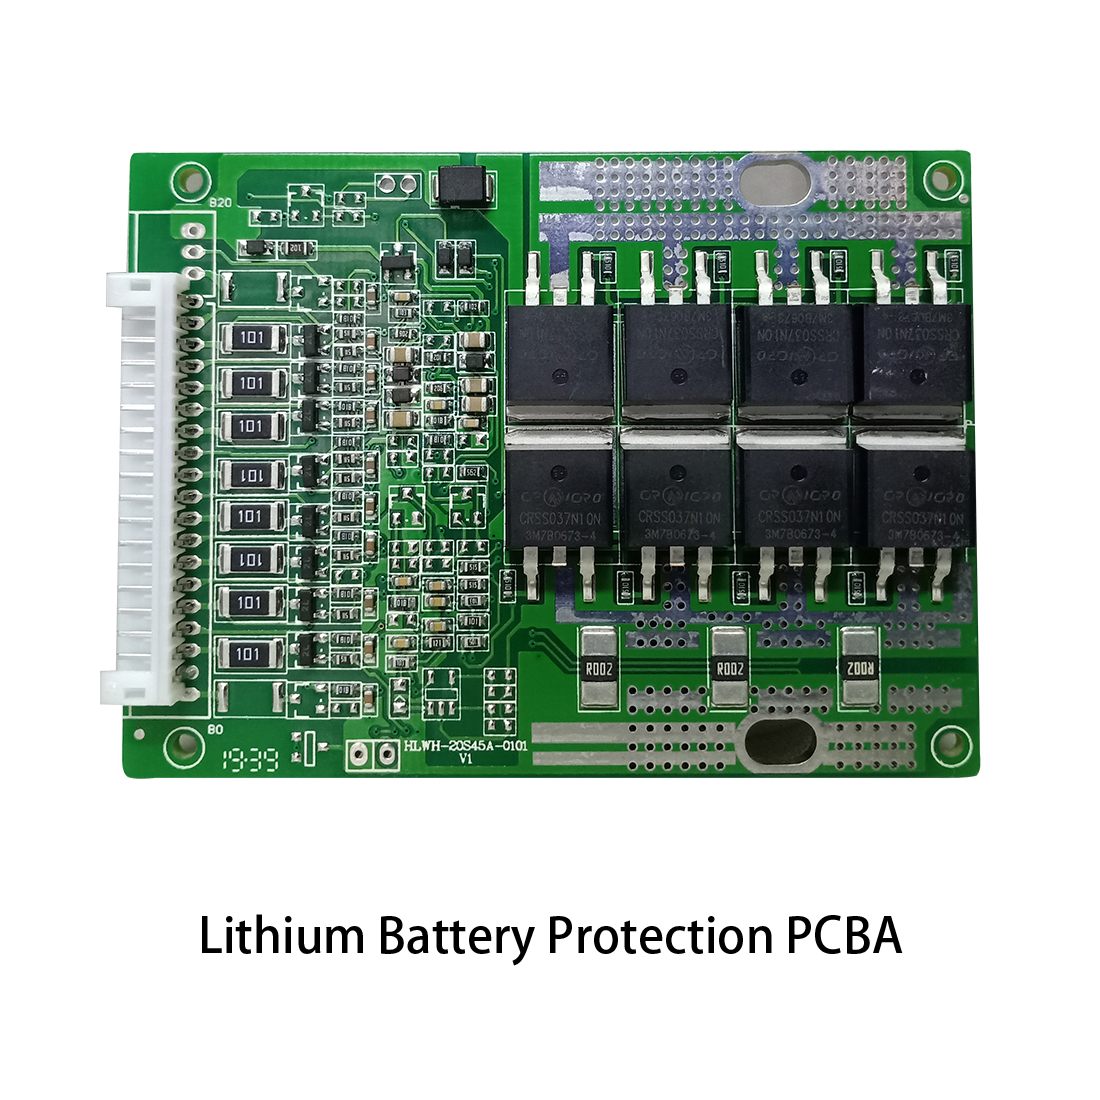 新能源PCBA
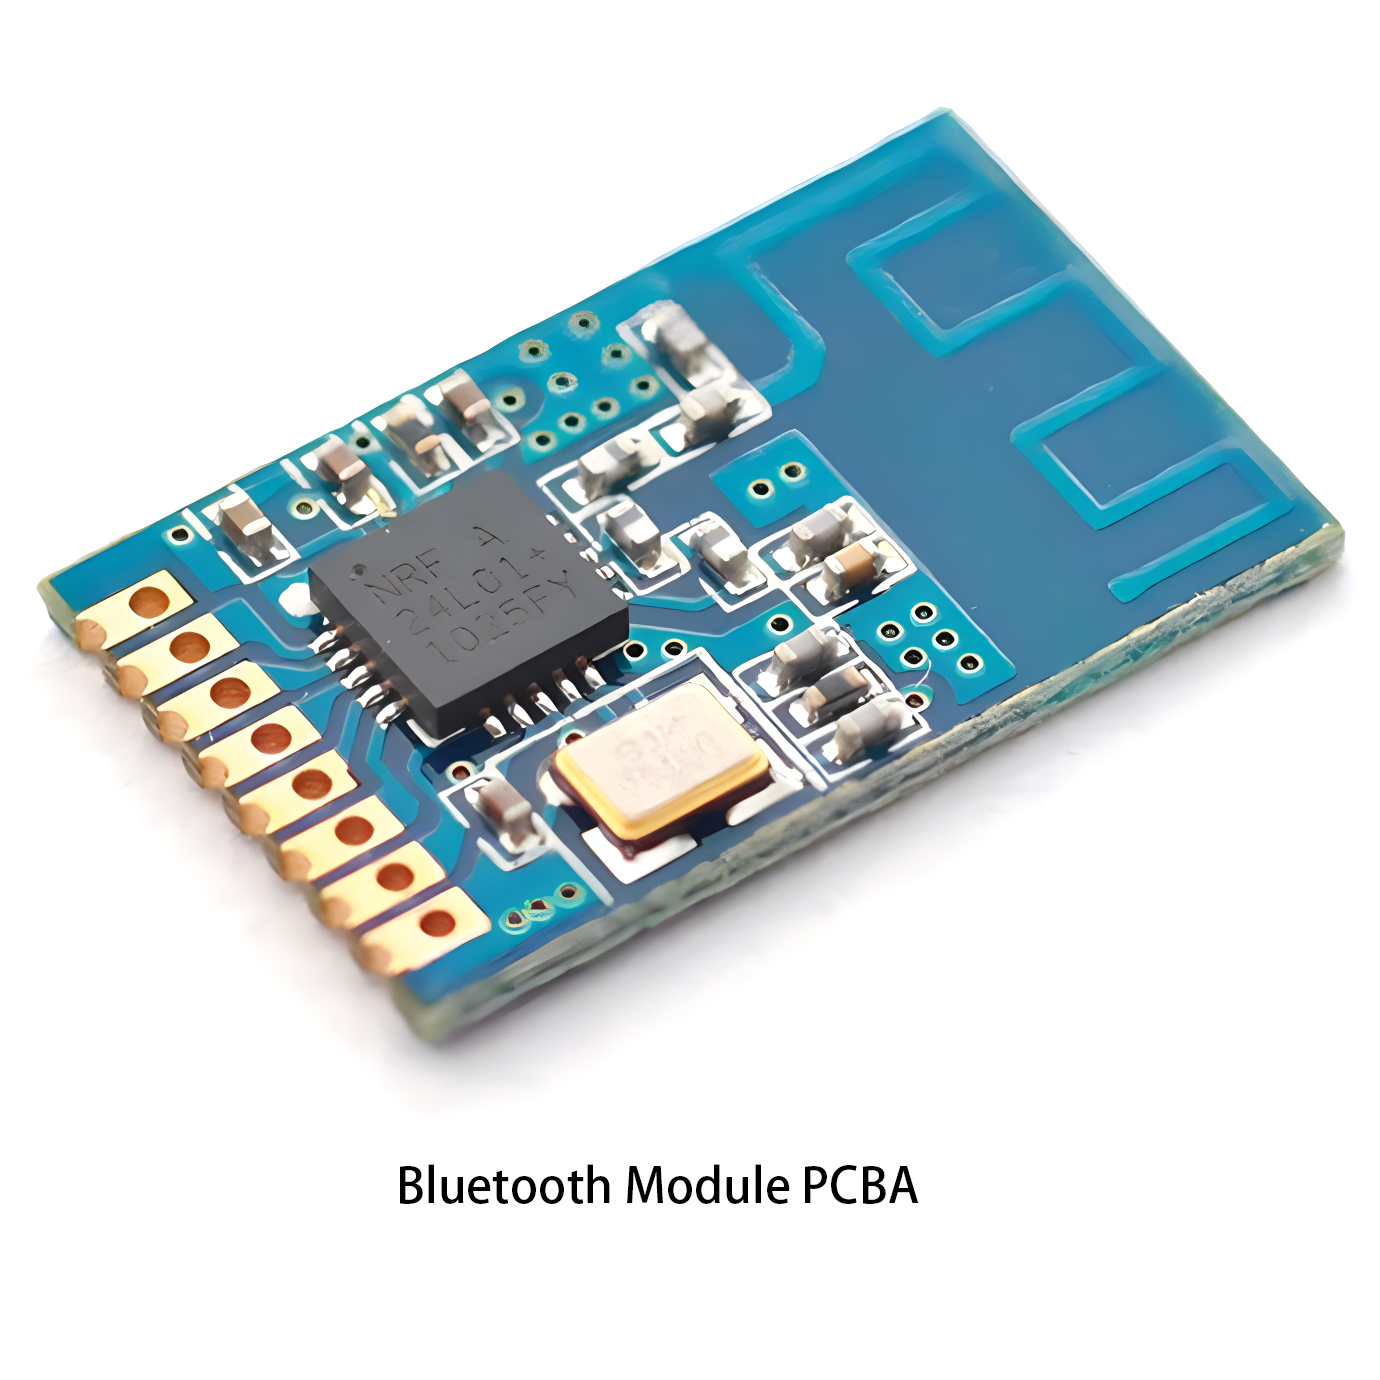 通信PCBA
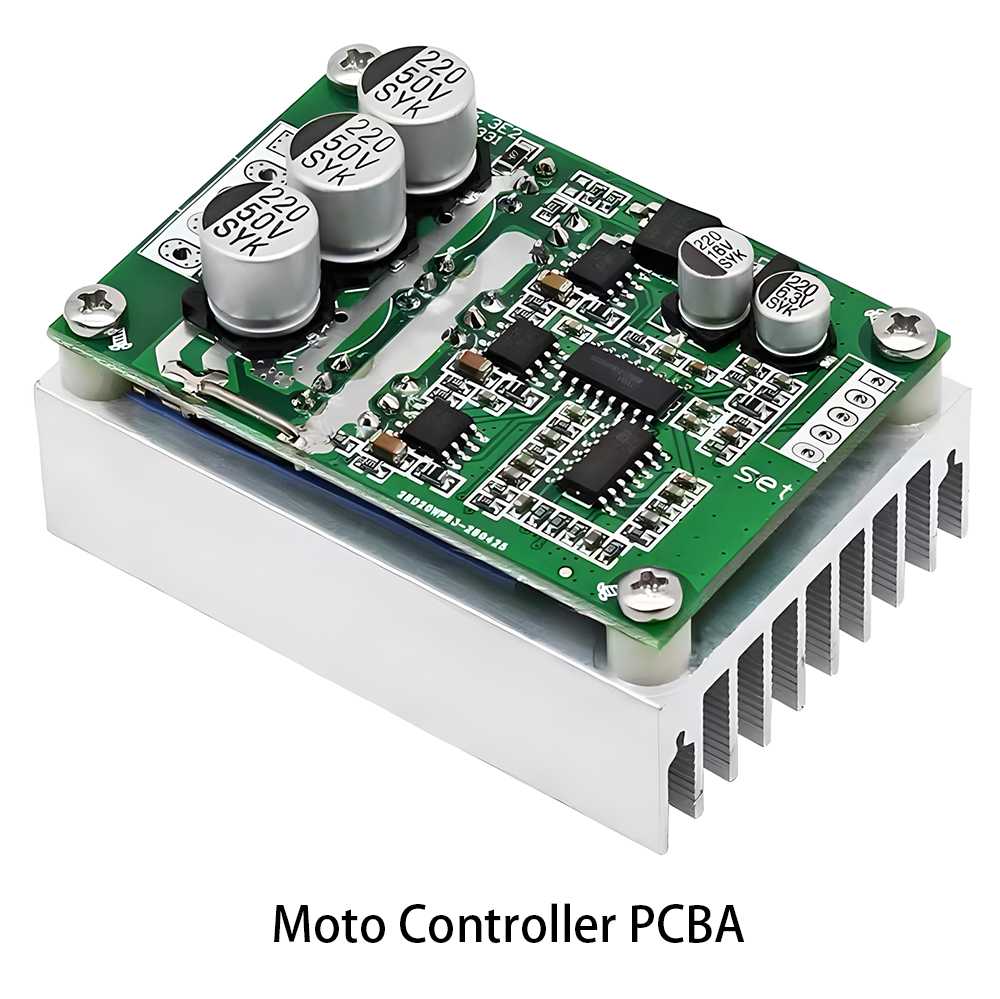 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
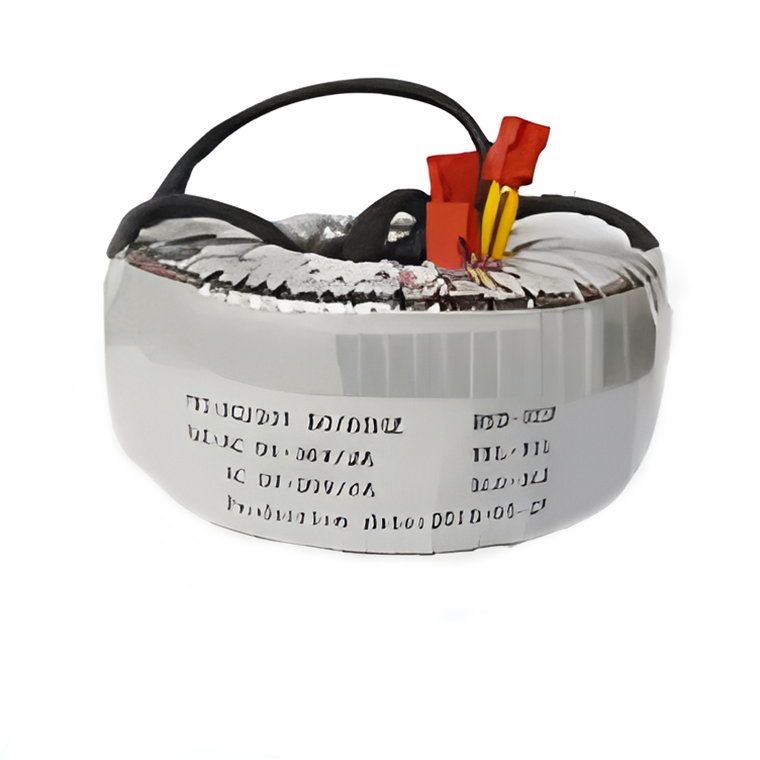 环形变形金刚
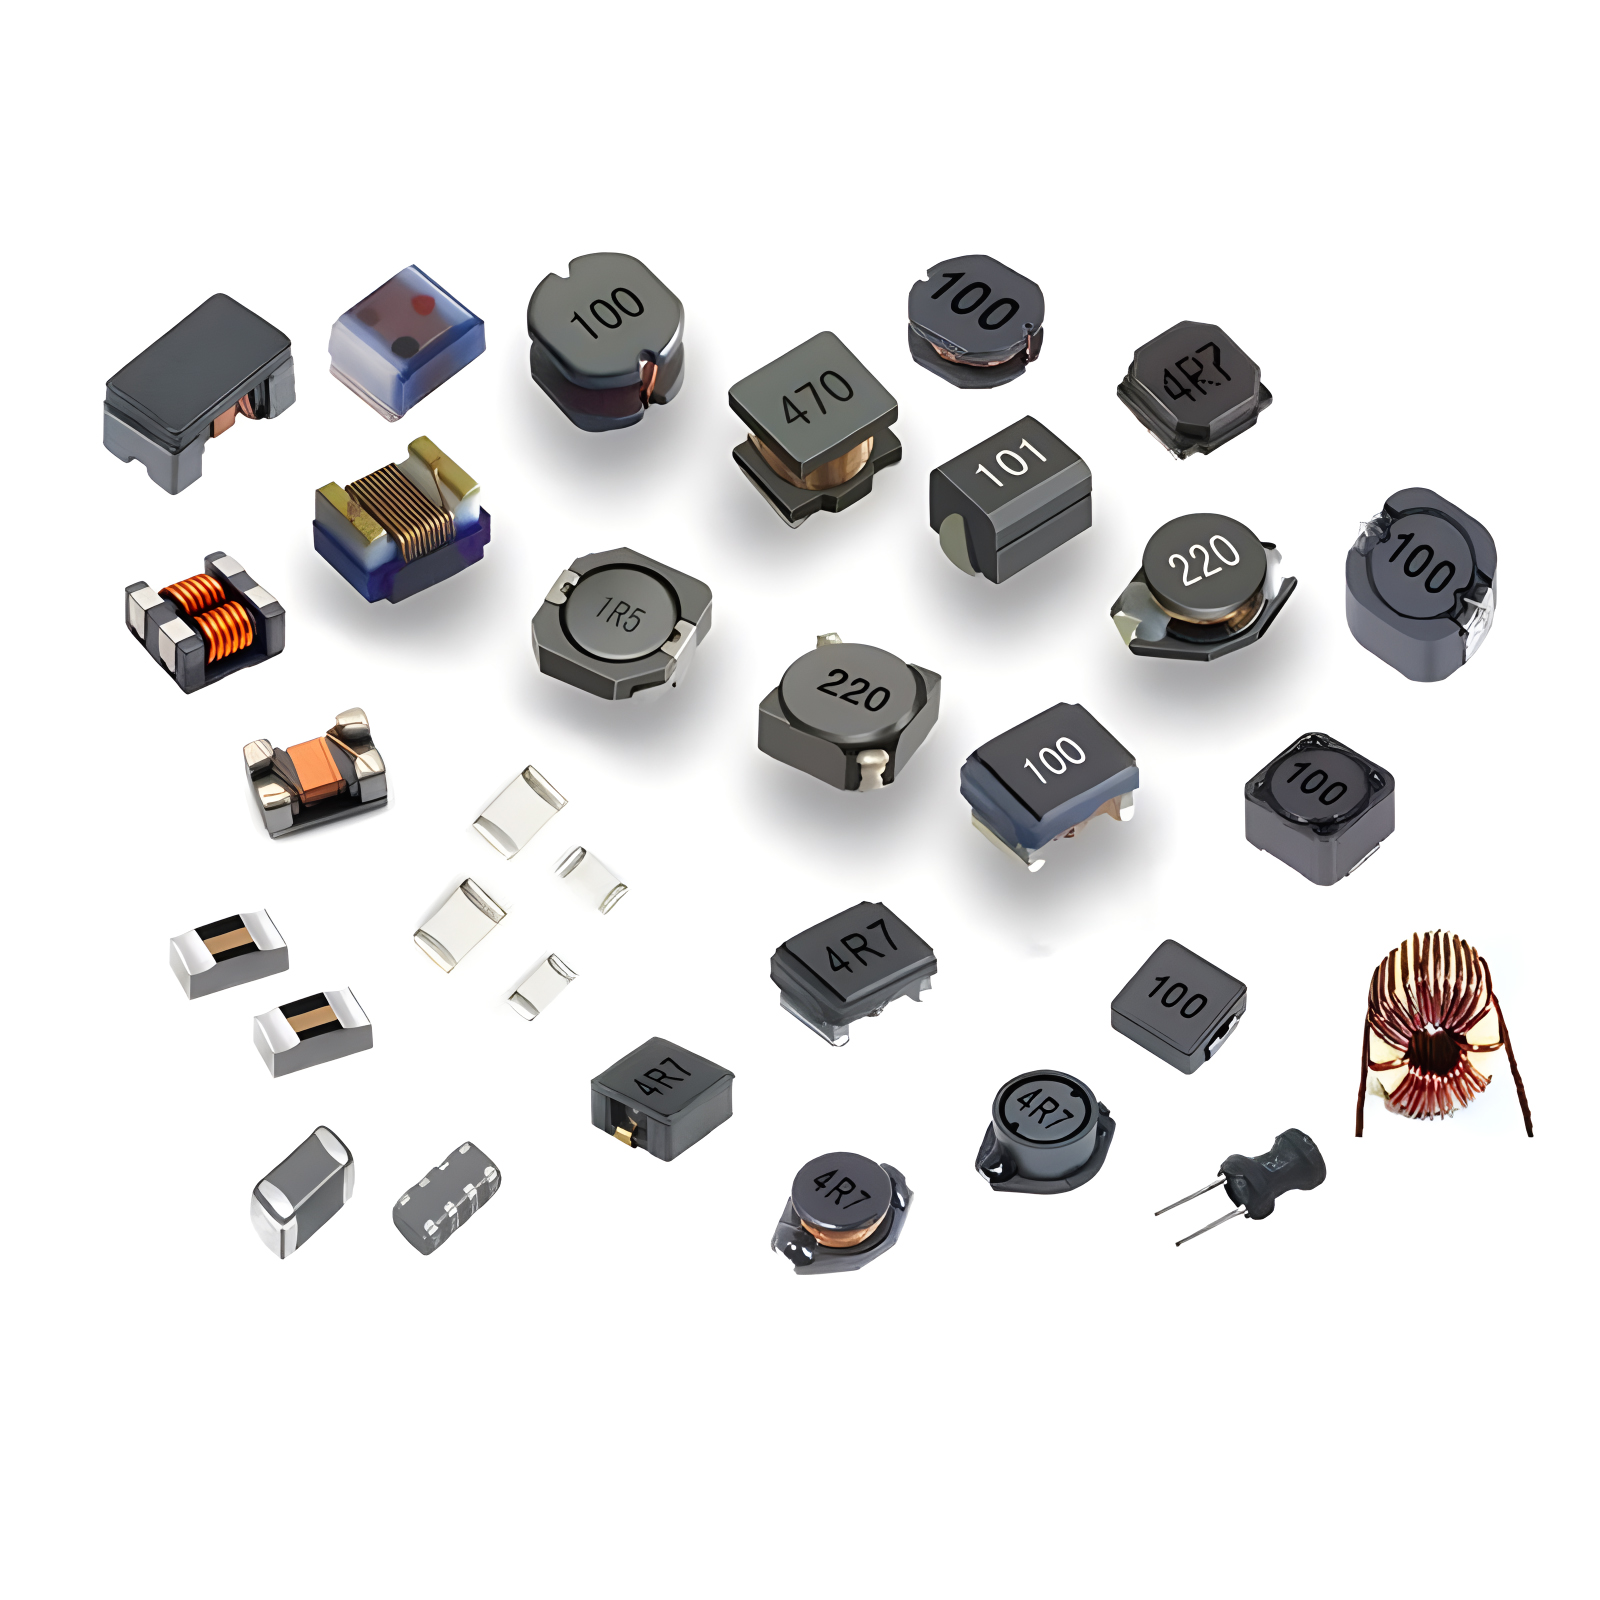 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
通孔元件焊料焊角高度标准:综合分析

抽象的通孔元件焊料圆角高度的关键我知道了合金对机械强度、电气连接性和抗振性有显著影响。IPC-A-610/J-STD-001根据标准,允许的范围是0.5–2.0毫米具体情况取决于元件类型、端接方式和产品类别。本文详细介绍了相关标准和控制方法。
1. 通用圆角高度标准
-
基本要求:
-
最低高度焊料必须完全填充通孔,并形成焊缝凸起。≥0.5毫米公开透明射频ace(IPC-A-610 7.3.2)。
-
最大高度圆角顶部不得超过零件本体或销钉弯曲点,通常≤2.0毫米(防止压力集中)。
-
关键指标润湿角≤90°具有凹形圆角轮廓。
-
-
终止特定要求:
引脚类型 圆角高度 视觉特征 轴向导线(R/C) 0.5–1.5毫米 对称新月形半月板 径向导线(L) 0.8–2.0毫米 焊锡缠绕引脚≥180° 终端杯(连接器s) 填充量≥75%孔深 焊料流向杯口
2. 应用特定要求
| 产品类别 | 圆角高度 | 关键约束 | 标准 |
|---|---|---|---|
| 第一类(消费者) | 0.3–2.5毫米 | 允许部分孔充填(≤25%深度) | IPC-A-610 7.3.1 |
| 2类(工业) | 0.5–2.0毫米 | 孔隙填充率≥75%;无空隙 | J-STD-001 7.4 |
| 3 类(军用/航空航天) | 0.5–1.8毫米 | 100% 针头覆盖率;X射线检测空隙率 | GJB3835 |
笔记高振动环境(例如汽车行业)需要压敏胶加固;圆角高度应为 1.5-2.0 毫米,以增强抗疲劳性。
3. 失效模式和阈值分析
-
低圆角(:
-
机械强度下降 40%;振动失效循环次数 1000)。
-
热循环裂纹扩展速度↑5倍,导致开路风险。
-
-
高圆角(>2.0mm)的风险:
-
桥接概率↑30%(当间距
-
焊锡尖峰会引起电晕放电,高压电路板绝缘失效风险增加 50%。
-
-
特殊情况:
-
金手指鱼片上升≤0.3毫米避免接触面污染。
-
散热器支架: 高度≥1.0毫米确保导热效率。
-
4. 过程控制技术
-
波峰焊优化:
范围 冲击机制 推荐值 预热温度 通量激活;浮渣减少 90–110℃(双面) 焊接温度 确定流动性/填充率 255±5℃(SnAgCu合金) 输送机角度 控制圆角轮廓 5–7° 联系时间 影响润湿深度 3-5秒 -
手工焊接返工:
-
铁的温度:300–350℃/3秒;切勿超过 5 秒(防止垫片翘起)。
-
焊料体积公式:
V=π×(D²/4)×H(D:孔径,H:目标高度)。
-
-
检查方法:
-
激光轮廓仪:3D圆角轮廓精度为±0.01mm。
-
横截面测量孔填充率(3 级强制要求)。
-
X射线空隙验收标准:横截面面积
-
5. 设计方面的预防措施
-
孔径匹配:
-
销直径(d)与孔直径(D)的关系:D = d + 0.2–0.4mm(孔径过小会导致填充不良;孔径过大会导致焊锡渗漏)。
-
-
热设计:
-
大功率元件(例如 TO-220)需要散热过孔(直径 ≥0.3mm);焊缝高度1.2–2.0毫米。
-
-
禁入区:
-
内部不含SMD元件1.5毫米焊点(防止热冲击损坏)。
-
结论
通孔焊料焊角高度平衡电气-机械-热要求:
-
一般范围:0.5–2.0毫米(IPC 基准);3 级要求严格0.5–1.8毫米。
-
核心原则:
-
下限≥0.5毫米确保机械完整性
-
上限≤2.0毫米防止桥接和应力集中。
-