
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
 LED灯PCBA
 内存PCBA
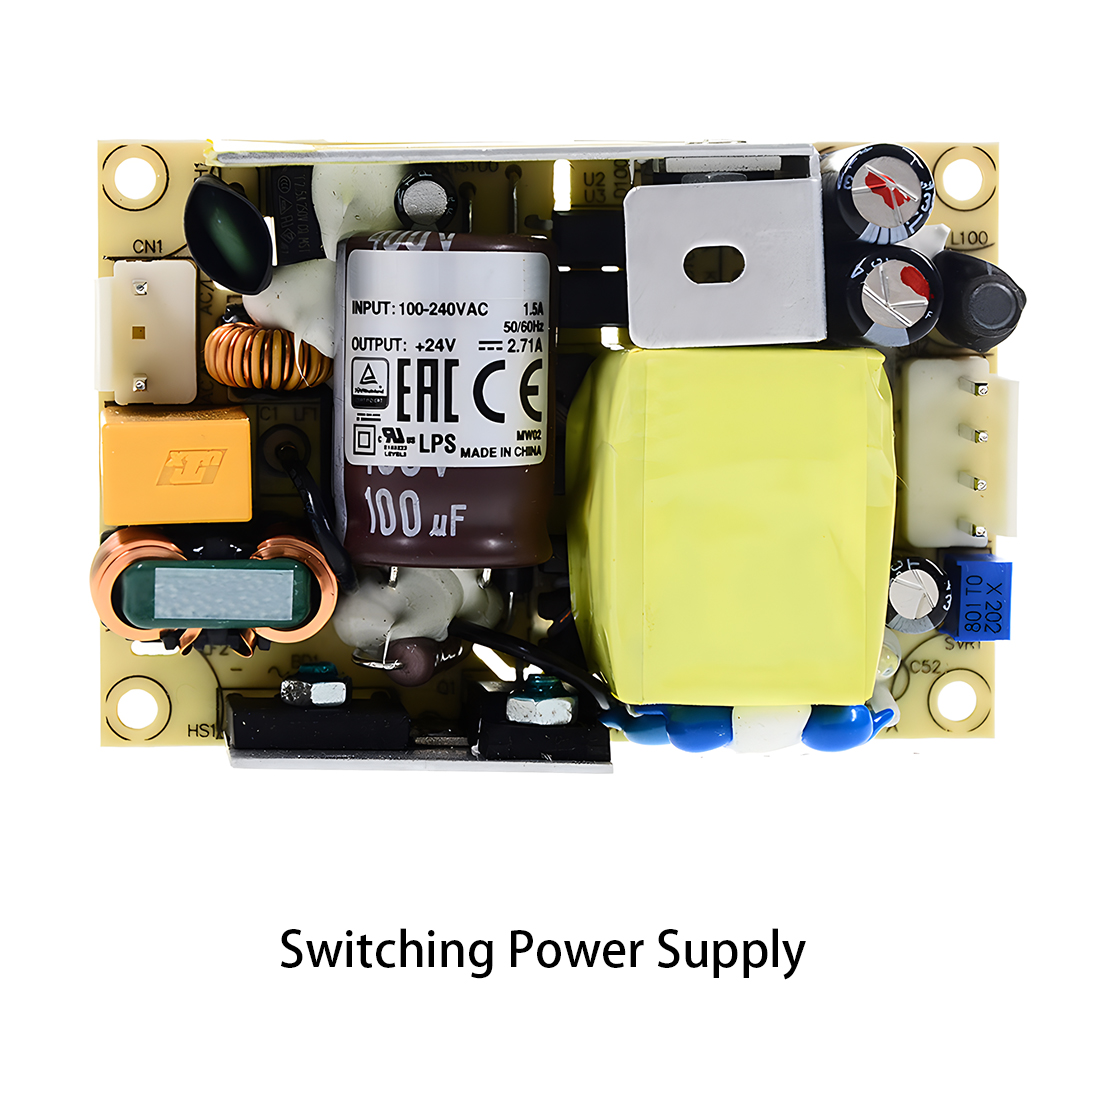 电源PCBA
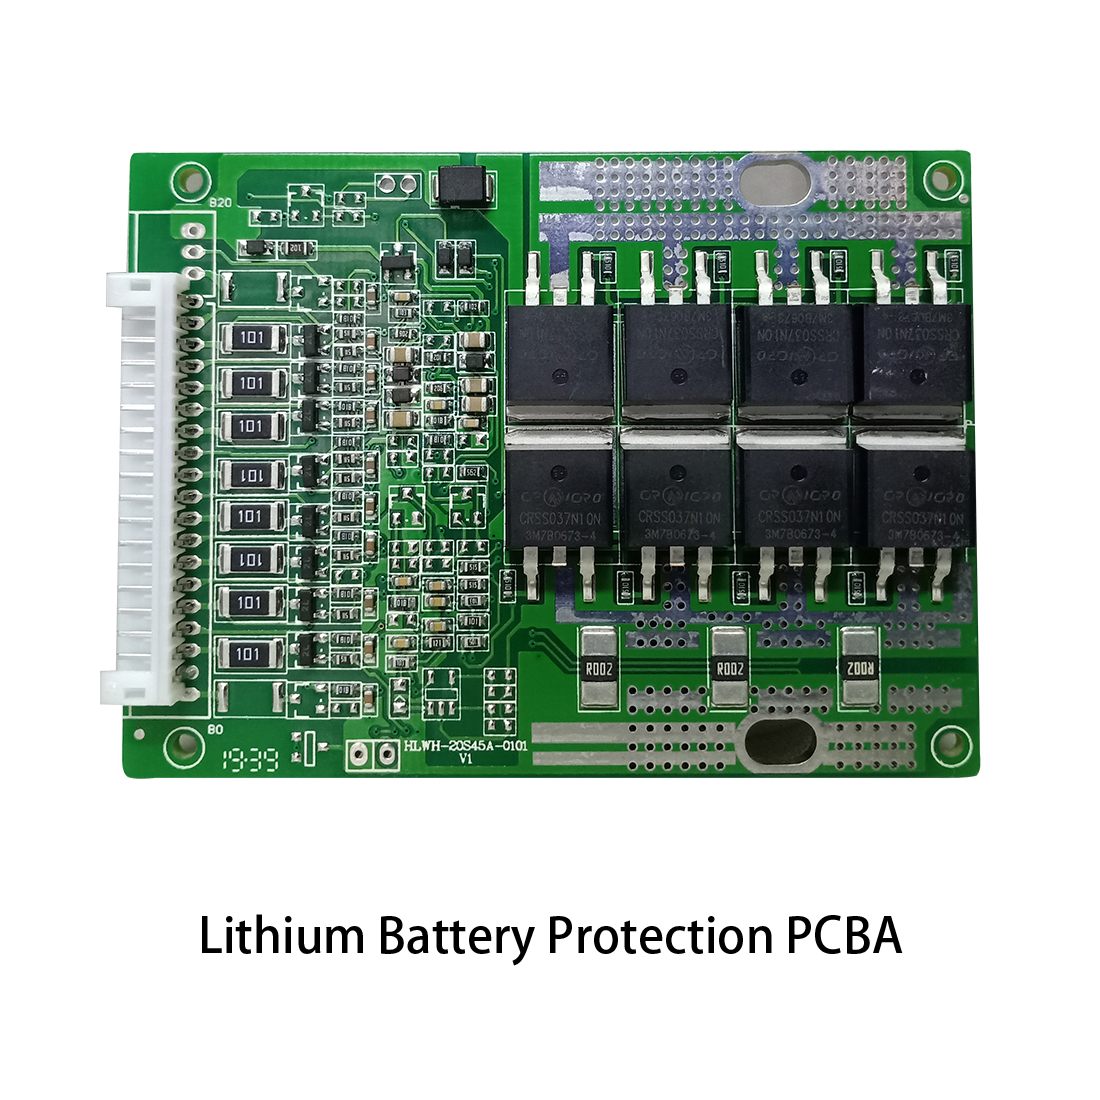 新能源PCBA
 通信PCBA
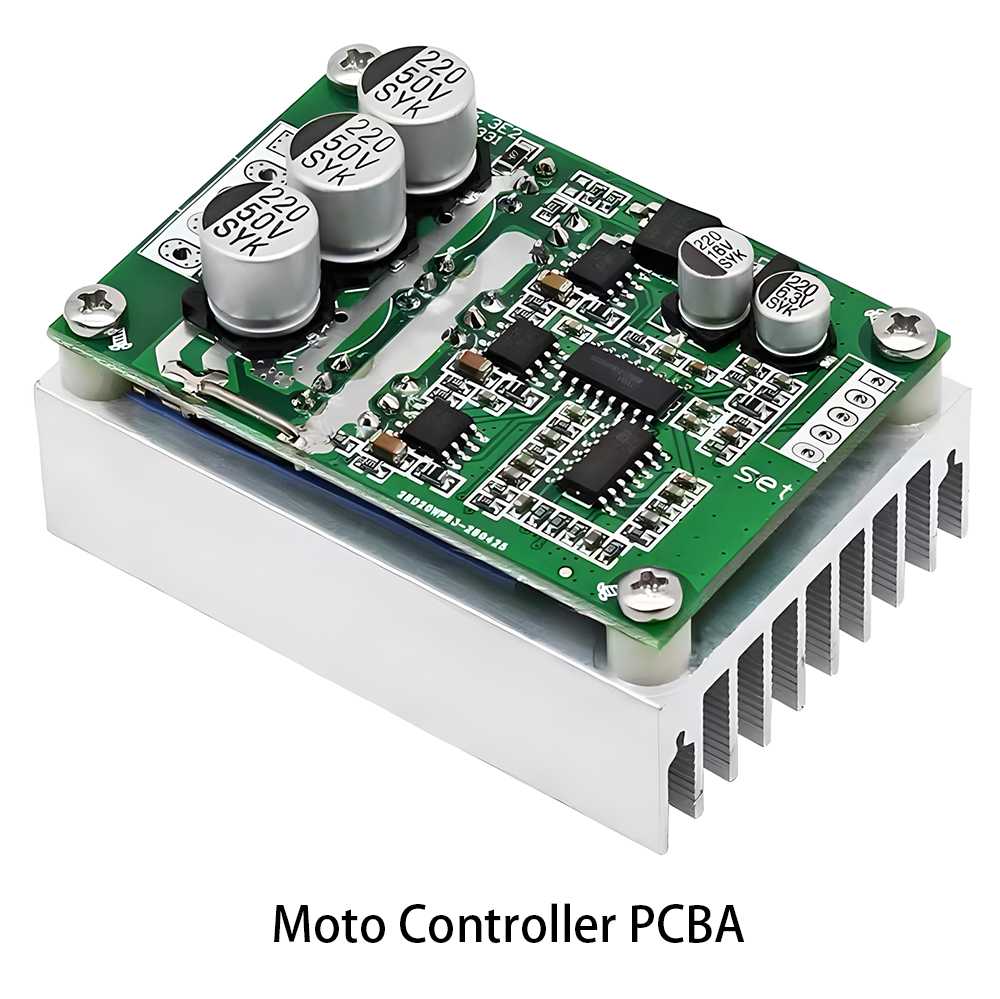 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
 环形变形金刚
 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
(二)SMT BGA焊接缺陷有哪些?
(I)SMT BGA焊接缺陷有哪些?
(二)SMT BGA焊接缺陷有哪些?缺陷原因分析及改进对策
第五部分:枕形效应 - BGA 枕形效应 (HoP) 焊点
定义:由两个不同的冶金块体组成的连接点。一部分由BGA焊球构成,另一部分由回流焊膏构成,两者之间未完全熔合或未熔合。这种缺陷还有许多其他名称,例如枕头、枕中头、杯中球、球在杯中等。 SOC图 4 展示了枕形效应缺陷的形成过程,其中图 3 为隐藏的枕形缺陷。

首先,将BGA封装在涂有焊膏的印刷电路板(PCB)焊盘上(图4(a))。当PCB上的BGA进入回流焊炉时,其温度会升高。由于封装方式和/或PCB的动态弯曲等因素(图4(b)),焊球与焊膏之间的间隙会逐渐增大。PCB焊盘上的焊料熔化,助焊剂覆盖其表面。射频此时,焊球也开始熔化,但其表面通常几乎没有助焊剂覆盖,焊球会开始氧化(图 4(c))。当 BGA 封装开始塌陷时,焊球再次与熔融的焊膏接触。此时,焊球和熔融的焊膏聚集在一起,形成理想的焊点。然而,如果助焊剂活性不足或焊球表面氧化过于严重,则会出现枕形效应。

1、动态翘曲:在回流焊过程中,如果封装翘曲是由于基板和硅片的热膨胀系数(CTE)不匹配,随着封装在回流焊炉中温度升高而引起的,这种翘曲效应会导致部分焊球脱离焊膏。当焊盘上残留助焊剂而焊球表面缺乏助焊剂时,这种情况会加剧焊球表面的氧化。通常,当封装翘曲是主要原因时,HoP缺陷会出现在封装翘曲最严重的区域,并且相邻的焊点会被拉长。图5显示了一个严重翘曲的BGA封装角翘起,导致了HoP缺陷。电路板在回流焊过程中可能会弯曲或下垂,从而增大封装焊球与焊膏之间的间隙。当电路板较薄且在回流焊过程中没有支撑时,电路板翘曲就成为HoP缺陷的主要原因。通常情况下,当电路板或封装翘曲是主要原因时,多个焊球会出现 HoP 缺陷的迹象,相邻的焊点也会相应地拉长。

2、回流焊曲线:由于存在温差 (dT),回流焊温度曲线参数对 HoP 缺陷的成因有显著影响。由于电路板设计(铜层分布)、层压板或封装材料以及封装类型和尺寸等因素,单个元件内部可能存在温差。由于气流的影响,BGA 焊球内外排之间也可能存在温差。通常,BGA 焊球外排的温度高于内排,导致内外排焊球熔化时间存在延迟。然而,即使熔化时间不同,封装的塌陷也只有在内排焊球熔化后才会发生。这种延迟还会使最外两排焊球在高温下长时间暴露,且缺乏助焊剂保护,从而导致氧化,进而产生 HoP。内外排焊球熔化时间的差异称为液相时间延迟 (LTD),它在 HoP 的发生中起着至关重要的作用(参见图 6)。图 6 显示了两个液相线以上时间 (TAL) 值。然而,图中阴影区域所示的塌陷后 TAL 值是实现理想焊点所需的最小 TAL 值。换句话说,为了最大限度地减少焊点缺陷 (HoP),必须确保实际 TAL 值足够长,以形成良好的焊点。
3、焊膏:为了应对无铅焊接高温带来的挑战以及焊球因与焊膏分离而过度氧化的问题,焊膏的性能至关重要。这些无铅焊料的助焊剂化学成分必须具有足够的性能,以防止助焊剂在高温下失效。影响HoP缺陷的三个关键性能是:焊膏的稳定性(随时间和温度的变化)、焊膏的润湿性和焊膏的抗氧化性。抗氧化性较差的焊膏意味着助焊剂无法保护焊粉表面,外表面发生的严重氧化也称为葡萄效应。图7显示了回流焊后涂覆在电路板上的焊膏,可以看到未熔化的焊料颗粒,表明该焊膏在回流焊过程中抗氧化性较差。

4、如何缓解焊球熔化(HoP)问题:焊球熔化并非易于解决的缺陷,因为许多失效模式都可能导致这种缺陷。在许多情况下,焊球熔化问题是由多种失效模式同时引起的。解决此问题的最佳方法是首先确定需要解决的主要失效模式,从而消除焊球熔化。当出现焊球熔化问题时,增加焊膏用量可以降低焊球熔化的发生率。这可能需要对部分或全部焊盘进行焊膏覆盖印刷。影响焊球熔化的回流焊参数是峰值温度和焊膏接触时间(TAL)。处理焊球熔化缺陷时,增加焊膏接触时间(TAL)和峰值温度可以增加焊球完全熔化后封装与焊膏的接触时间,从而降低缺陷率。另一个影响焊球熔化的回流焊参数是保温时间,其影响取决于所用焊膏的类型及其在高温环境下的性能。请遵循焊膏制造商的建议,并确保在回流焊前不要压实和干燥助焊剂。在回流焊过程中使用氮气可以减少氧化并提高SMT良率(减少HoP)。