
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
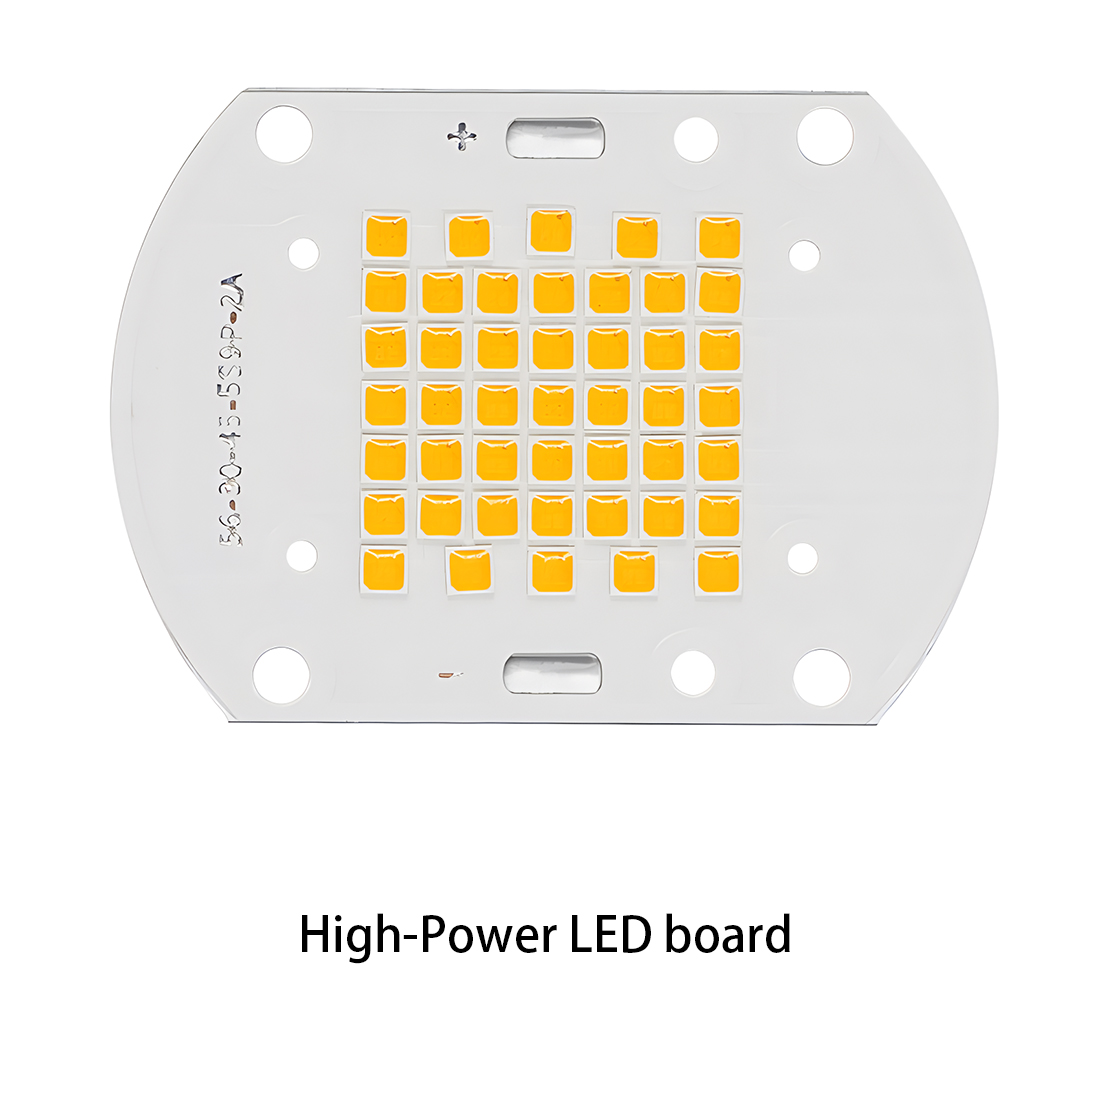 LED灯PCBA
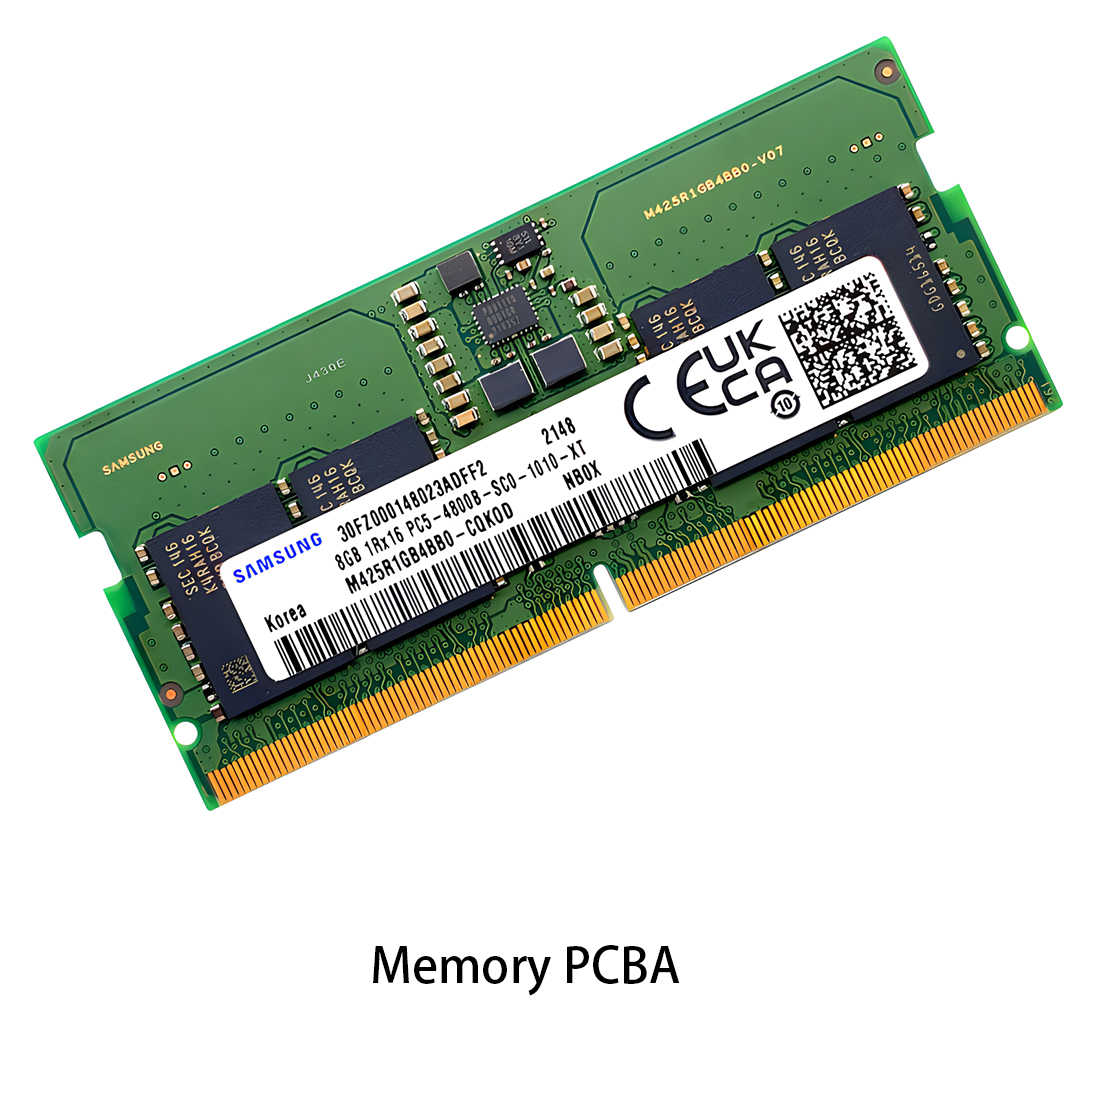 内存PCBA
 电源PCBA
 新能源PCBA
 通信PCBA
 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
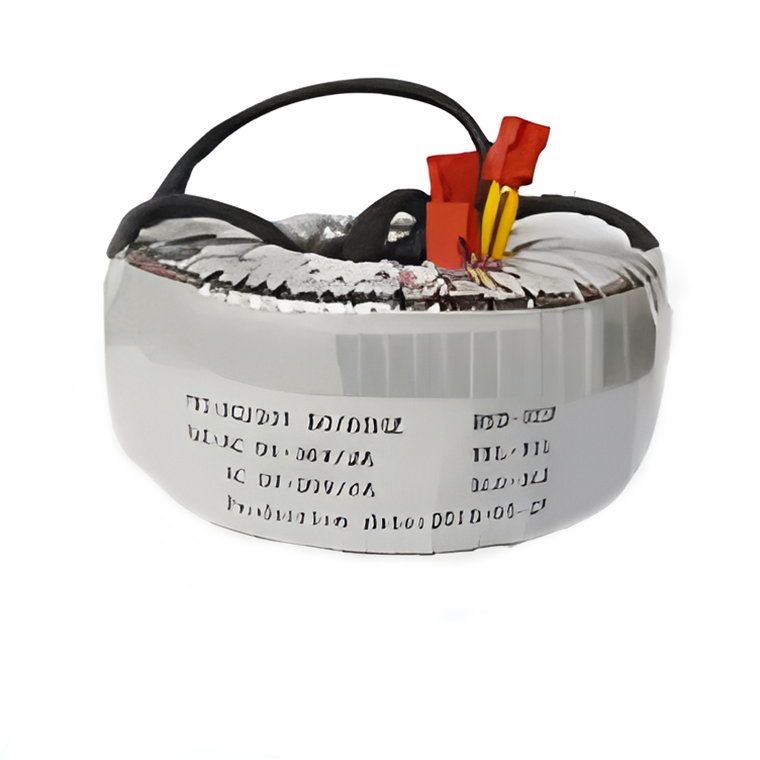 环形变形金刚
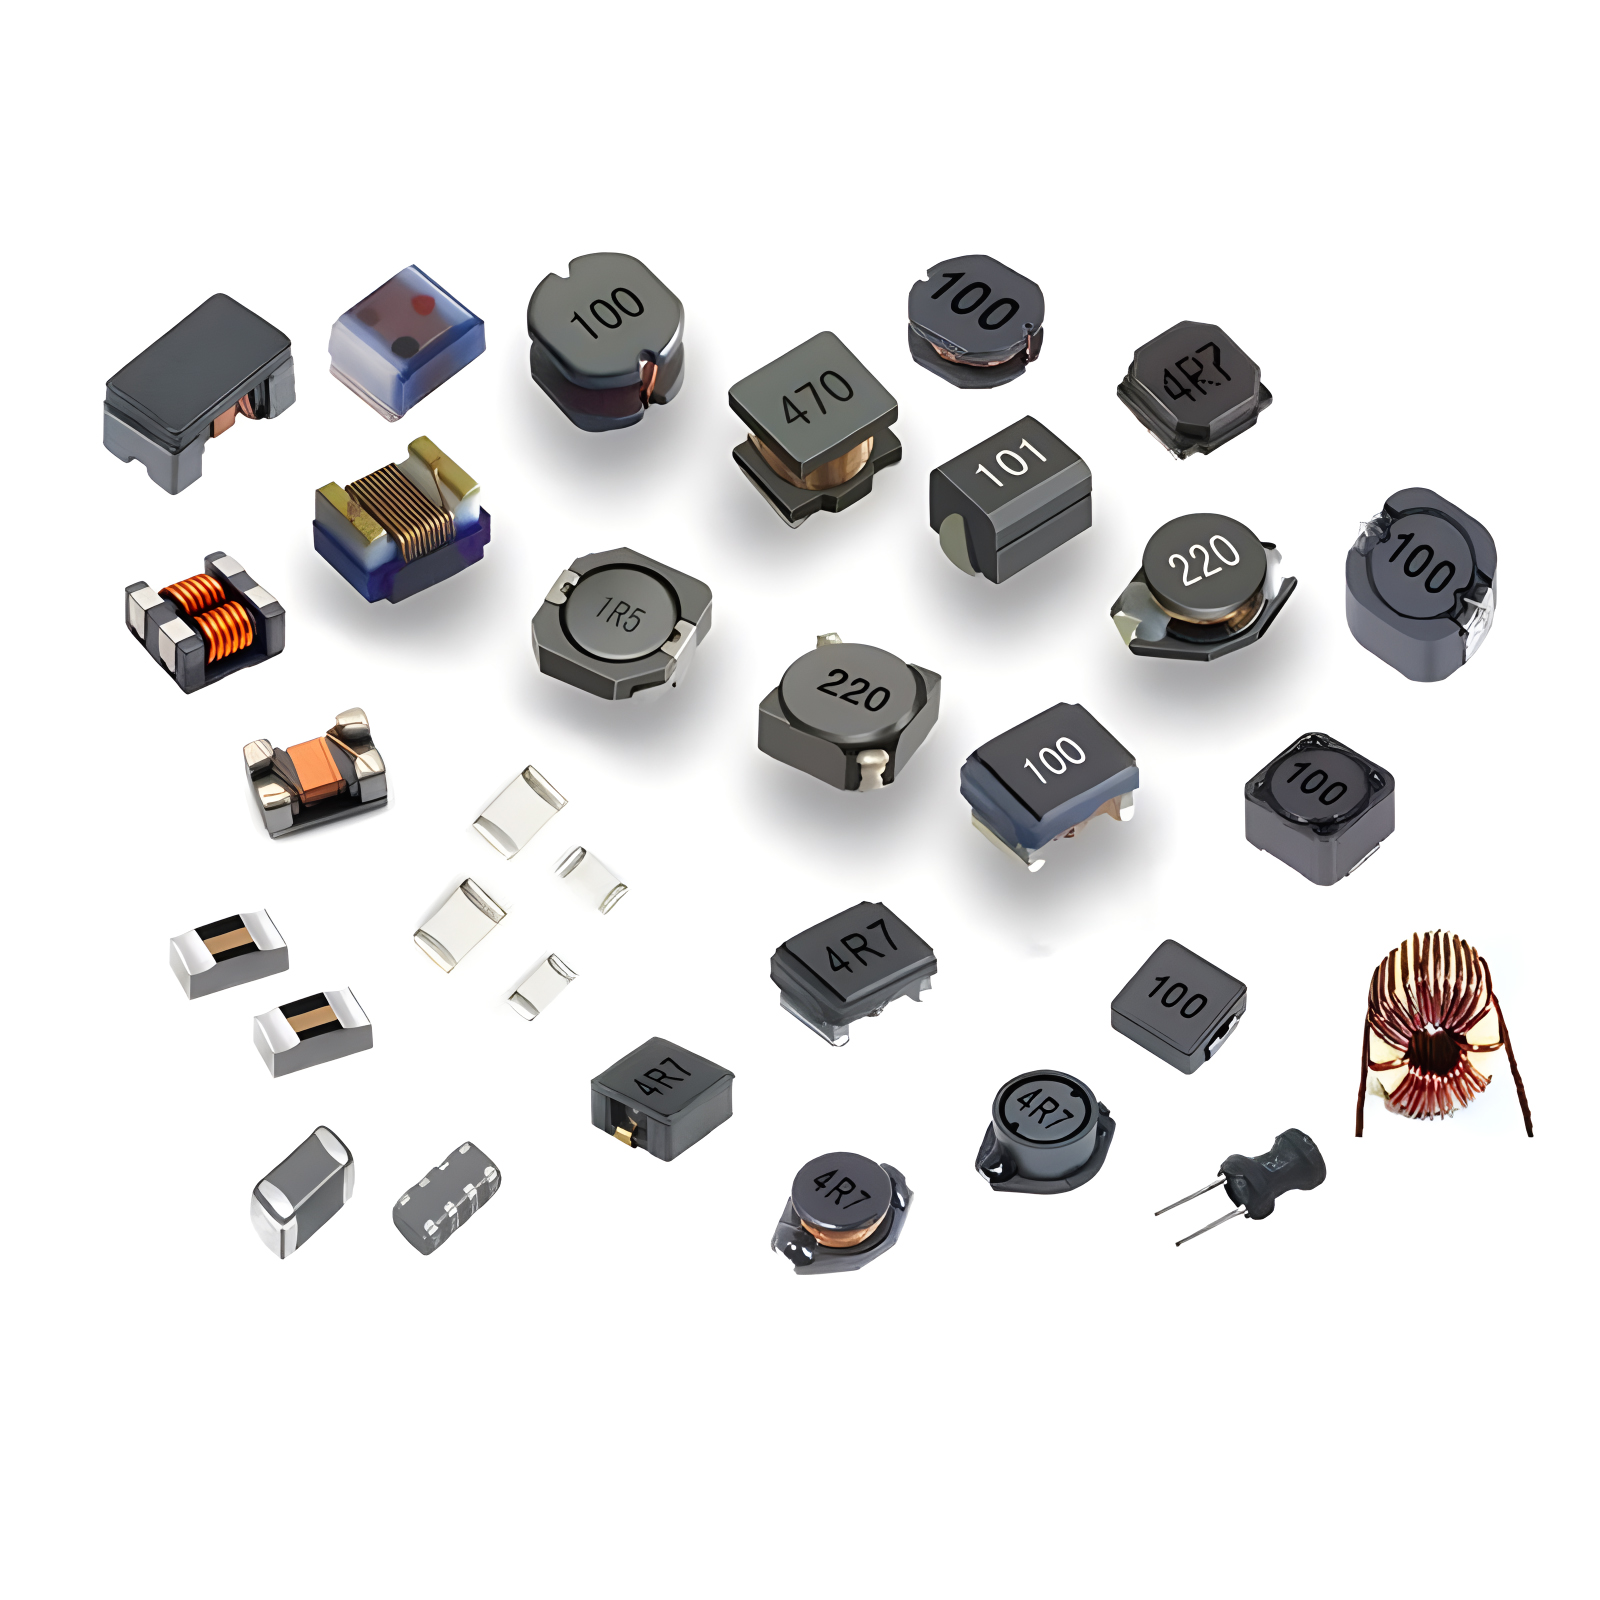 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
通过在线SPC监测回流焊炉温度区稳定性
2025-09-23

回流焊炉温度区稳定性与在线SPC的关系
回流焊炉是SMT生产的核心设备,其各温度区的温度稳定性直接决定焊点质量。温度区内过大的温度波动(例如超过±3℃)会导致焊点质量下降。 不足我知道了焊料熔化、助焊剂异常挥发、焊点冷焊/搭桥 以及其他缺陷,严重时会影响产品可靠性。据行业统计,约40%的SMT焊接缺陷与回流焊炉温度区不稳定有关。
在线统计过程控制(SPC)通过实时采集温度区域数据并利用统计分析工具(例如控制图)来监测过程波动。它可以提前识别温度区域的异常趋势,避免批次缺陷。与传统的“定时抽样检测”模式相比,在线SPC能够实现对温度区域稳定性的“实时、可视化、预警”监测,是回流焊工艺质量控制的关键技术手段。
2. 通过在线统计过程控制监测回流焊炉温度区稳定性核心要素
在线SPC监测系统需要围绕“数据采集—统计分析—异常预警—改进闭环”构建,其核心要素包括:
- 监测参数定义明确待监测温度区域的关键参数,例如各温度区域的设定温度与实际温度之间的偏差、温度区域内的温度均匀性以及温度区域之间的温度过渡梯度。
- 数据采集系统实现温度数据的实时、高精度采集,采样频率和数据精度必须满足分析要求。
- 统计分析模型选择合适的 SPC 控制图(如 XR 图、X-MR 图)来分析数据,区分“正常波动”和“异常波动”。
- 预警和处理机制设定合理的控制限度和预警规则,以确保在出现异常情况时能够及时做出反应并采取纠正措施。
3. 在线SPC监测系统的构建与实施步骤
3.1 确定监测温度区域和关键参数
回流焊炉通常分为预热区(3-4个温区)、保温区(1-2个温区)、回流区(2-3个温区)和冷却区(1-2个温区)。监测参数应根据不同温区的功能特性进行设置:
| 温度区类型 | 监测参数 | 控制目标 |
|---|---|---|
| 预热区/浸泡区 | 实际温度与设定温度之间的偏差(ΔT);温度区域内的温度均匀性(T_max-T_min) | 温差≤±2℃;均匀性≤±3℃ |
| 回流区 | 峰值温度偏差(ΔT_peak);温度保持时间波动(Δt) | 峰值温度变化 ΔT_peak≤±3℃;时间变化 Δt≤±5秒 |
| 冷却区 | 冷却速率波动(Δv);出口温度(T_out) | Δv≤±0.2℃/s;T_out≤50℃ |
3.2 数据采集系统的部署
数据采集是线上统计过程控制的基础,必须保证数据的实时性和准确性:
- 传感器选择与安装在每个温度区安装 2-3 个高精度热电偶传感器(K 型或 T 型,精度 ±0.5℃),分别布置在温度区的入口、中心和出口处,以监测温度均匀性;
- 传感器探头应靠近PCB传输路径(距离传输网带5-10mm),以避免受到炉壁温度的影响;同时,采用耐高温导线(耐温≥300℃),以确保长期稳定运行。
数据采集 模块 配置选择工业级数据采集卡(例如 NI cDAQ-9178),将采样频率设置为每秒 1-2 次,以确保能够捕捉到温度区域温度的动态变化;
数据采集模块与回流焊炉PLC系统通信,实时读取各温度区的设定温度和传输速度等工艺参数,实现“温度数据+工艺参数”的联动采集。
数据存储和传输使用边缘连接微处理器通过网关将收集到的数据传输到SPC监控平台,数据存储周期≥3个月,以便于历史追溯和趋势分析;
传输协议选择 MQTT 或 OPC UA,以确保数据传输的实时性(延迟≤1 秒)和可靠性。
3.3 SPC控制图的选择与应用
根据监测参数的类型,选择合适的SPC控制图进行分析:
- XR 控制图(均值-极差图):适用于监测各温度区的温度偏差(ΔT)——取各温度区的3个传感器数据作为样本组(n=3),每5分钟收集一组数据,并计算样本均值(X)和范围(R);
- 控制限计算:X 图控制限 UCL_X=X̄+A₂R̄,LCL_X=X̄-A₂R̄;R 图控制限 UCL_R=D₄R̄,LCL_R=D₃R̄(A₂、D₃、D₄ 为控制图系数,当 n=3 时,A₂=1.023,D₄=2.574,D₃=0);
- 当 X 超过 UCL_X 或 LCL_X,或者 R 超过 UCL_R 时,判定该温度区域的温度波动异常。
X-MR 控制图(个体移动极差图):适用于监测“单值型”参数,例如回流区峰值温度和冷却区冷却速率——每次采集一个数据点,并与前一个数据点计算移动范围(MR);
控制限计算:X 图控制限 UCL_X=X̄+2.66MR̄,LCL_X=X̄-2.66MR̄;MR 图控制限 UCL_MR=3.267MR̄,LCL_MR=0;
当连续 5 个点中有 4 个落在“X̄±1σ”区域之外,或者出现连续上升/下降趋势(≥7 个点)时,该参数被判定为异常。
控制图的控制限必须通过“初始过程能力分析”确定:在稳定状态下收集至少25组数据,计算过程均值(X̄)和极差均值(R̄/MR̄),然后代入公式计算控制限。避免直接使用规格限作为控制限,以免造成误判。
3.4 异常预警和闭环处理机制
建立分层预警和快速反应机制,确保及时处理异常情况:
- 预警级别设定: 一级预警(轻微异常):单个点超出“X̄±1σ”区域,但未超出控制限值。SPC平台弹出黄色警告,提醒操作员注意;
- 二级预警(中度异常):连续3个点中有2个超出“X̄±1σ”区域,或者移动范围超出“MR̄±1σ”。平台弹出橙色警告,同时向团队负责人发送短信;
- 三级预警(严重异常)当检测点超出控制限值,或出现7点连续趋势时,平台会弹出红色警告,回流焊炉会自动暂停运行(可选),并通知工艺工程师进行紧急处理。
异常原因分析与处理对于温度区域异常,应优先检查传感器是否偏移/损坏(如热电偶松动),加热管是否老化(电阻变化超过 10%),以及热风循环风扇转速是否异常(转速偏差 ±5%);
处理完成后,至少需要采集5组数据以验证温度区域的稳定性。只有当控制图恢复正常后,才能重新启动生产。
改进闭环管理建立异常处理登记簿,记录每次异常情况的发生时间、原因、处理措施和效果;
每月对异常数据进行统计分析,以识别高频异常温度区域和根本原因(例如,预热区频繁出现异常可能是由于加热管布局不合理造成的),并通过工艺改进(例如调整加热管功率分配)或设备改造实现持续优化。
4. 在线SPC监测的效果验证与优化
通过以下指标验证监测效果,并持续优化SPC方案:
- 过程能力指数(CPK)监测温度区温度偏差的 CPK 值,目标值为 ≥1.33。实施在线 SPC 后,CPK 值通常可以从 0.8-1.0 提高到 1.4-1.6,表明工艺稳定性得到了显著改善。
- 异常检测率和响应时间异常检测率必须达到 100%,响应时间(从预警到处理完成)≤15 分钟,比传统的抽样检验模式(响应时间≥30 分钟)效率高 50%。
- 焊接缺陷率统计实施前后焊接缺陷率(例如冷焊、桥接等),目标降低30%-50%。例如,某电子厂实施在线SPC后,回流焊缺陷率从1.2%降至0.5%。
同时,需要根据生产需要动态优化 SPC 参数:例如,当产品切换到无铅焊料时,需要重新调整回流焊区的控制限值;回流焊炉维护后,需要再次收集数据以计算控制限值,以确保监控的适应性。
5. 结论
通过在线统计过程控制(SPC)监测回流焊炉的温度区稳定性,是实现SMT生产中“质量可控、风险可预防”的重要措施。其核心在于构建“数据采集—分析—预警—改进”的闭环管理系统。随着智能制造的发展,未来在线SPC将与人工智能算法深度融合,实现异常原因的自动诊断(例如通过机器学习识别传感器故障和加热管老化特征数据),并结合数字孪生技术模拟温度区波动对焊点质量的影响,为回流焊工艺的智能管理与控制提供更先进的技术支持。