
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
 LED灯PCBA
 内存PCBA
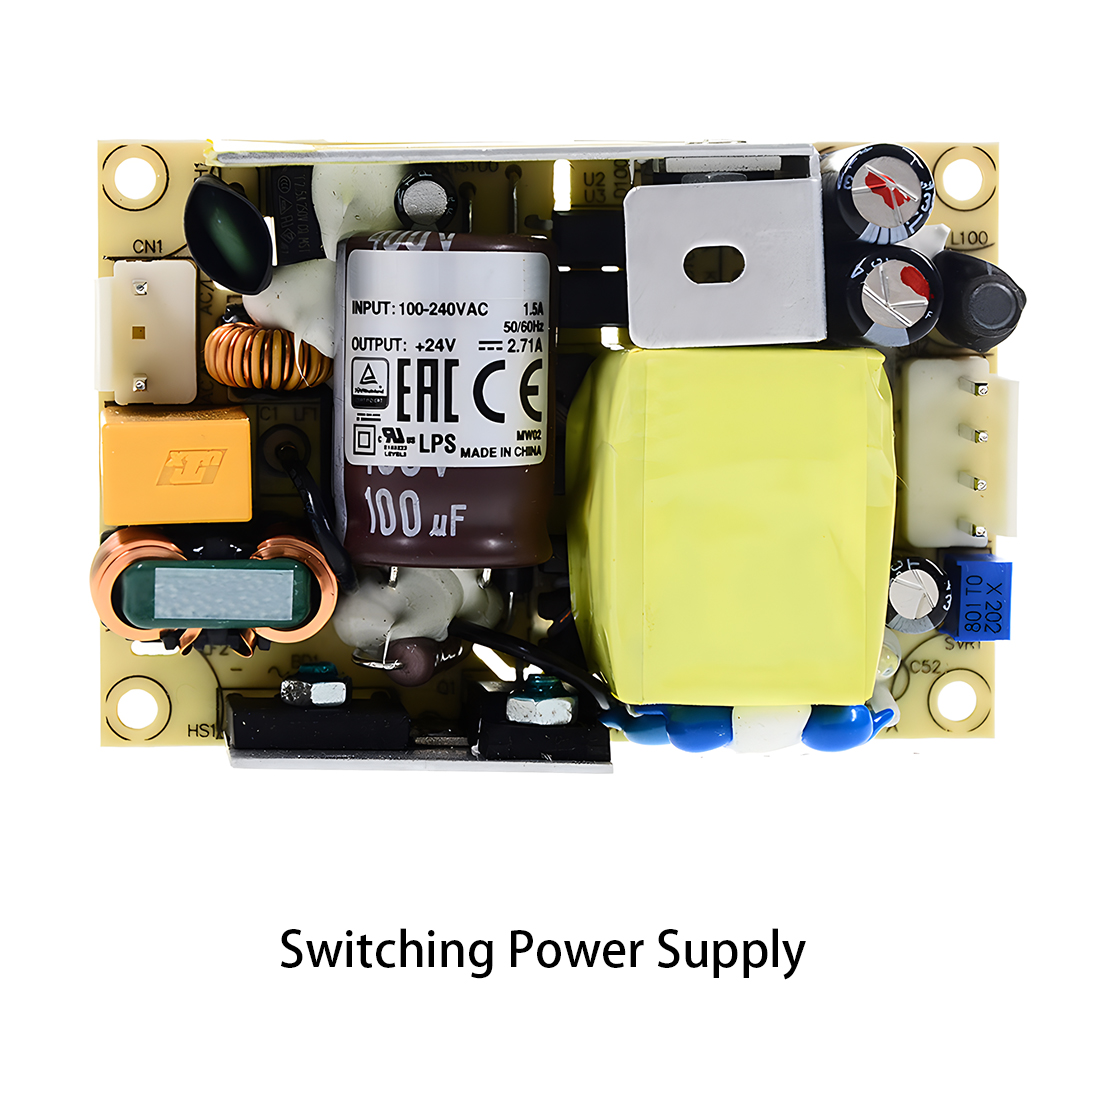 电源PCBA
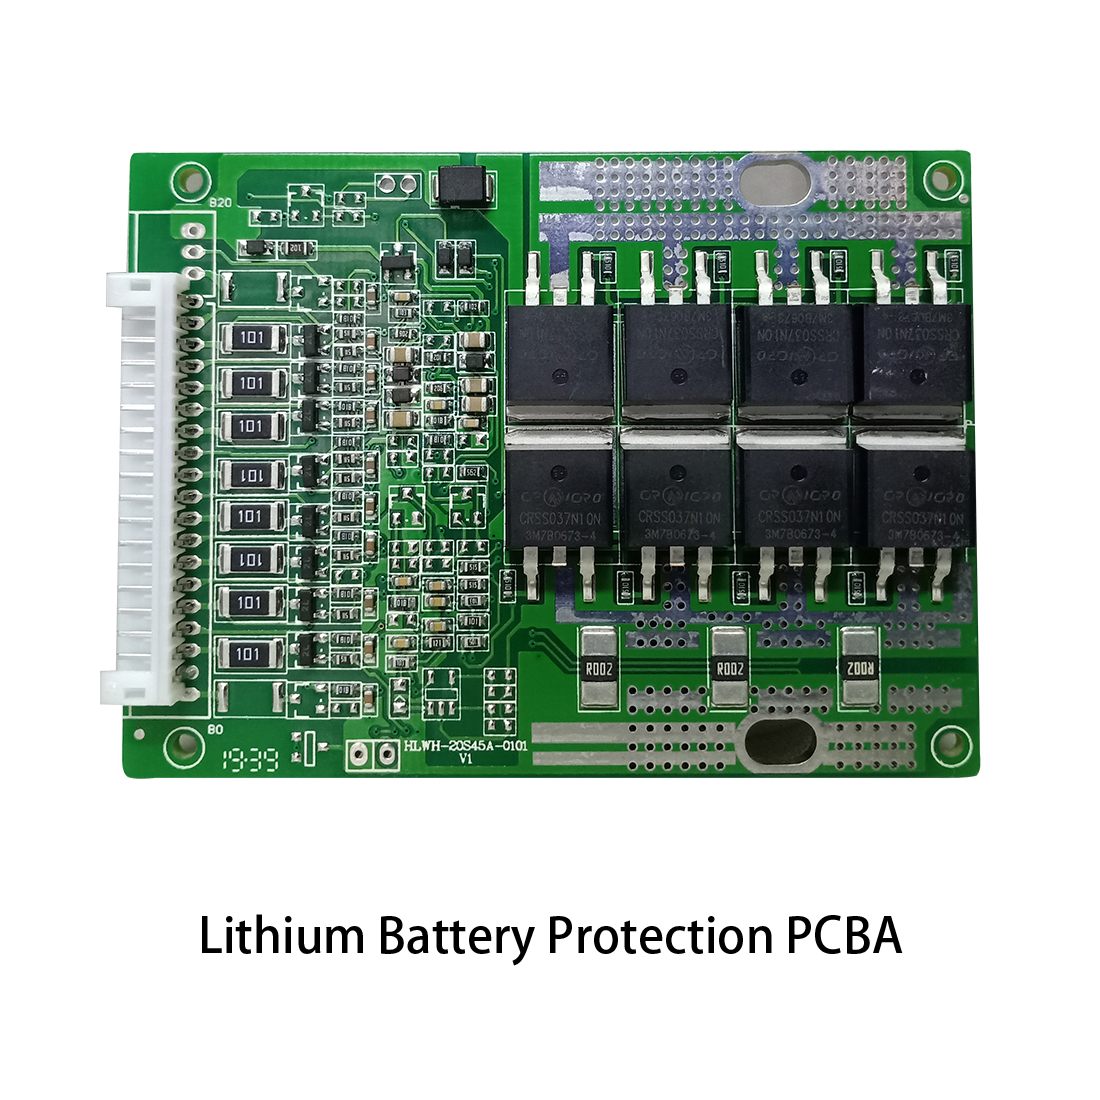 新能源PCBA
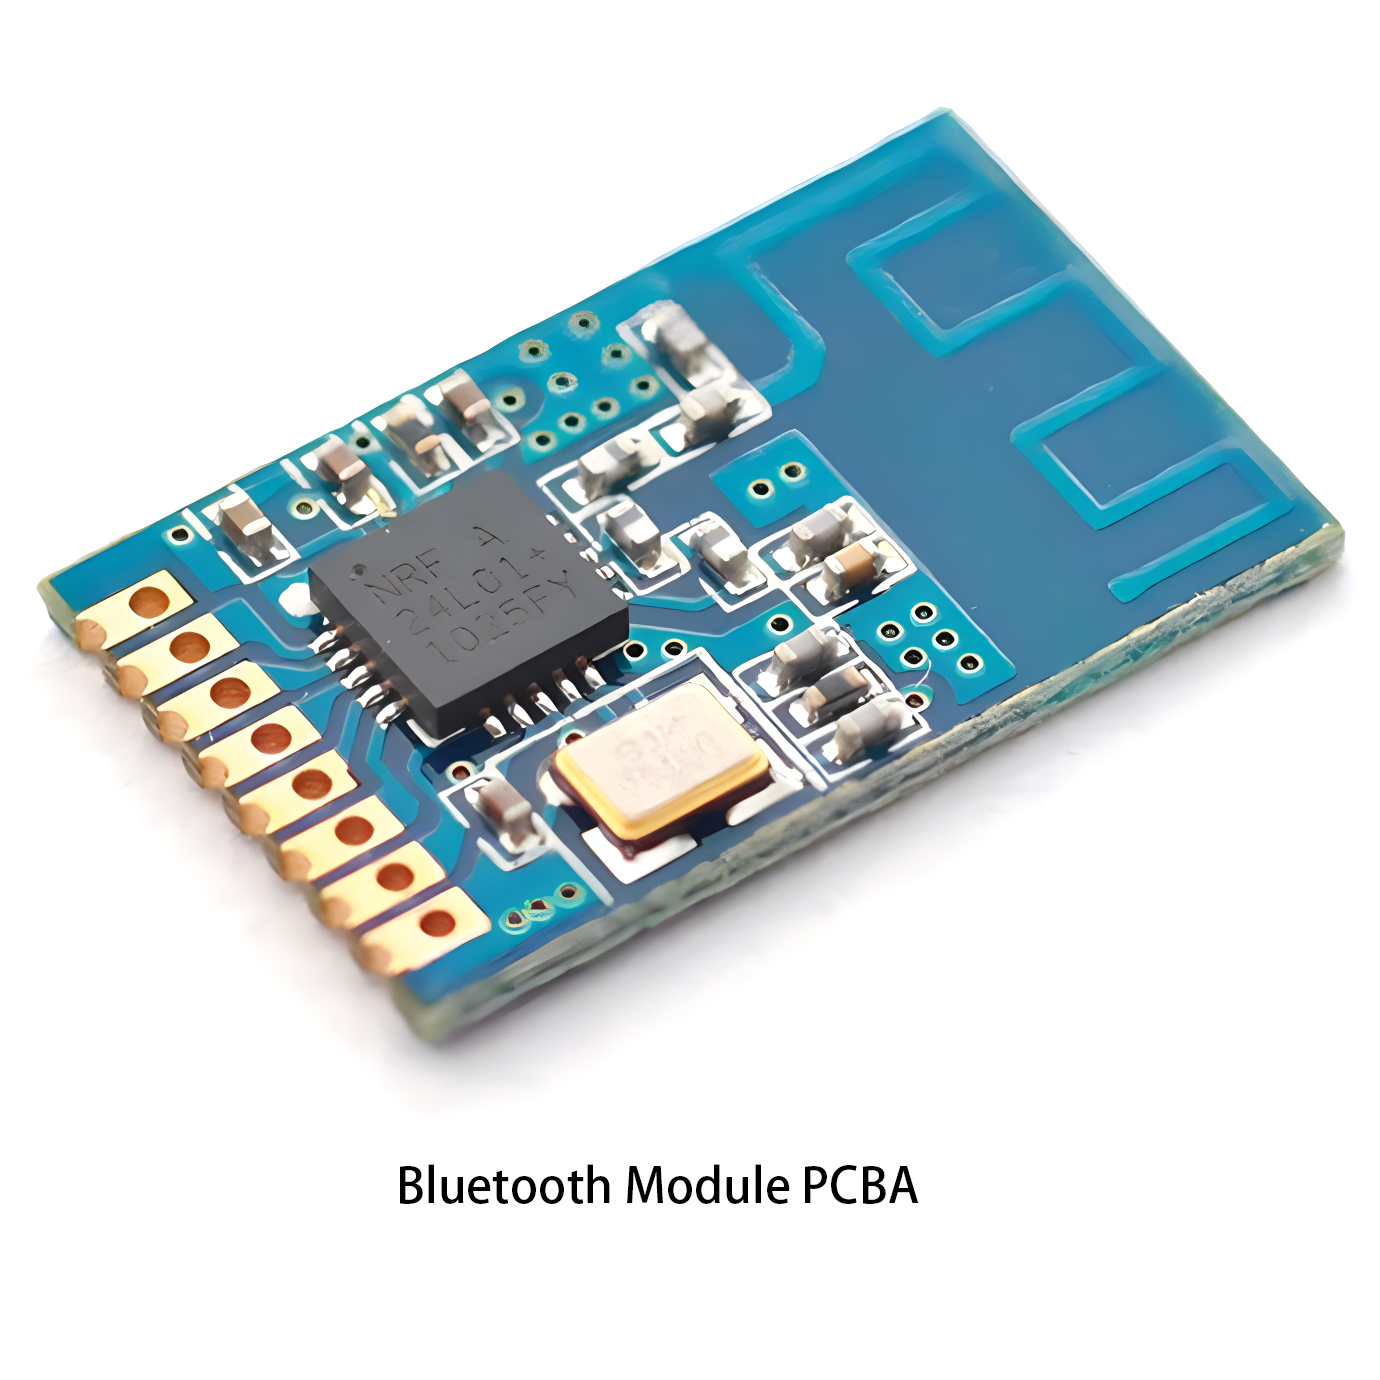 通信PCBA
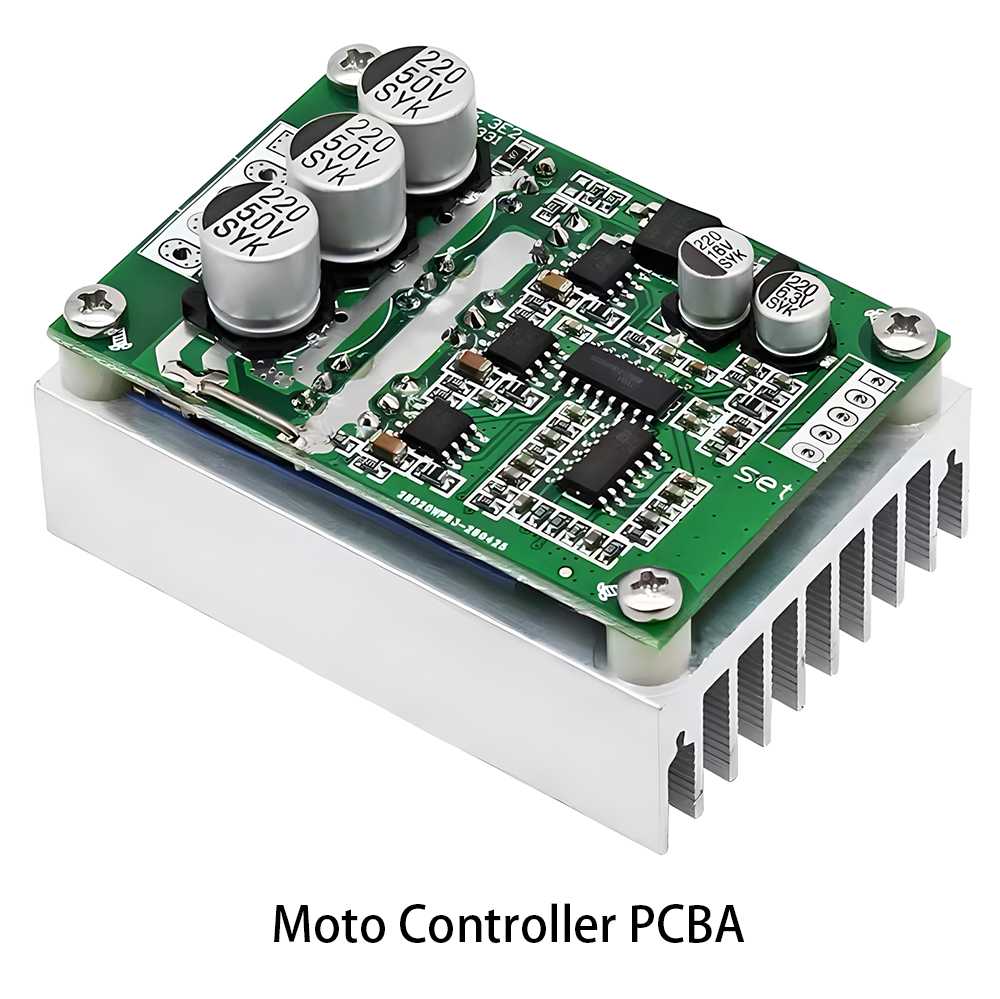 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
 环形变形金刚
 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
高频混合PCB层压压力曲线的调整策略

高频混合PCB结合了FR-4的成本效益和高频性能。射频Rogers 4350B 的性能。然而,他们的层压工艺面临着一个核心挑战:显著我知道了两种材料在热膨胀系数和固化收缩率方面存在差异如果压力曲线调整不当,很容易导致翘曲、分层和树脂填充不足。本文详细介绍了如何调整层压压力曲线,以补偿这些基材不同的收缩率。
一、材料性能差异分析
-
热膨胀系数:
-
FR-4:CTE 约为 14-18 ppm/°C(Z 轴)。
-
Rogers 4350B:CTE 约为 11-13 ppm/°C(Z 轴)。
-
影响:在加热过程中,FR-4 膨胀超过 4350B,如果受到约束,会产生内部应力。
-
-
固化特性和收缩率:
-
FR-4:采用多层预浸料,树脂流动性高,固化收缩率相对较高。
-
Rogers 4350B:其预浸料流动性较差,尺寸稳定性优异,固化收缩率远低于 FR-4。
-
影响冷却过程中,FR-4 的收缩量大于 4350B。如果不加以补偿,这会导致 FR-4 侧发生翘曲。
-
二、层压压力曲线的芯材调整策略
调整压力分布的目标是在不同的温度阶段施加不同的压力协调两种材料的流动和收缩。
-
第一阶段:初始加热和真空应用
-
温度范围室温→低于树脂凝胶点(~100-120°C)。
-
施压策略: 申请低接触压力(例如,5-15 psi)始终保持真空。
-
目的:
-
去除层间空气以防止出现空隙。
-
让树脂自由流动,并在初始阶段以最小的约束进行浸渍,避免过早过度挤压 FR-4 树脂,从而导致压力不平衡。
-
减少对罗杰斯材料的热冲击。
-
-
-
第二阶段:树脂流动和填充
-
温度范围树脂开始熔化 → 固化反应开始(~120-150°C)。
-
施压策略逐步或逐渐地增加压力中压(例如,100-200 psi)。
-
目的:
-
施加足够的压力,使树脂能够充分填充图案间隙,并确保 FR-4/Rogers 界面处良好的粘合。
-
避免瞬间高压防止树脂过度挤出,导致罗杰斯区域树脂不足或出现明显的玻璃布图案。
-
-
-
第三阶段:凝胶化和固化
-
温度范围达到固化温度(例如 170-185°C)并进入保温阶段。
-
施压策略增加到全力以赴(例如,250-300 psi)就在树脂凝胶化但尚未完全固化的时候。
-
目的:
-
虽然这些材料仍然具有一定的可塑性,但要利用高压来抑制 FR-4 的收缩倾向。
-
高压在冷却过程中将材料“机械锁定”在一起,促进共同收缩,并补偿 FR-4 较高的收缩率,从而减少翘曲和内应力。
-
-
-
第四阶段:冷却和压力维持
-
温度范围固化完成后→低于玻璃化转变温度。
-
施压策略:保持全压直到温度降至 80°C 以下。
-
目的这是收缩应力产生的主要阶段。持续的压力有效地限制了变形,确保板材在此关键阶段保持平整和尺寸稳定。
-
三、关键工艺参数和辅助措施
-
加热速率控制:
-
使用缓慢加热速率(例如,1.5-2.5°C/分钟)可使 FR-4 和 Rogers 材料均匀加热,从而减少因热惯性不同而引起的瞬态应力和层间滑移。
-
-
缓冲材料的使用:
-
添加弹性缓冲层压板和钢隔板之间设有隔板。这些隔板能够均匀分散压力,并吸收由热膨胀系数差异引起的一些微应变。
-
-
对称叠层设计:
-
PCB叠层结构必须确保FR-4和Rogers的分布。对称的关于中心层。例如,使用像“Rogers-FR-4-Core-FR-4-Rogers”这样的对称结构来平衡应力。
-
-
首件检验与调整:
-
生产出第一块板后,使用以下方法测量其翘曲度:热机械分析仪并通过以下方式检查层间键合质量C-SAM根据结果微调压力转变点和值。
-
四、典型压力分布示例
FR-4/Rogers 4350B 混合发动机的优化压力曲线可能如下:
-
0-30分钟(室温→120°C):压力15 psi,保持真空。
-
30-60分钟(120°C→150°C):压力线性增加至 150 psi。
-
60-90分钟(150°C→180°C,保持):在接近 150°C 时将压力升至 280 psi 并保持。
-
90分钟后(开始冷却):保持 280 psi 直到温度降至 80°C 以下,然后释放压力。
五、质量验证
-
翘曲测量使用平面度扫描仪;要求成品板材翘曲度
-
界面分析进行横截面分析;观察 FR-4/Rogers 界面,看是否有分层或明显的树脂缺陷。
-
可靠性测试进行热应力测试和热循环测试,以确认没有分层或开裂。