
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
 LED灯PCBA
 内存PCBA
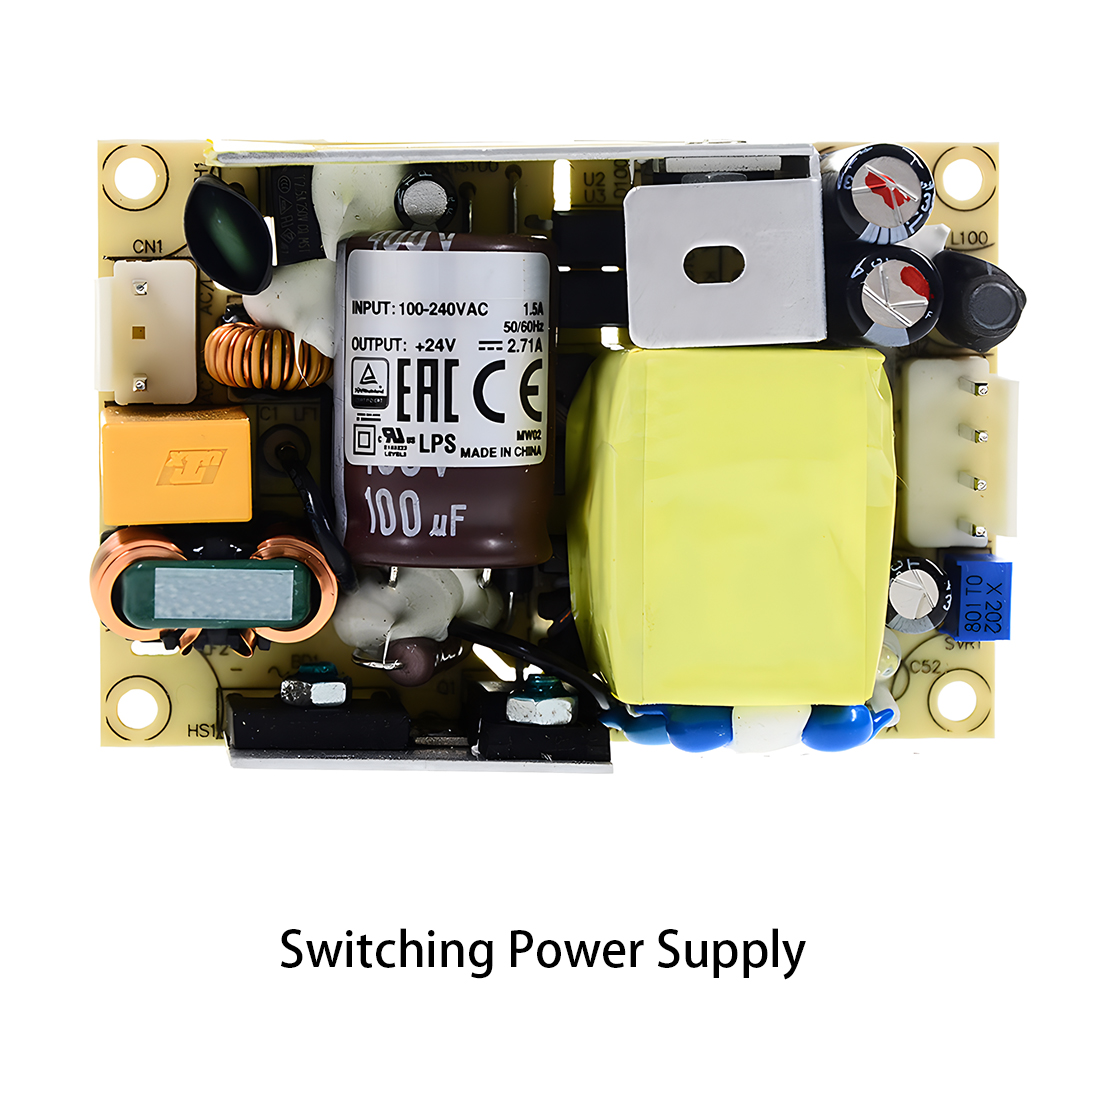 电源PCBA
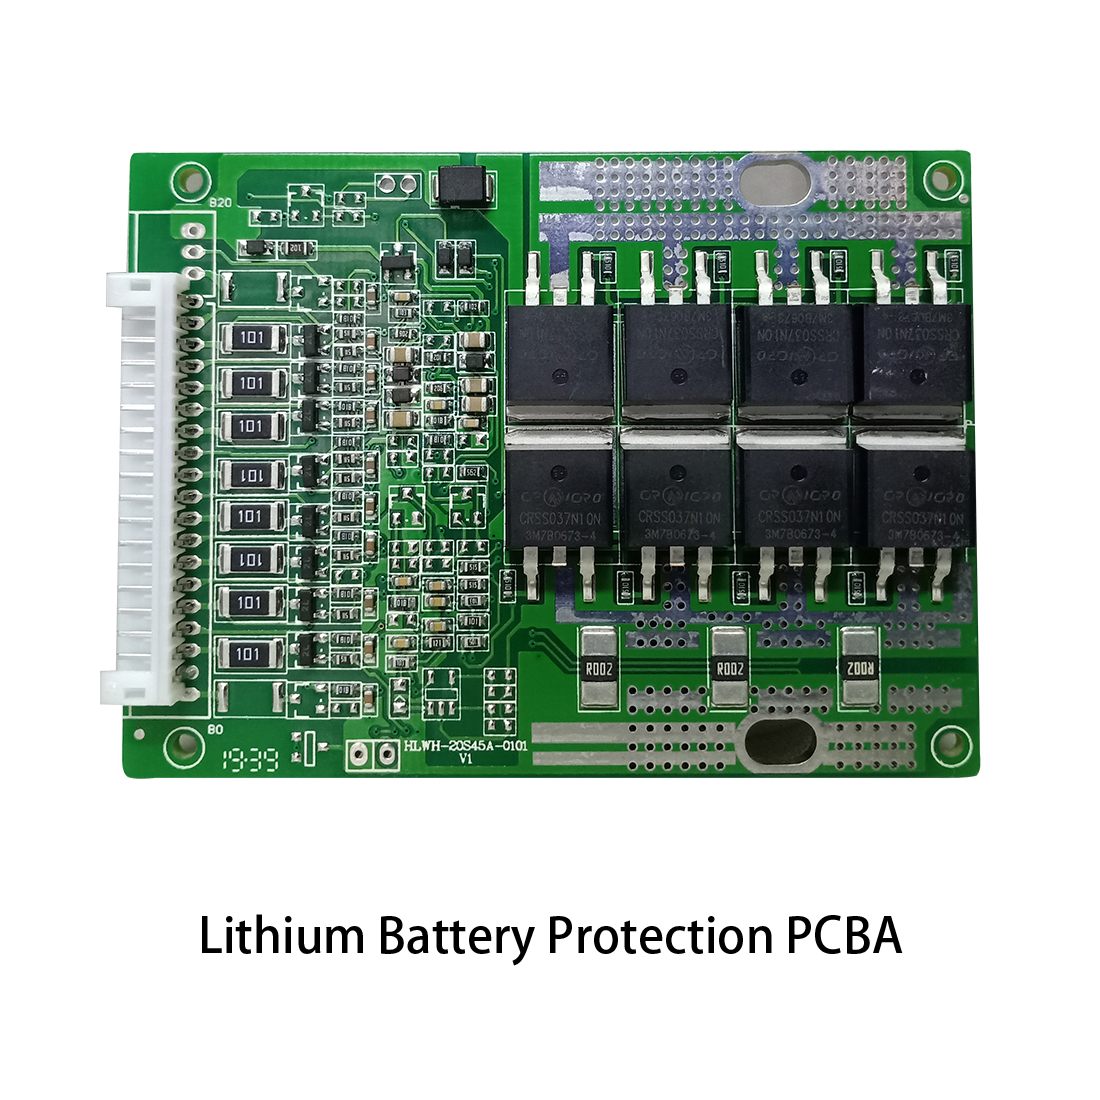 新能源PCBA
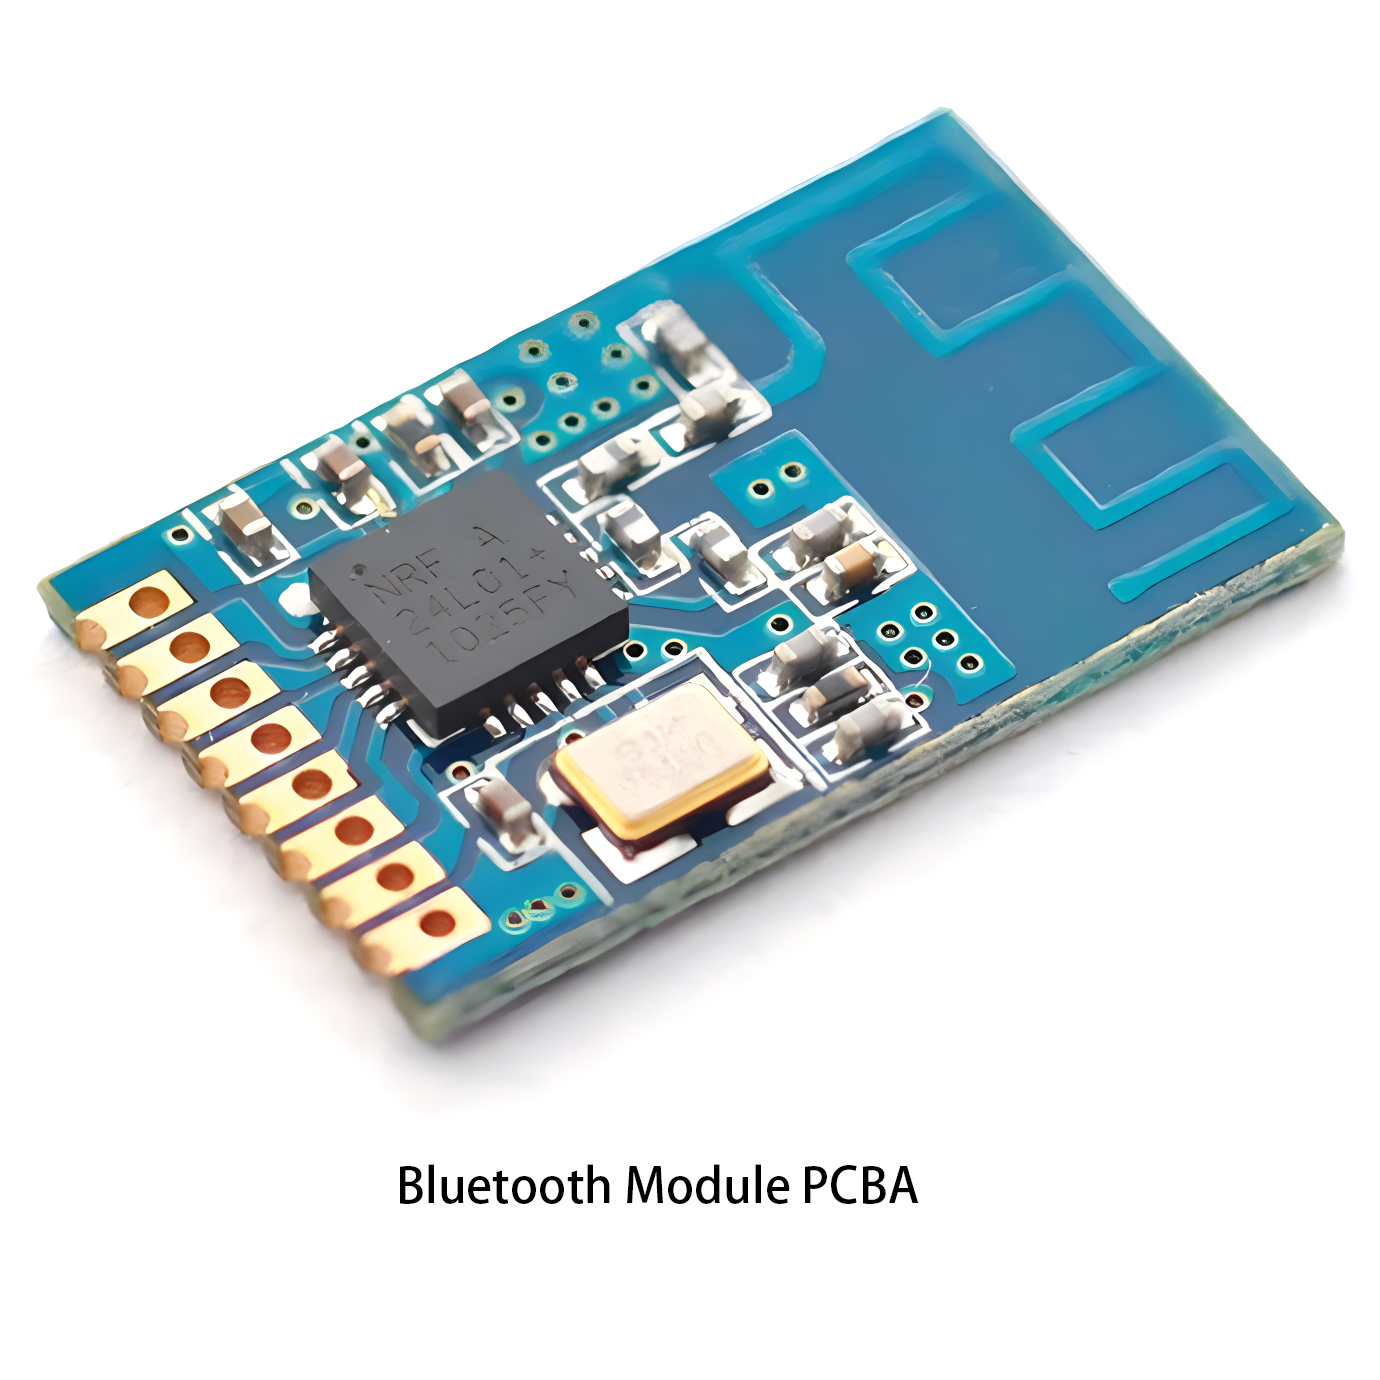 通信PCBA
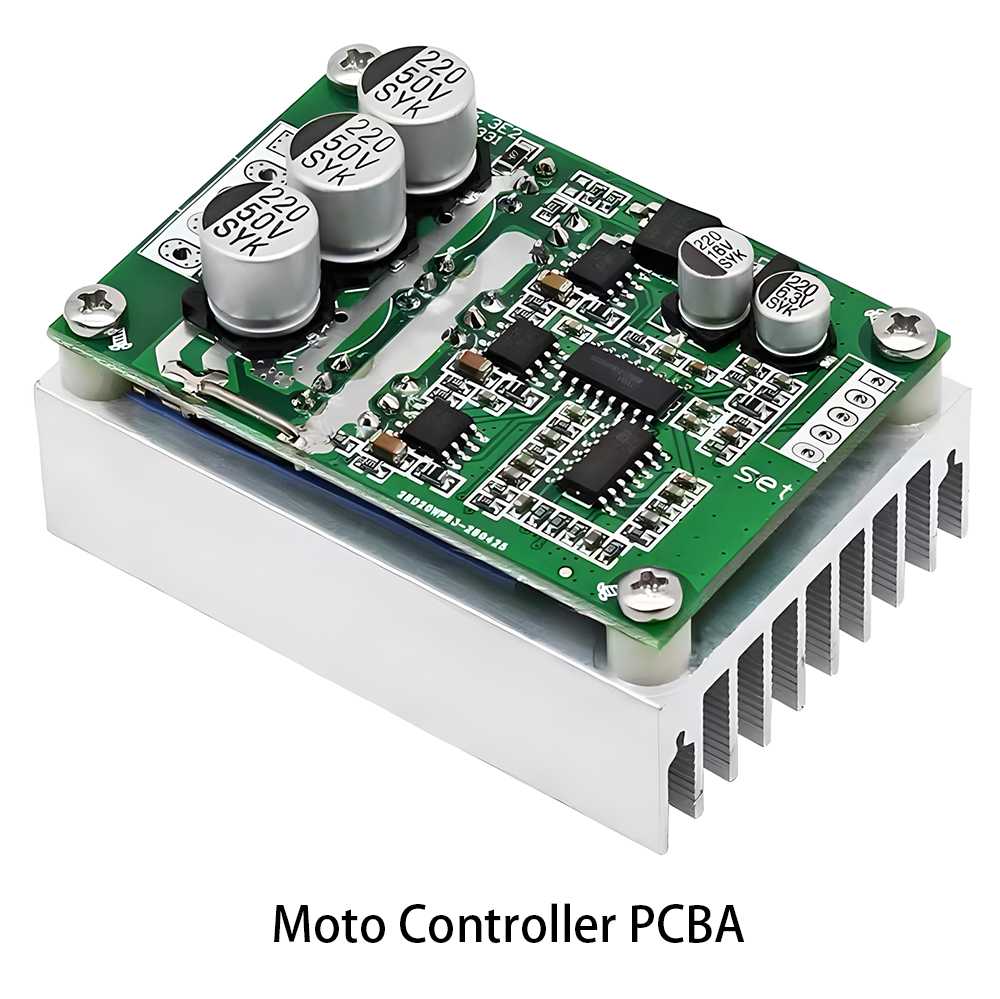 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
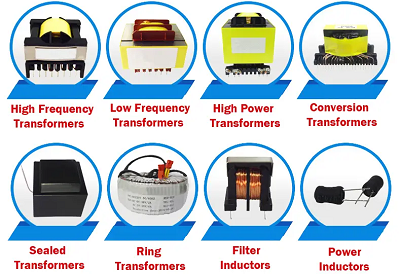 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
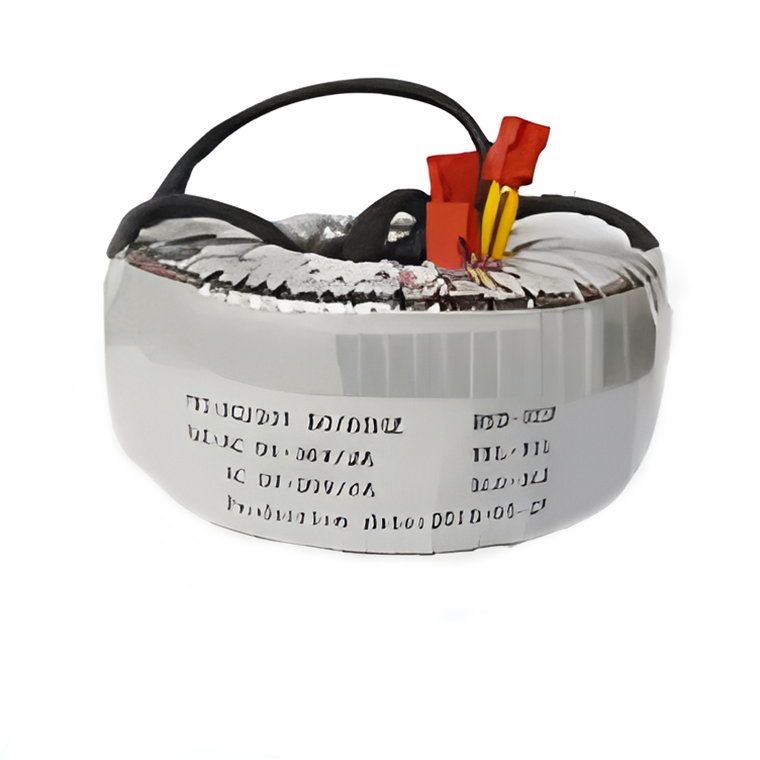 环形变形金刚
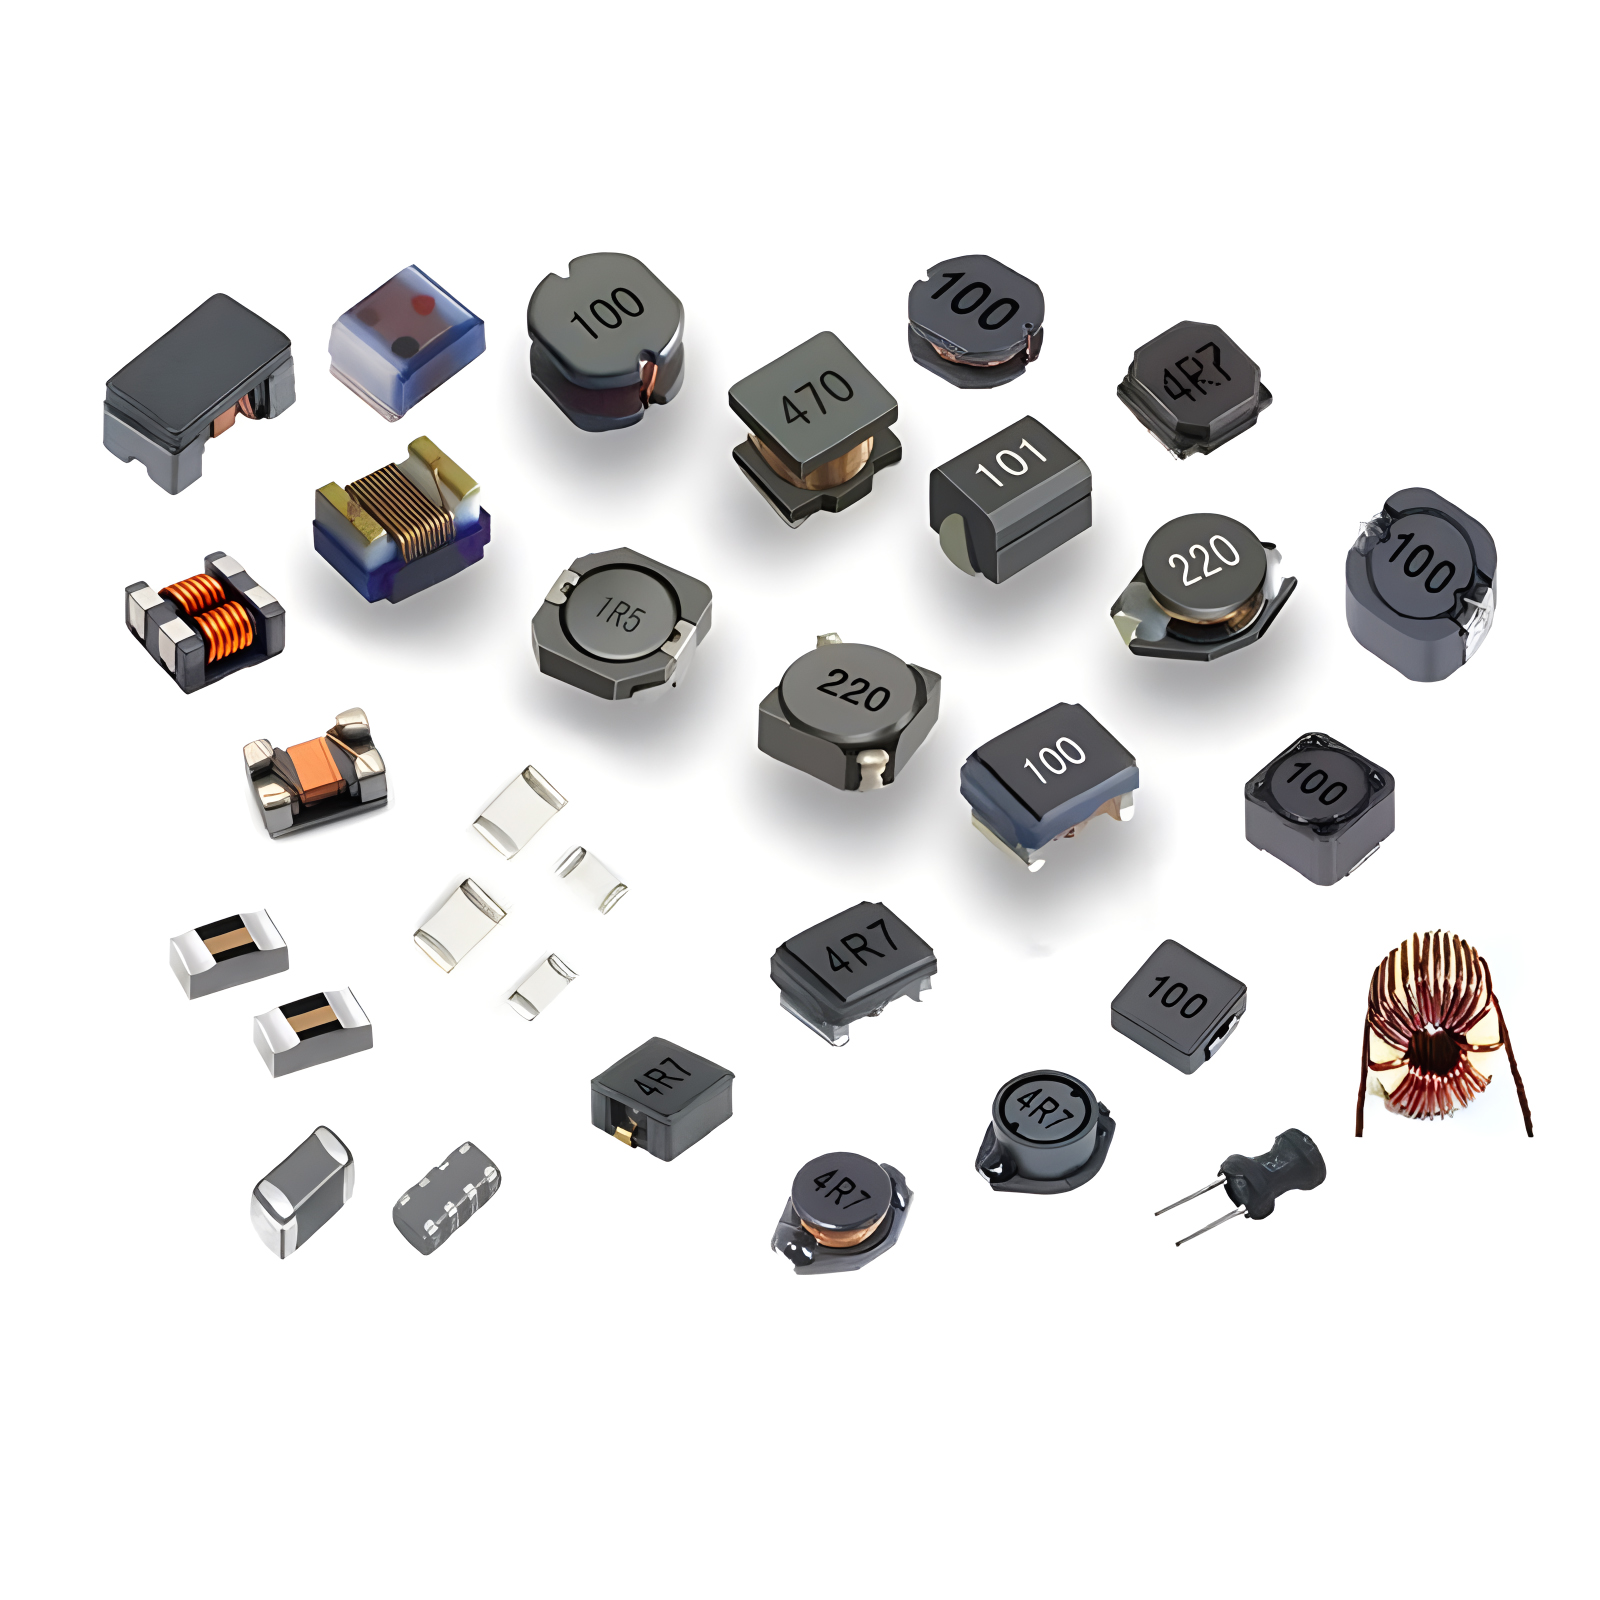 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
利用热机械分析(TMA)确定无铅焊料的回流焊曲线
2025-06-25
1. TMA原理及焊料特性
-
核心机制:
TMA通过尺寸变化检测相变(分辨率为0.1μm):-
扩张癖→ 固相线温度 (Ts)
-
急剧收缩→ 液相线温度 (Tl)
-
2. 测试程序
样品制备
-
几何学:
-
圆柱形样品(Ø5mm×3mm,su射频ace Ra
-
预清洗(IPA超声波清洗,10分钟)
-
-
固定装置:
-
陶瓷探针(热膨胀系数CTE=7ppm/°C),接触力为0.02N。
-
温度程序
| 阶段 | 范围 | 斜坡速率 | 客观的 |
|---|---|---|---|
| 平衡 | 30°C→100°C | 5°C/分钟 | 消除热历史 |
| 主测试 | 100℃→300℃ | 10°C/分钟 | 捕获相变 |
| 冷却 | 300°C→30°C | 20°C/分钟 | 纪录巩固 |
3. 曲线分析与临界温度

-
要点:
-
Ts(固相线):一阶导数峰值(dL/dT max)
-
TL(液体)收缩曲线的拐点
-
-
窗户湿润:
-
有效回流范围= Tl + 25°C ~ Tl + 40°C差示扫描量热法(已验证)
-
4. 回流焊轮廓设计规则
| 阶段 | 温度基准 | 目标参数 |
|---|---|---|
| 预热 | 低于 Ts-50°C | 斜率 1~2°C/s |
| 浸泡 | Ts-30°C → Ts+10°C | 时长 60~120 秒 |
| 重流 | 峰值 = Tl + (25~35)°C | TAL(液面以上时间)40~90秒 |
| 冷却 | 基于TMA收缩 | 升温速率 2~4°C/s |
5. 验证测试
-
DOE矩阵:
因素 一级 二级 3级 峰值温度 Tl+25°C Tl+30°C Tl+35°C TAL 时间 40年代 65秒 90年代 冷却速率 2°C/秒 3°C/秒 4°C/秒 -
指标:
-
IMC厚度Cu₆Sn₅层厚度为3~5μm(>8μm时脆化)
-
作废X射线≤5%(IPC-A-610G 3级)
-
剪切强度:≥35MPa(JIS Z3198)
-
6. 故障模式预防
| TMA预测 | 再流风险 | 纠正措施 |
|---|---|---|
| 冷却速率>0.4%/秒 | 微裂纹 | 降低冷却速度至 2°C/秒 |
| 次峰 | 浮动组件 | 浸泡时间延长至100度 |
| 宽过渡区 | 冷焊点 | 峰值温度升高至 Tl+32°C |
7. 设备与标准
-
TMA 规格:
-
温度精度:±0.5°C
-
位移分辨率:0.05μm
-
样品架热容
-
-
标准:
-
J-STD-020对湿度敏感
-
IPC-7530个人资料指南
-