
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
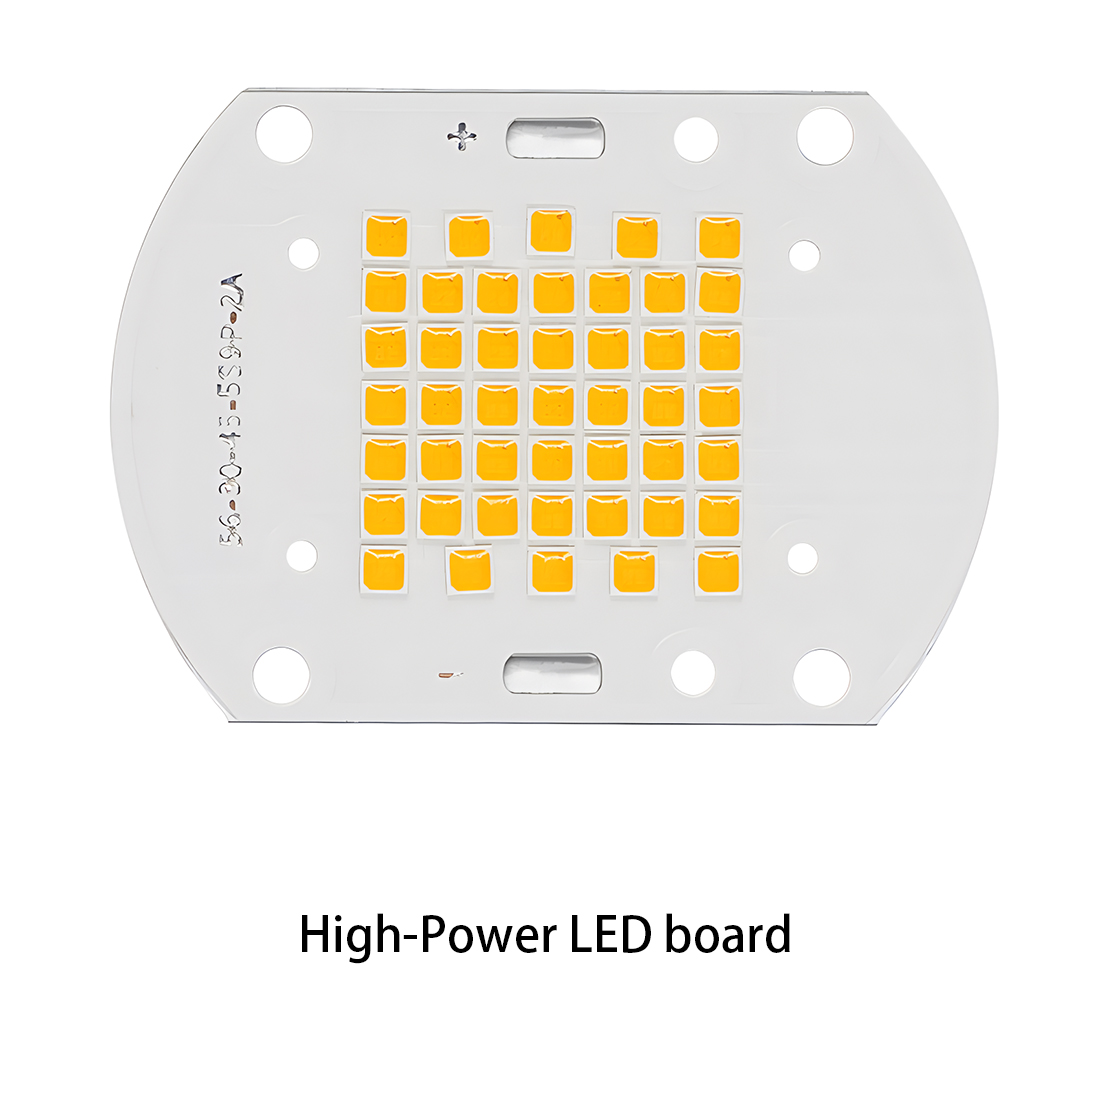 LED灯PCBA
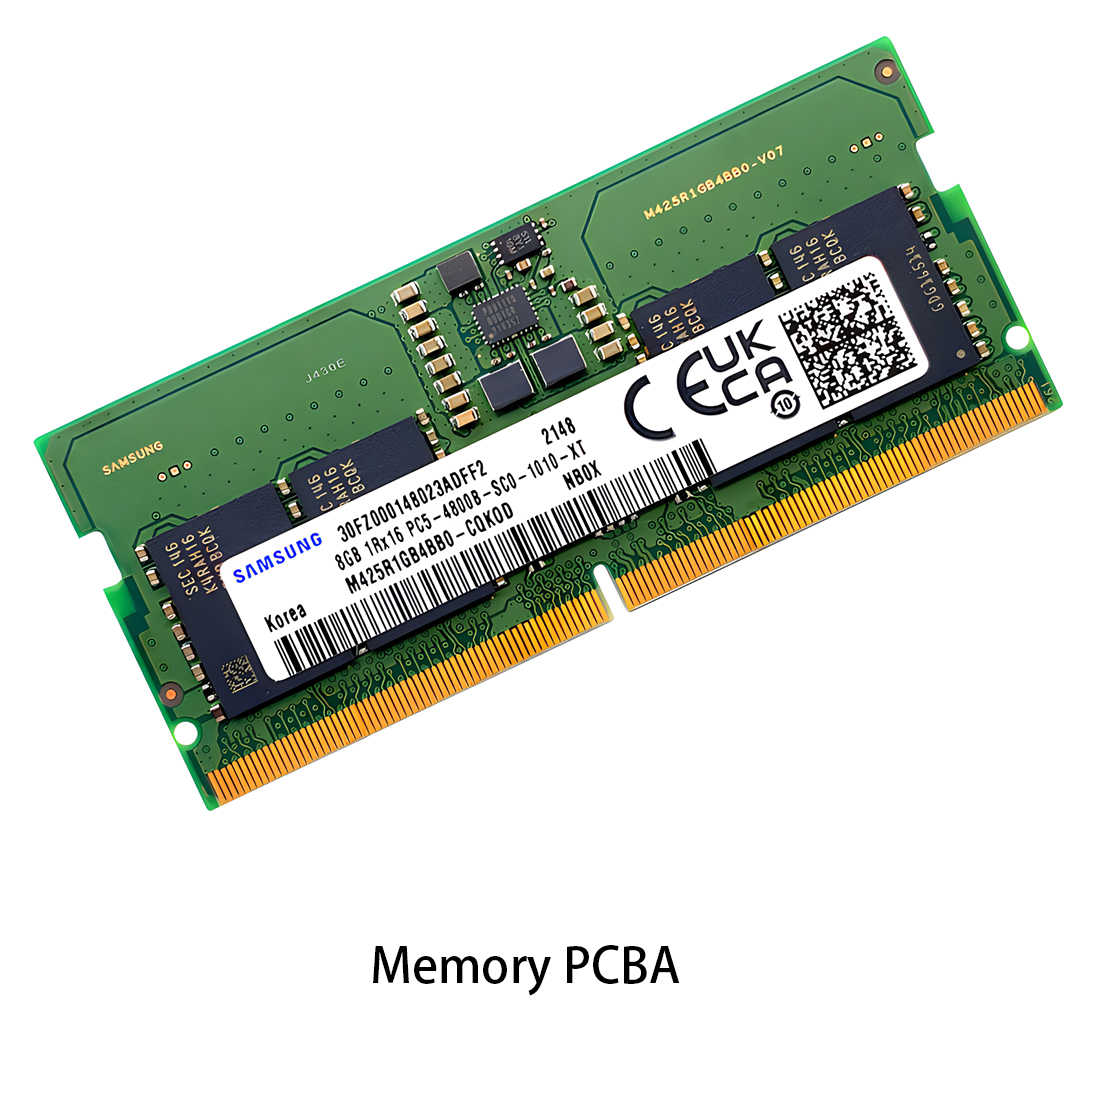 内存PCBA
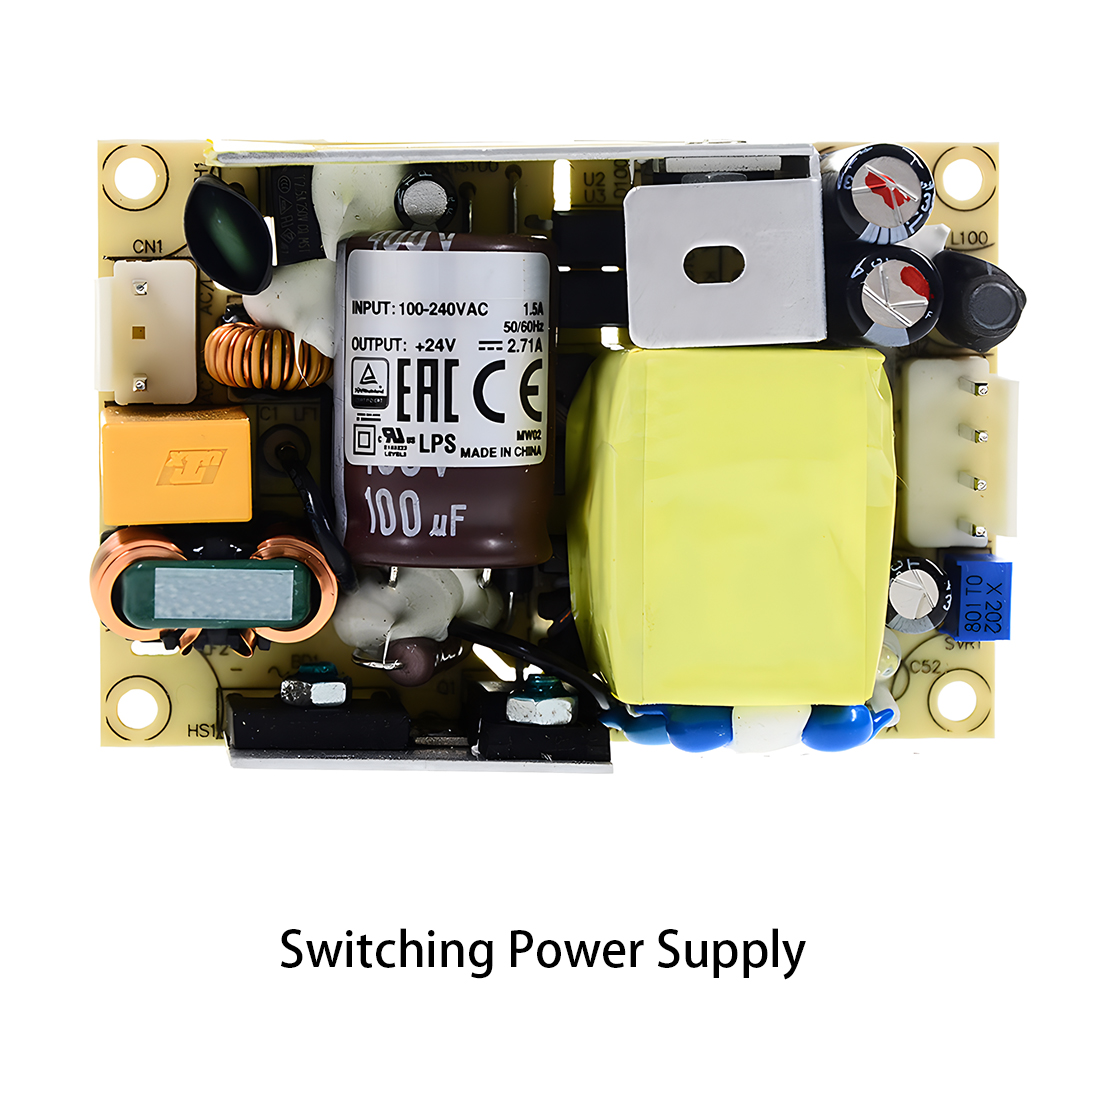 电源PCBA
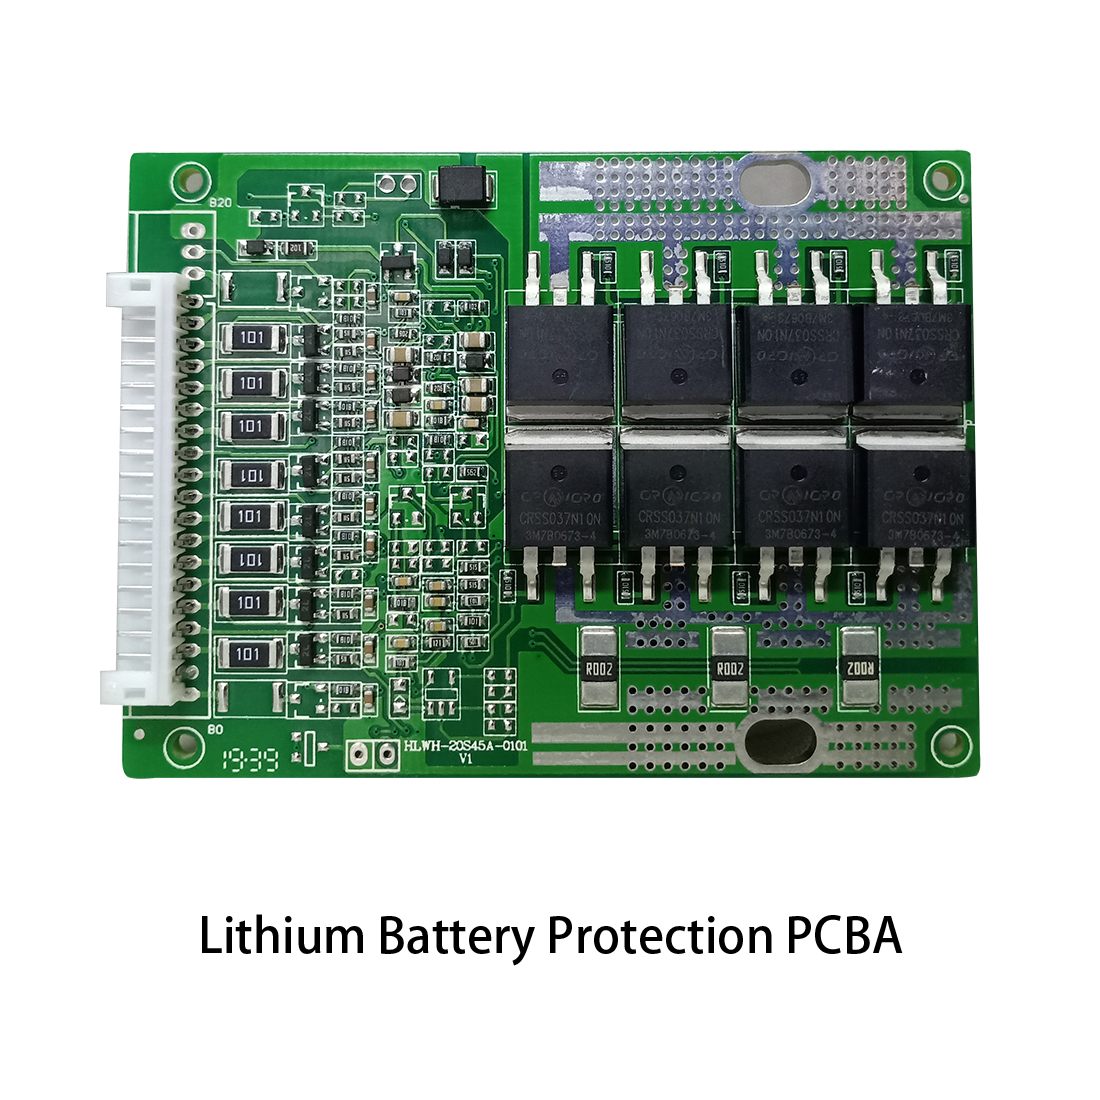 新能源PCBA
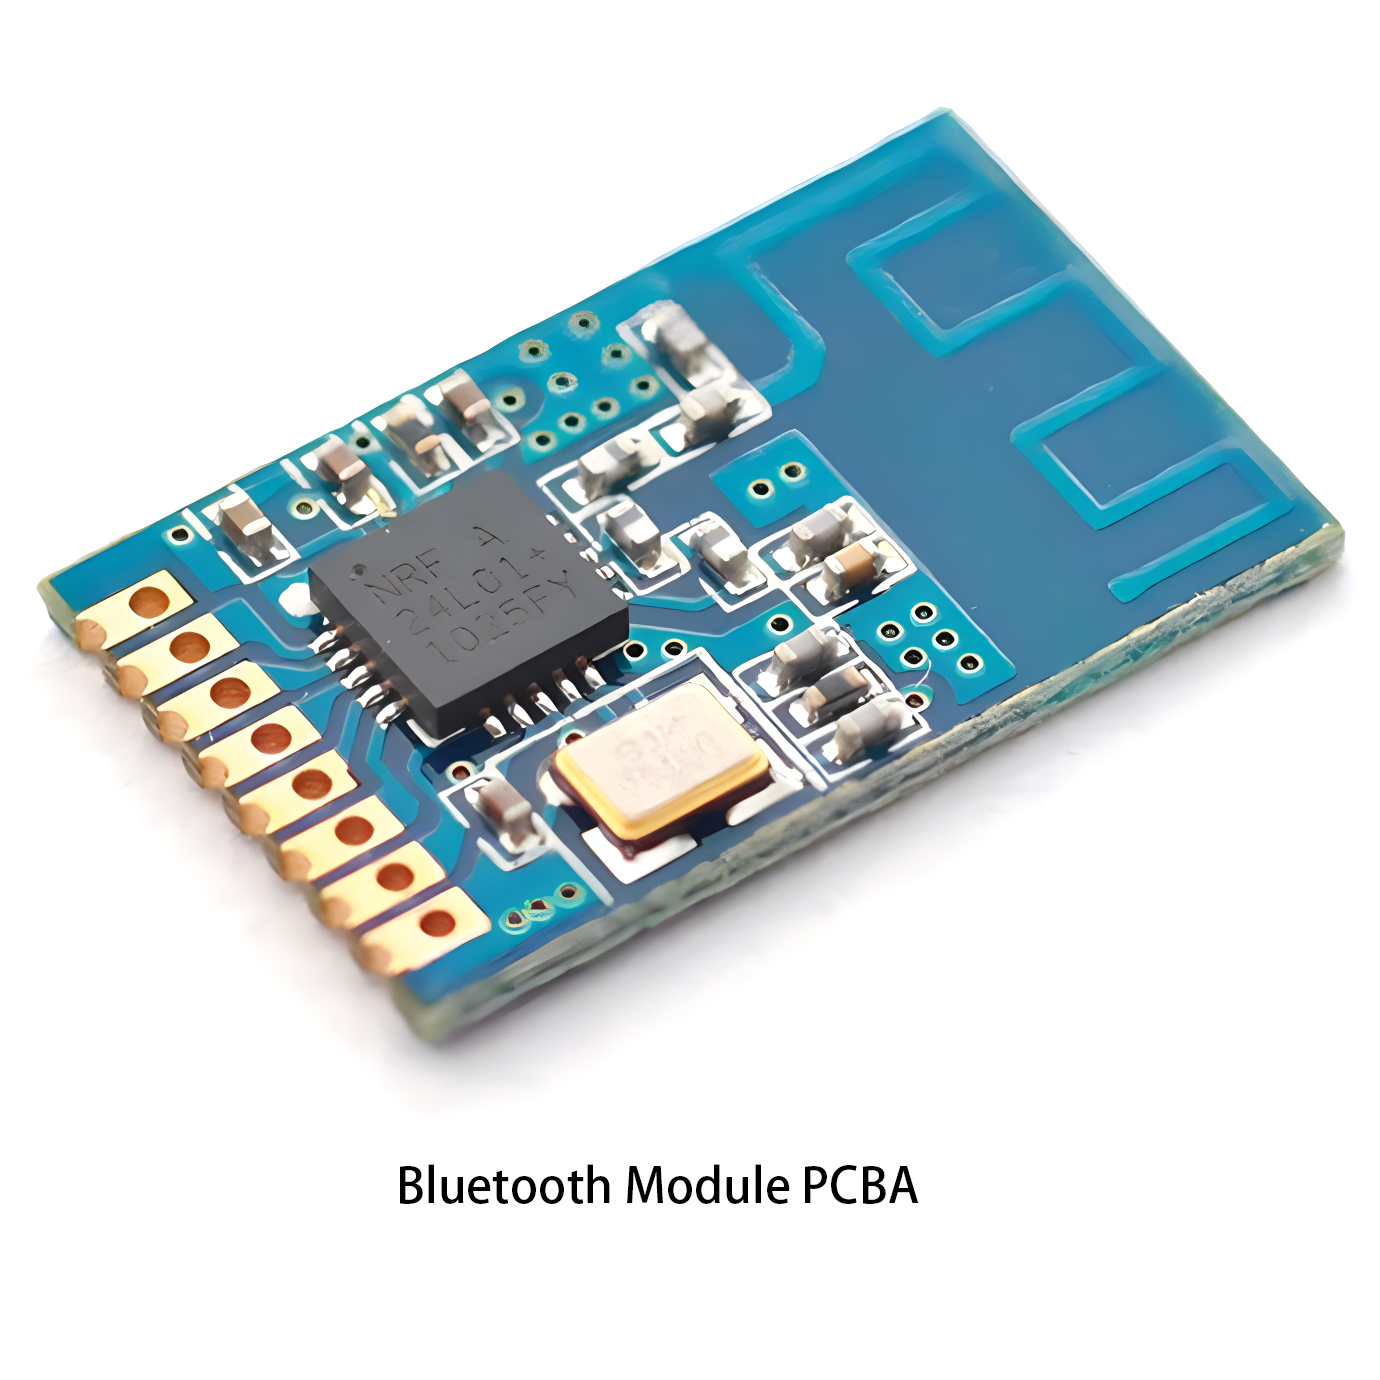 通信PCBA
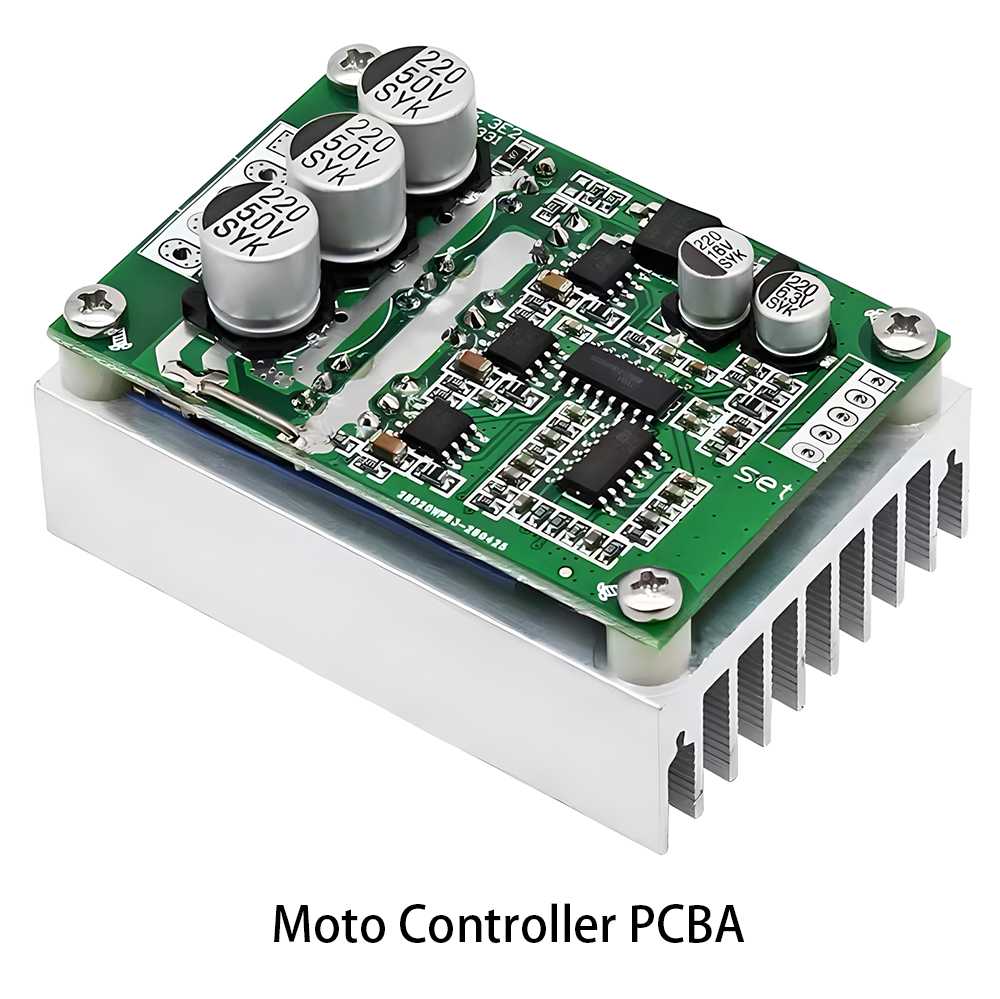 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
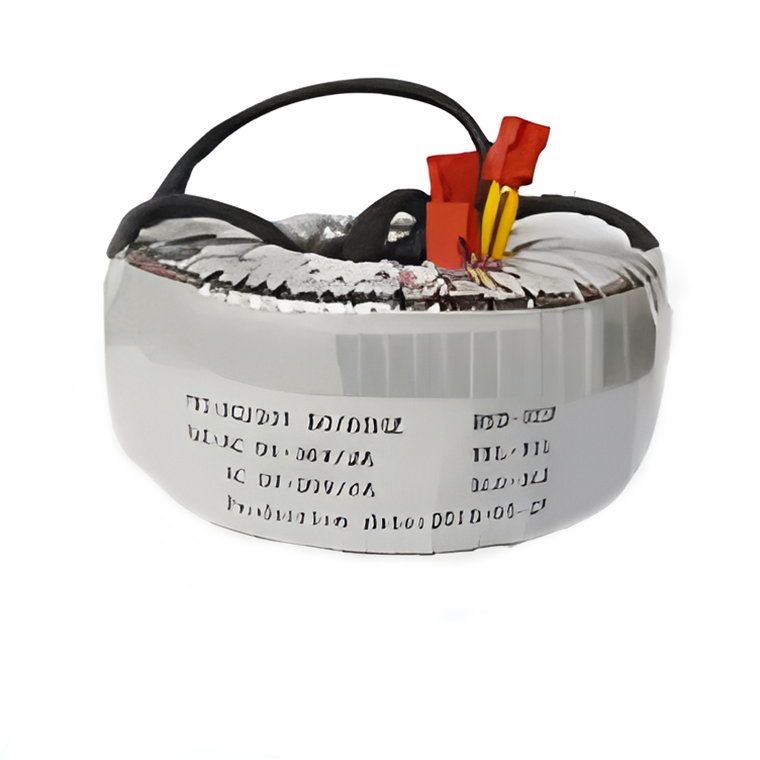 环形变形金刚
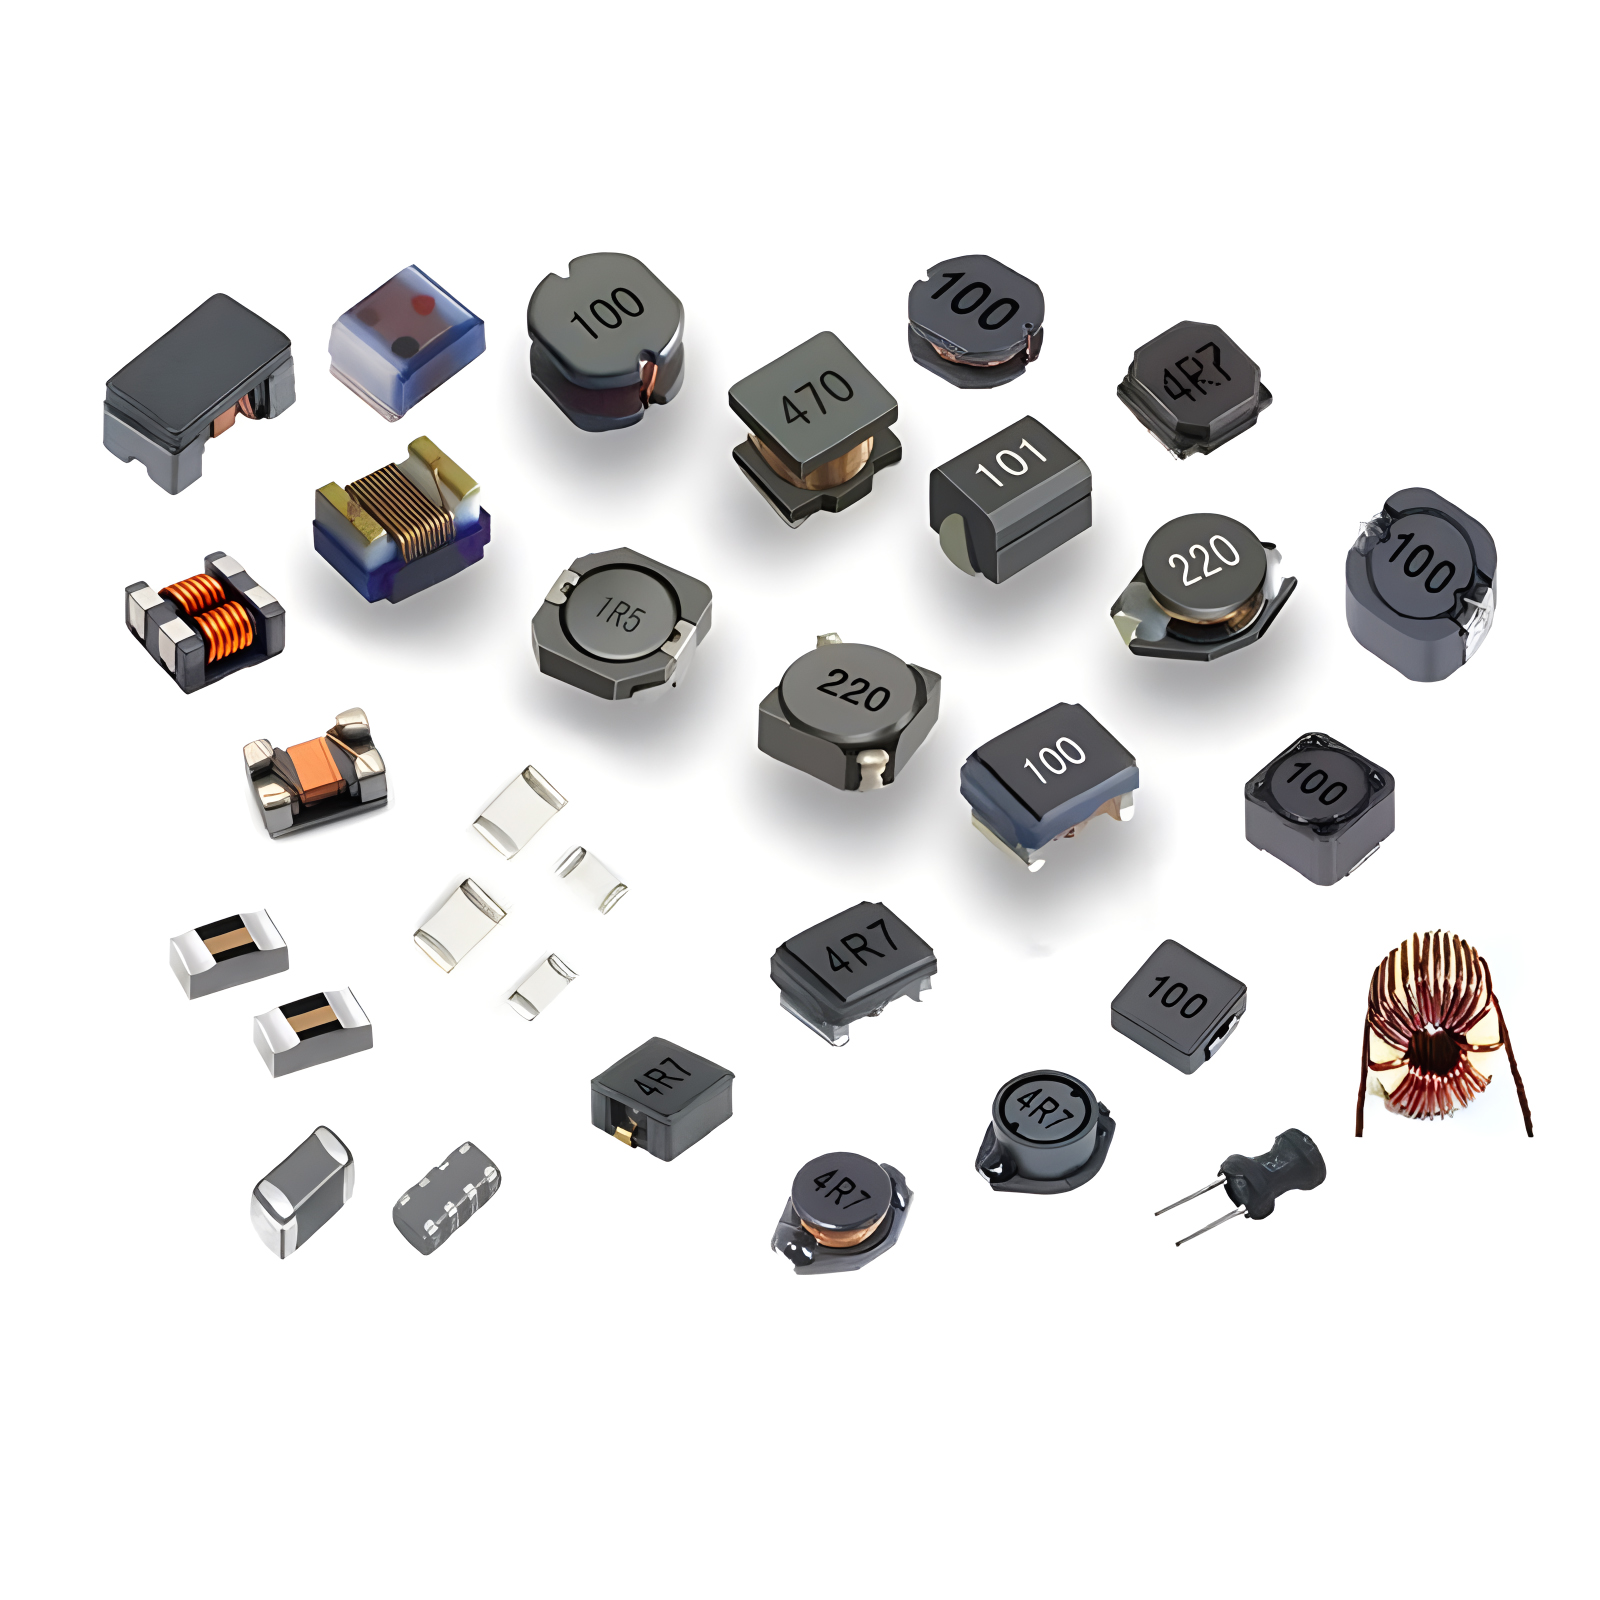 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
SMT元件极性错误检测方法:综合分析
2025-08-11

抽象的极性元件反装(二极管电解电容器)会导致电路故障、元件烧毁,甚至爆炸。IPC-A-610和J-STD-001检测需要三级体系:
-
光学检测(丝绸皮肤细胞(标记比较)
-
电气测试(反向泄漏/ESR)
-
X射线验证(内部结构检查)
1. 光学检测:丝印与标记对比
-
极性标记规则:
成分 阳极标记 阴极标记 工具 二极管 未标记 带/条纹 AOI(分辨率0.01毫米) 电解帽 长引号/“+”符号 短引线/黑色“-” 20倍放大镜 钽帽 实心棒 未标记的一面 3D SPI(高度检查) -
AOI编程:
-
特征提取:
-
二极管阴极带:灰度对比度阈值 >60%
-
瓶盖极性符号:OCR 准确率≥99.5%
-
-
逻辑:
如果 成分。类型 == “二极管”: 如果 阴极带位置 != 设计数据库位置: 增加 极性错误
-
2. 电气测试:静态参数验证
-
二极管反向测试:
健康)状况 三级标准 故障标志 5V反向电压 泄漏≤0.1μA >1μA(可能发生击穿) 1mA 正向偏置 0.5–0.7V(硅二极管) >1V(可能开路) -
电容器ESR测试:
-
电解电容(100μF/16V):ESR ≤1.5Ω@100kHz
-
反接电容的ESR值会高出3-5倍(例如,反接钽电容的ESR值>10Ω)。
-
-
在线测试(ICT):
-
申请5V反向偏置跨接二极管测试点;电流超过限值时发出警报;
-
阻抗-相位角测试(LCR表):反接时相移>20°。
-
3. X射线及破坏性分析
-
X射线检测:
-
二极管内部阴极金属面积 > 阳极(比例为 1.5:1);
-
内部阳极箔蚀刻槽在电解电容中加深 30%。
-
精确:2D X射线分辨率≤5μm;3D CT切片厚度≤1μm。
-
-
破坏性验证:
-
返工后观察:
-
二极管芯片阴极“P”标记;
-
电容器阳极箔上形成较深的氧化层。
-
-
4. 防错设计优化
-
足迹库:
-
将极性标记延长 0.3 毫米(防止丝印错位覆盖);
-
统一二极管阴极带取向+X轴(IPC-7351B)。
-
-
回流工艺:
-
非对称护垫(阳极焊盘面积=1.2×阴极面积)利用表面张力实现自对准:
阳极焊盘:1.5×0.8mm;阴极焊盘:1.2×0.8mm
-
5. 故障数据与改进
| 阶段 | 错误检测率 | 主要故障模式 | 纠正措施 |
|---|---|---|---|
| AOI | 98.5% | 褪色的印刷/阴影 | 添加 RGB 三光源 |
| 信息通信技术 | 99.2% | 测试点接触不良 | 双触点弹簧探针 |
| X射线 | 100% | 内部缺陷 | 每月 X 射线灰度校准。 |
结论
极性错误检测需要“光学+电气+结构”三重锁定:
-
一级:AOI 严格标记比较(带状/“±”符号),准确度≥99.5%;
-
二级:静电测试(异常漏电/ESR);
-
最终层:X射线内部验证(阳极/阴极特征比率)。
设计红线: -
绝对不要在极化部件上使用 180° 对称焊盘;
-
3 类产品需要 100% X 射线取样(AQL 0.65)。