
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
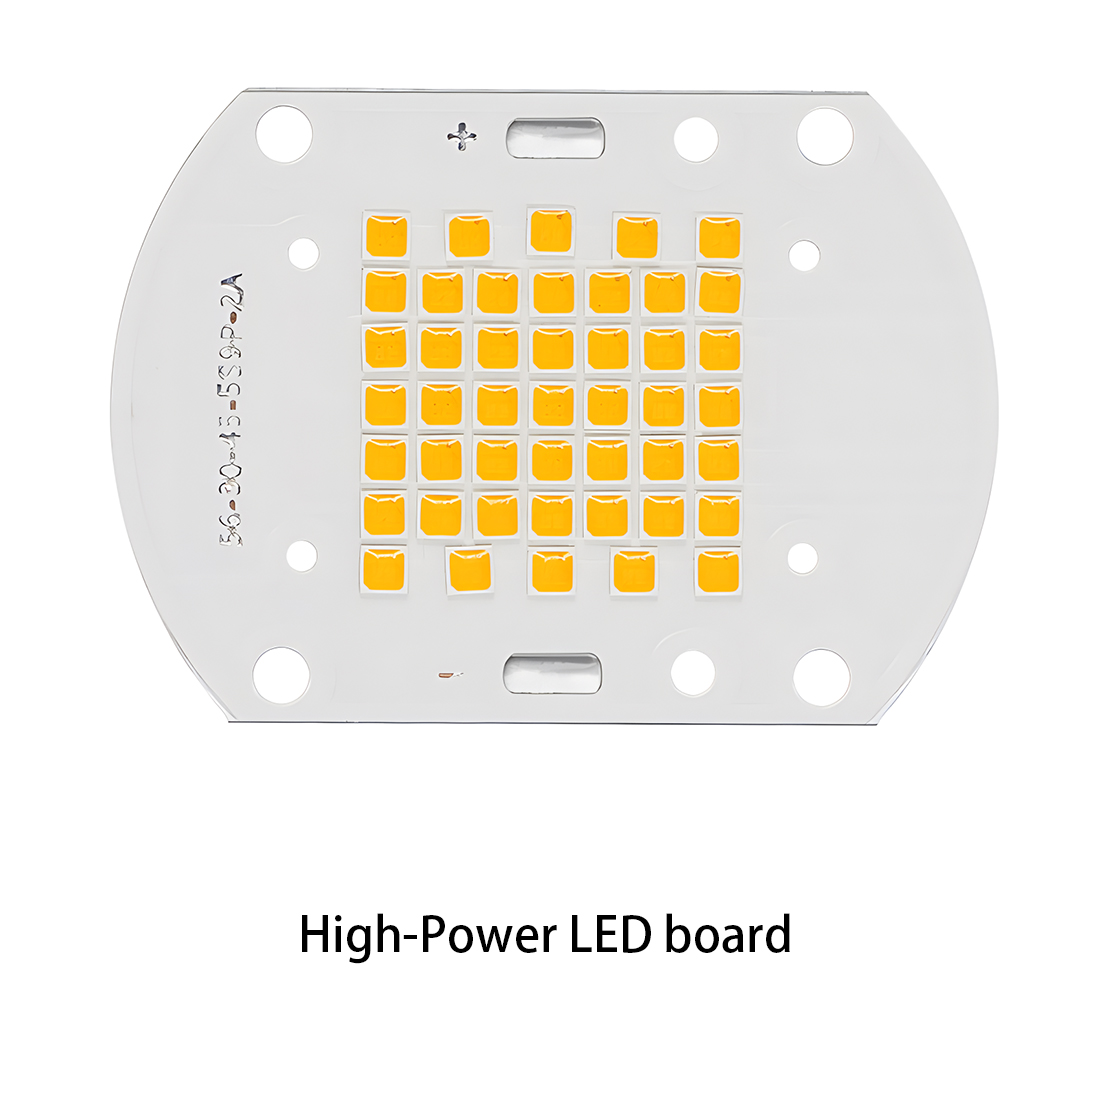 LED灯PCBA
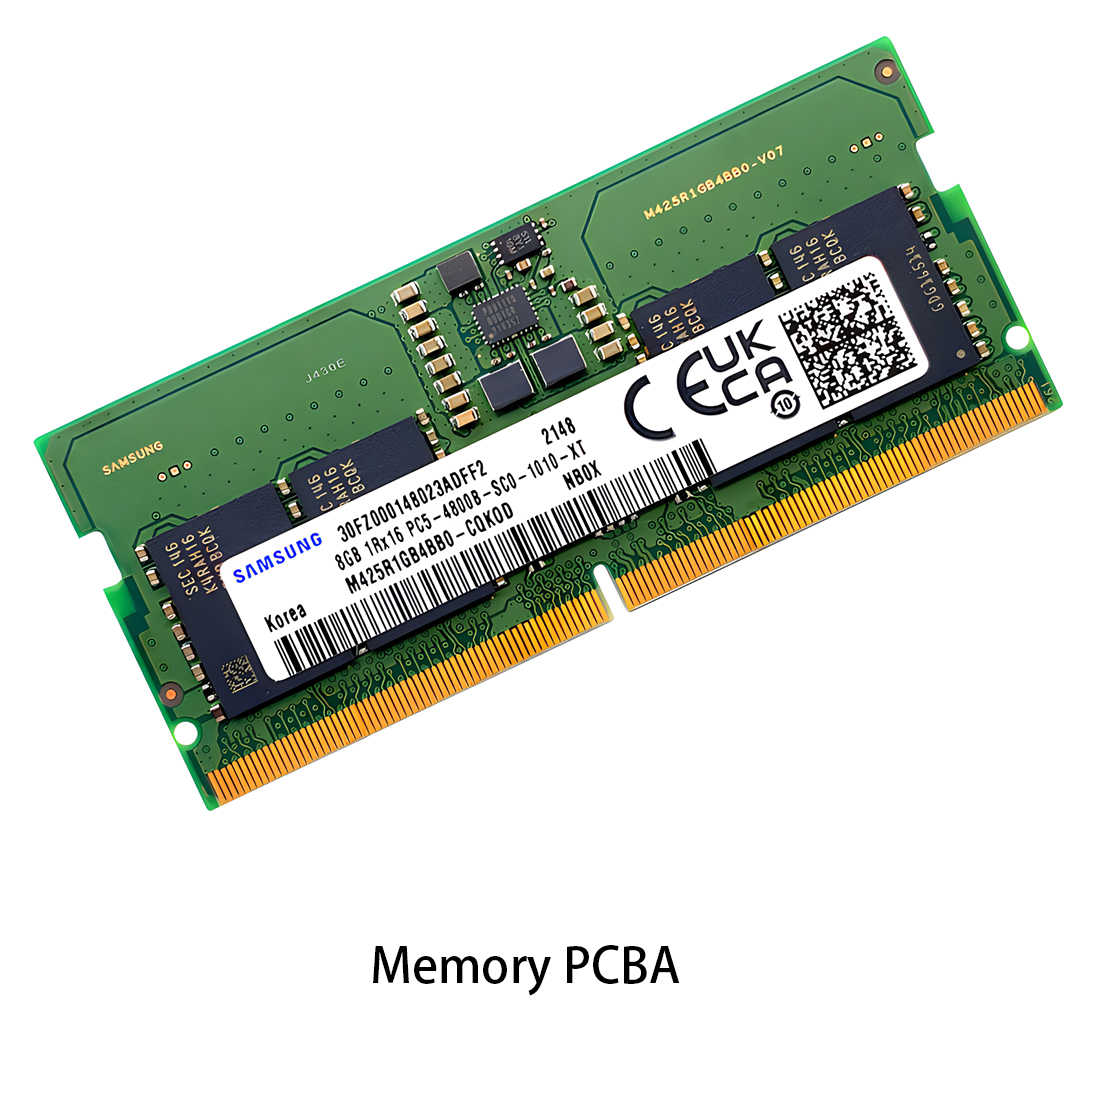 内存PCBA
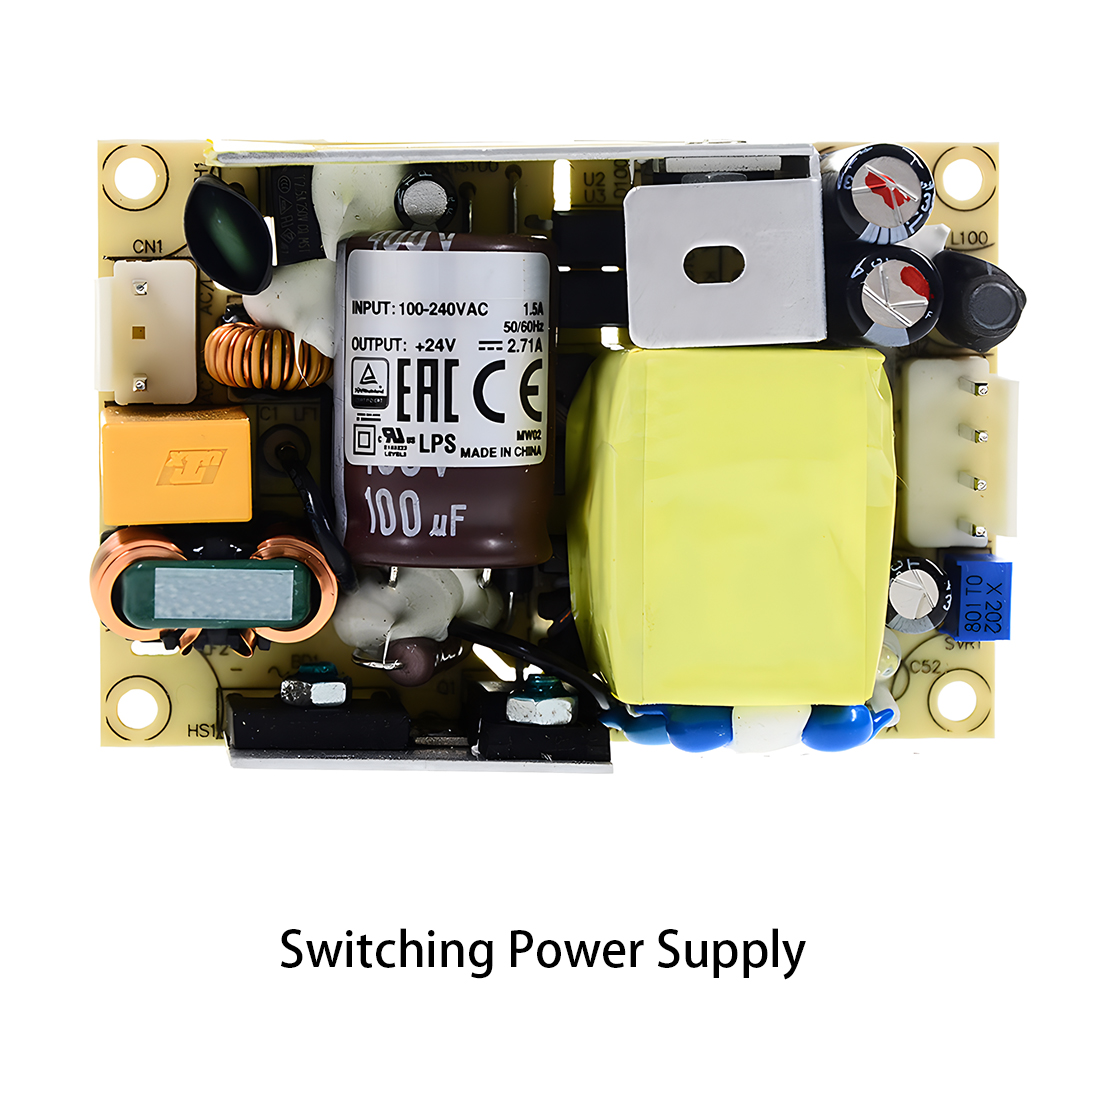 电源PCBA
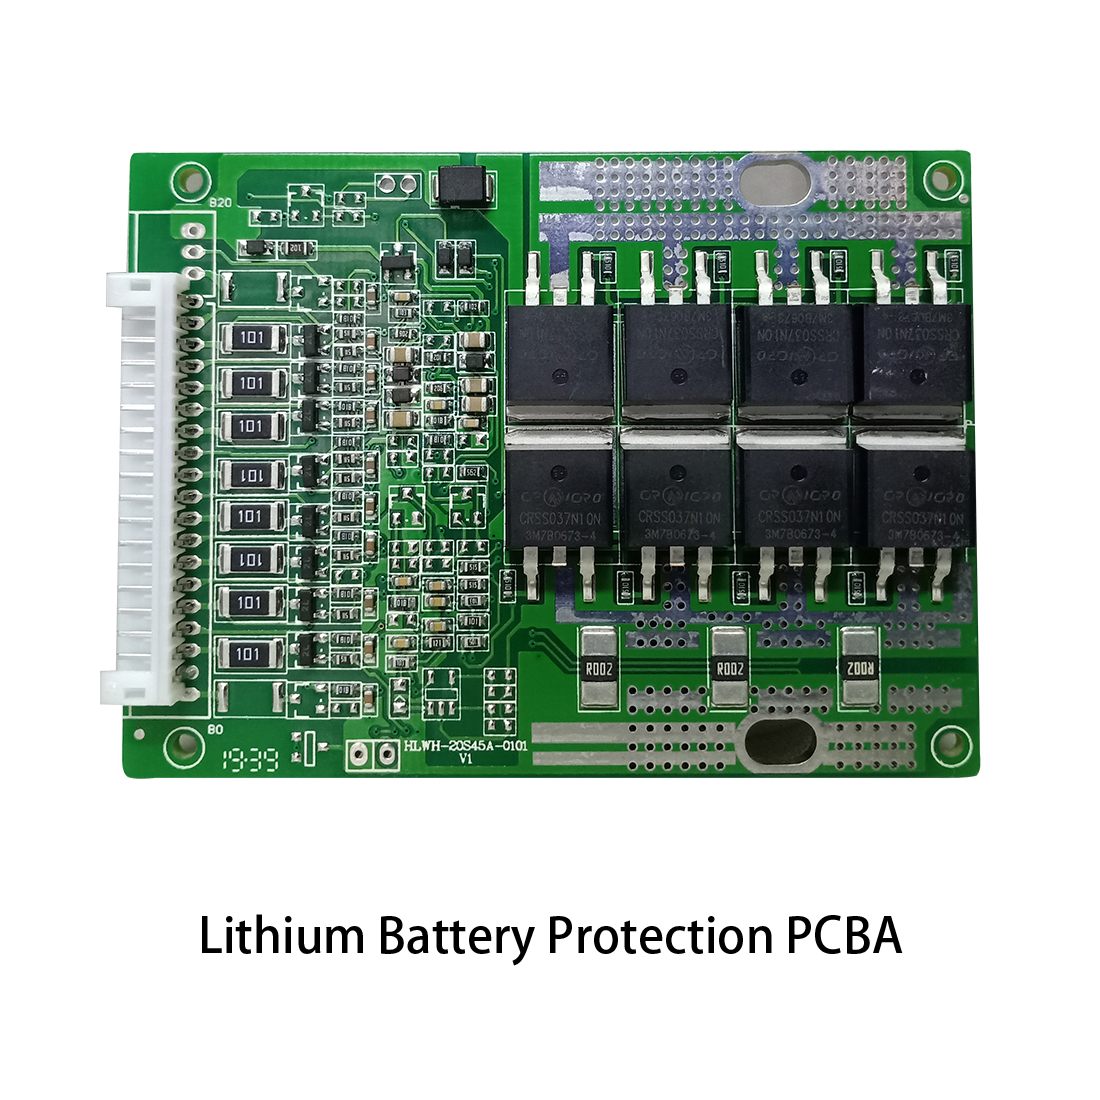 新能源PCBA
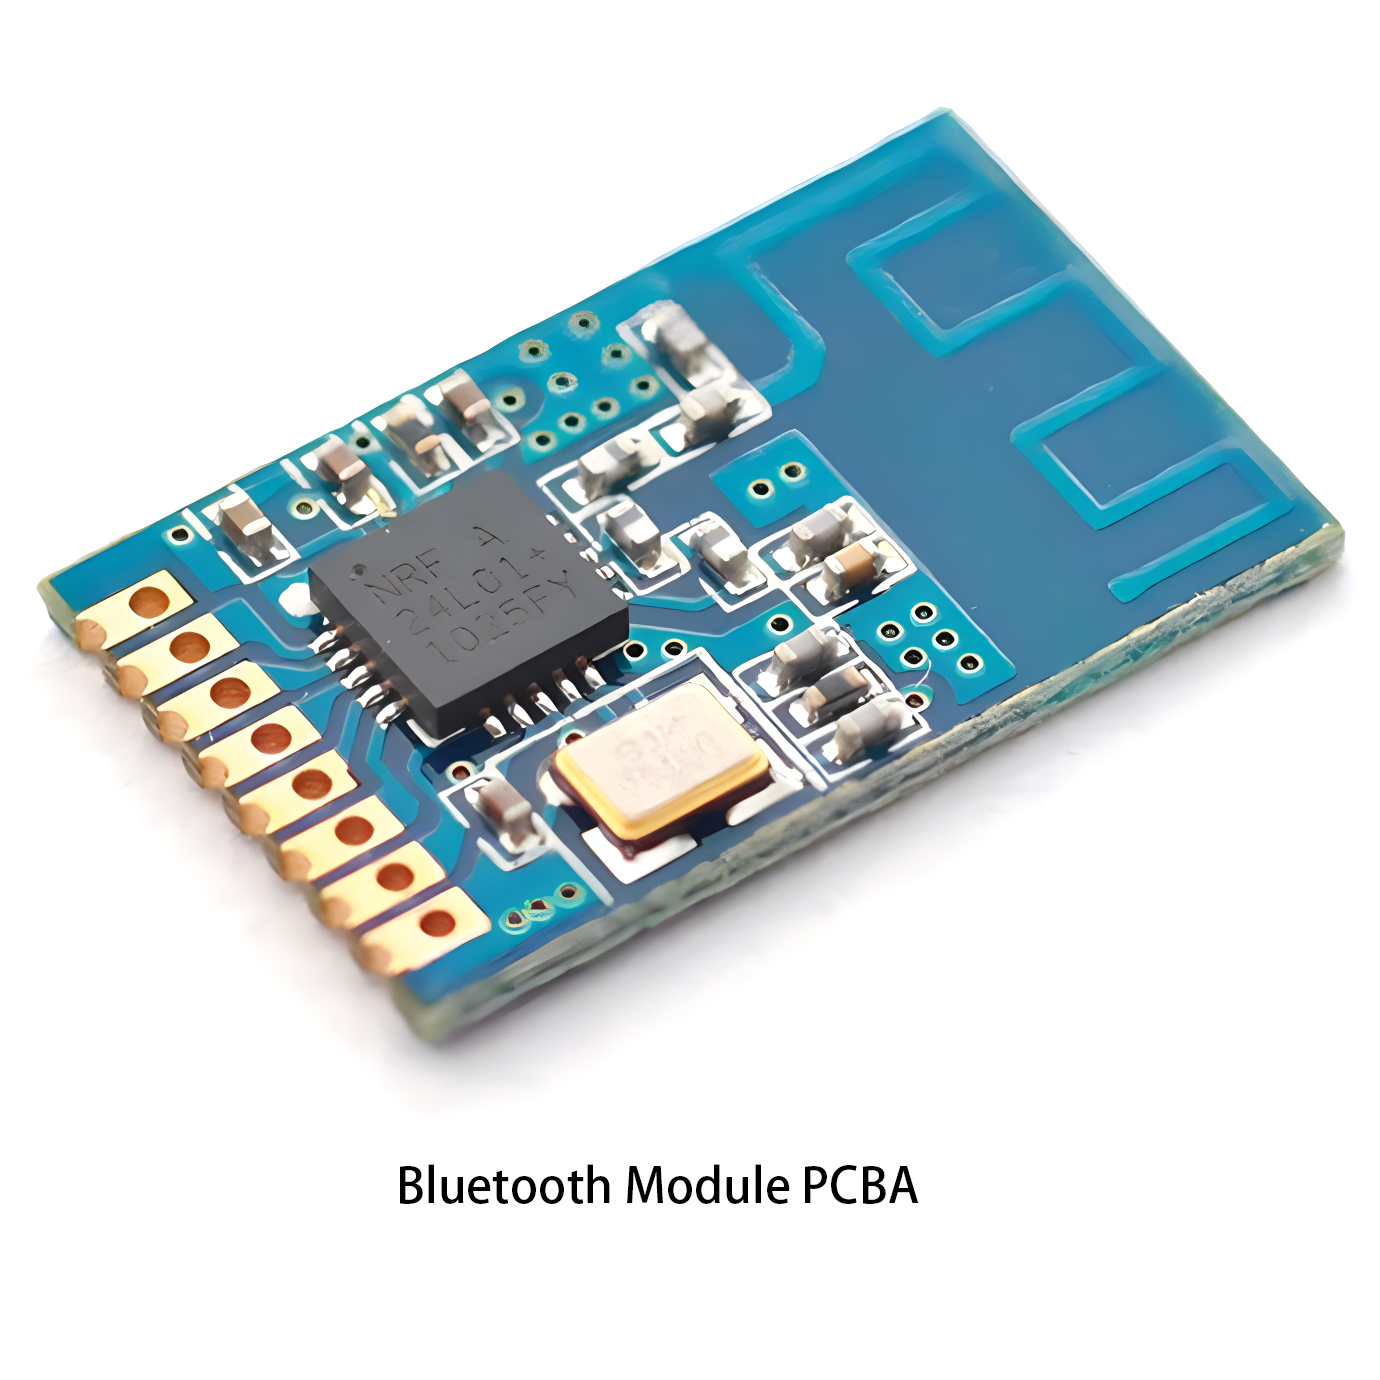 通信PCBA
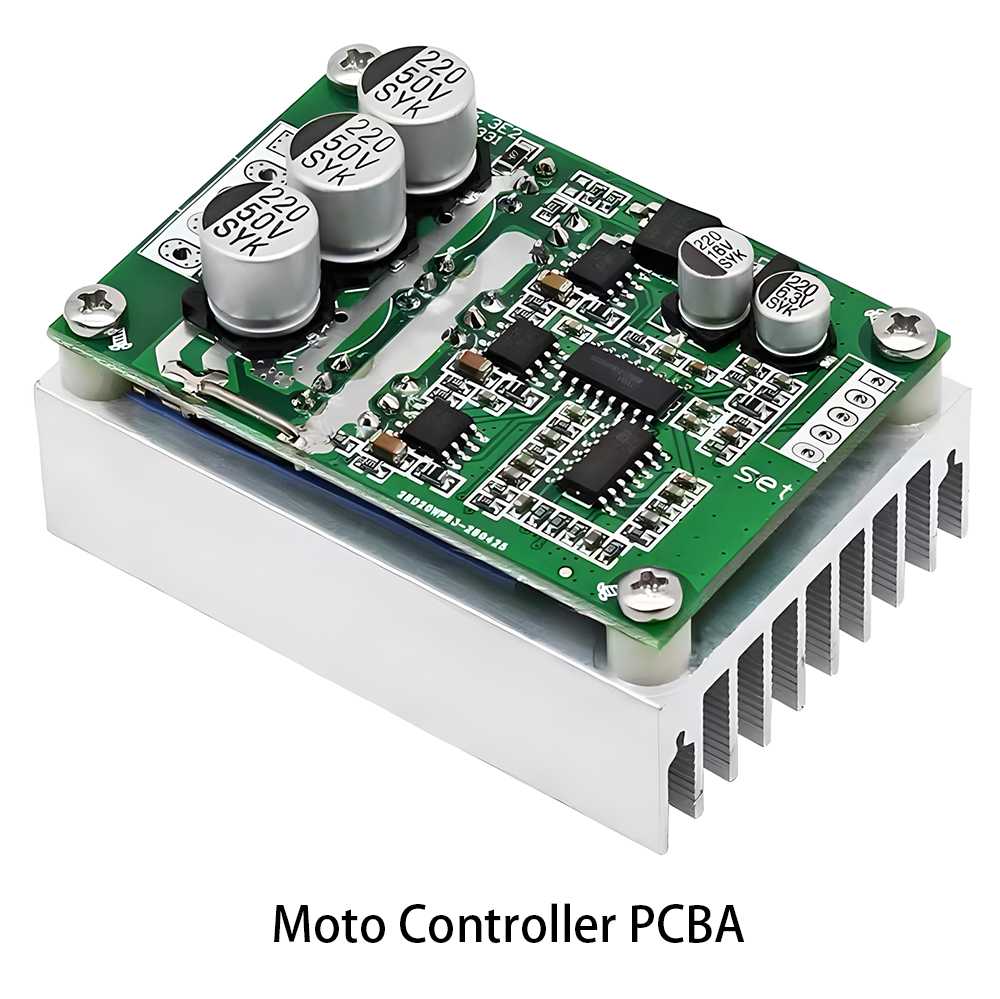 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
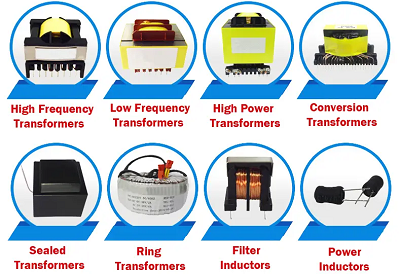 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
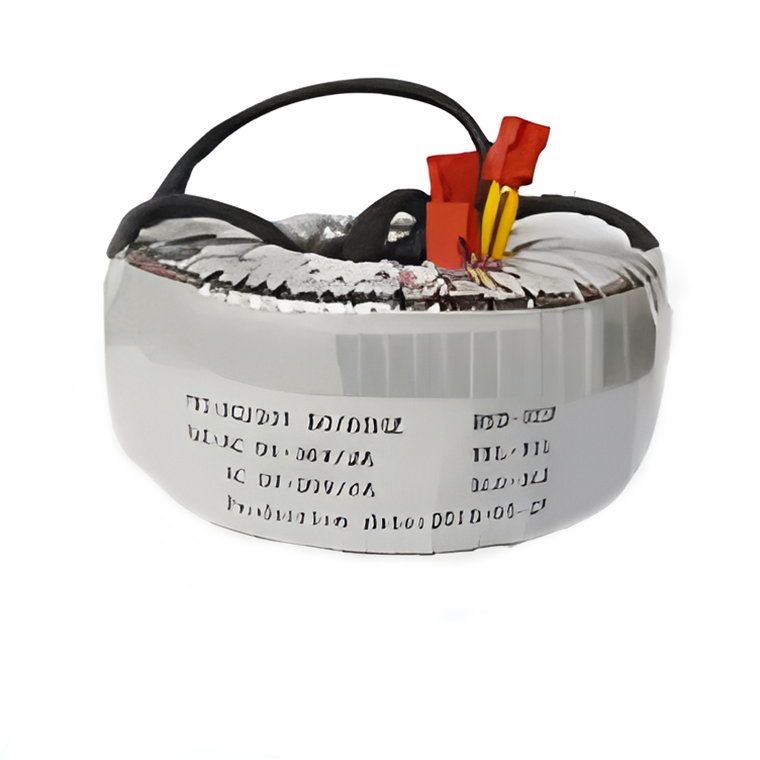 环形变形金刚
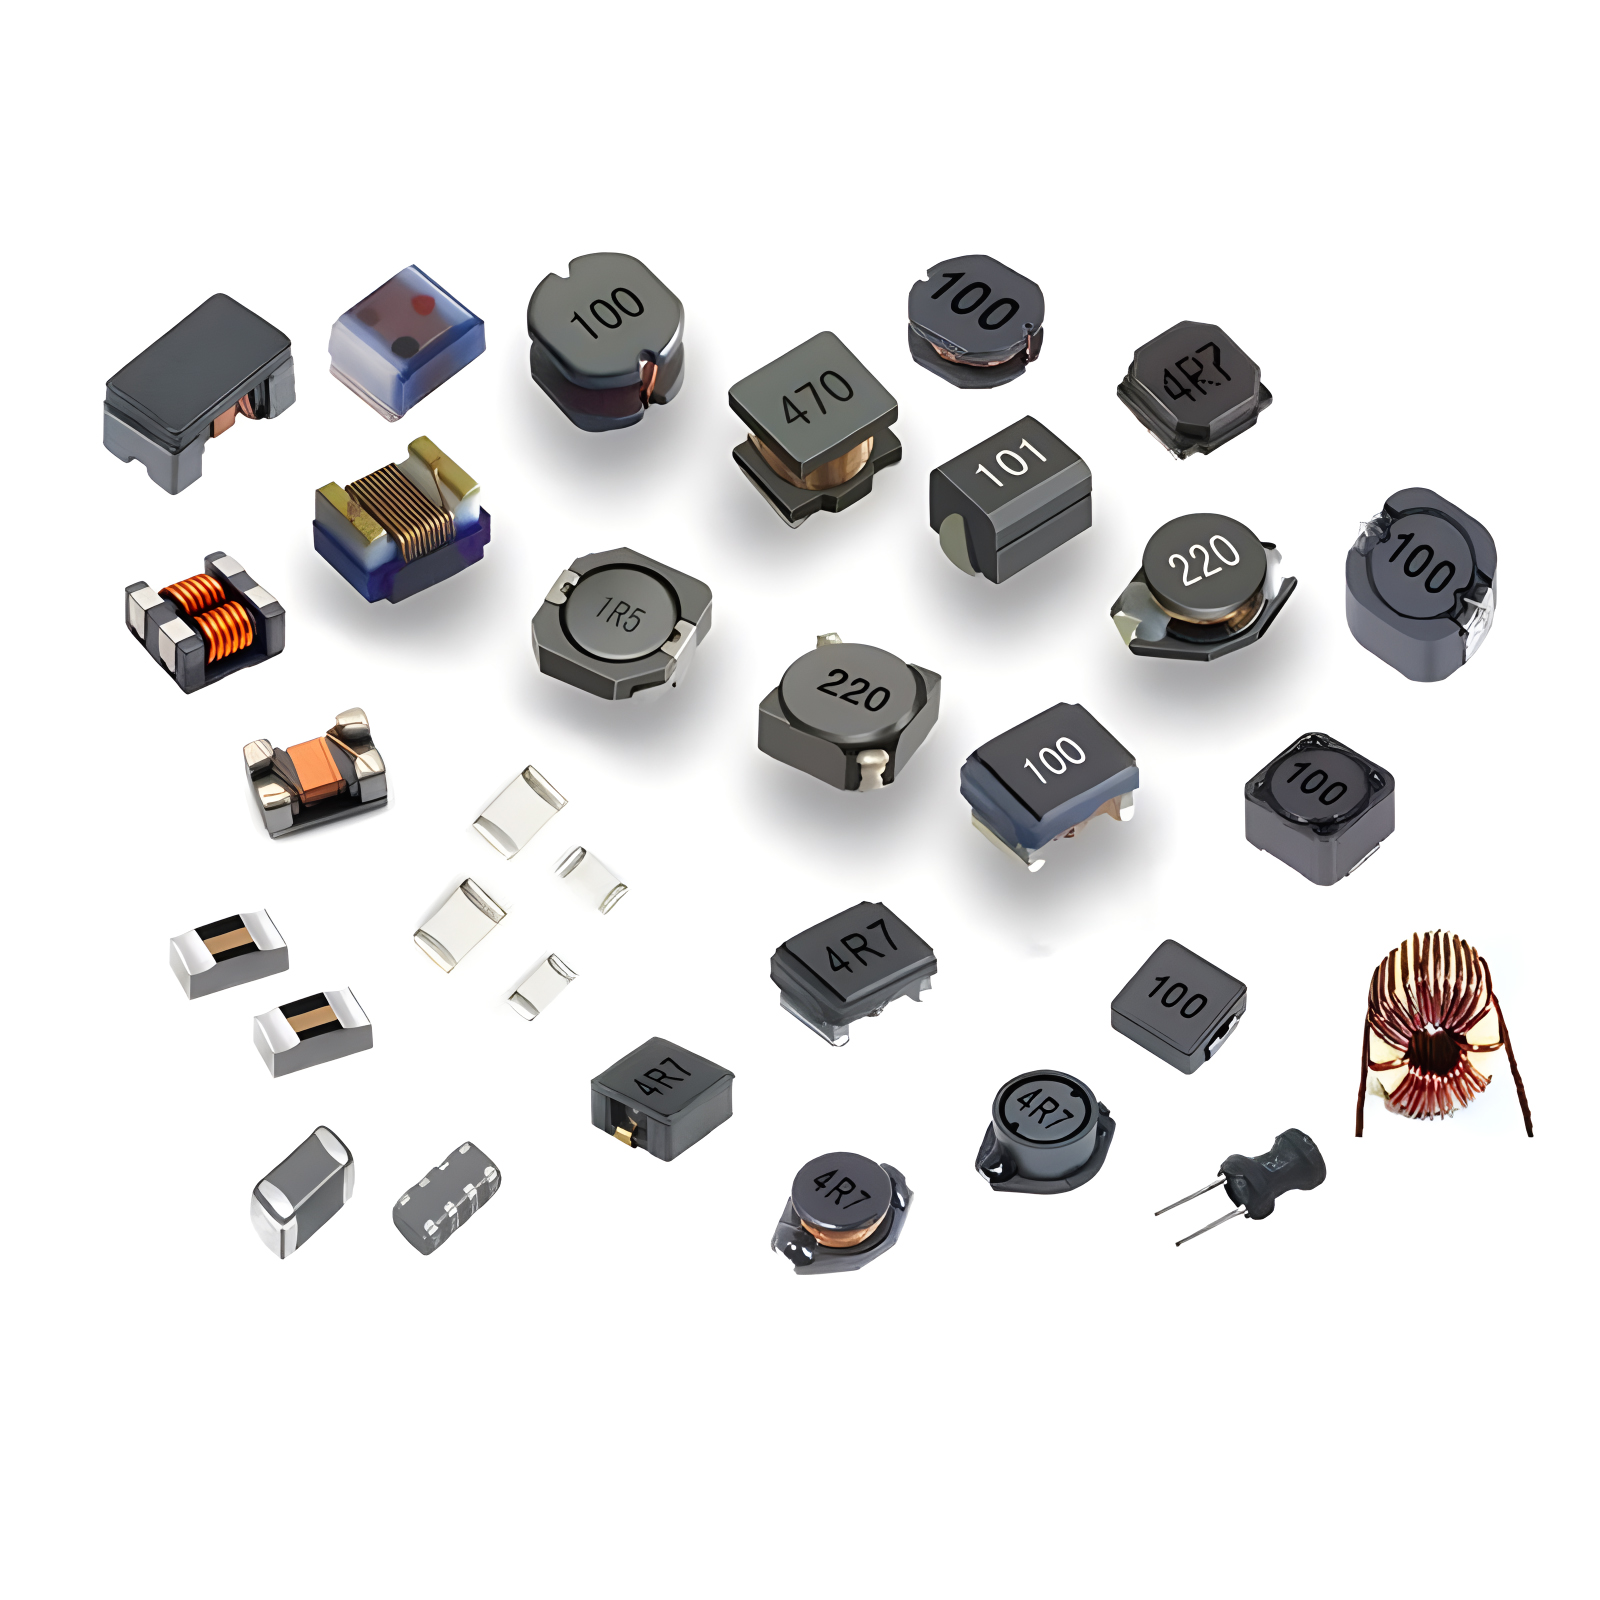 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
为针孔回流焊工艺设计焊膏补偿系数
2025-06-18

1. 补偿原则
-
功能需求:
-
错位孔壁吸收(消耗15%~35%的膏体)
-
确保完全垂直我知道了全部填充(目标填充率≥95%)
-
-
核心配方:
实际所需浆糊量=-
-
糊状物密度(通常为 8.4 克/立方厘米)
-
补偿系数(0.3~0.7)
-
2. 组成
| 因素 | 子参数 | 范围 | 调整规则 |
|---|---|---|---|
| 孔径 | 宽高比(AR) | AR>8:+0.2 | 每增加一次 AR 增加 +0.05 |
| 铜厚度 | 18~35μm | 每 5μm +0.1 | 较厚的铜吸收更多 |
| 粘贴属性 | 金属含量(88~92wt%) | 每下降 1%,增加 0.15 | 低金属含量需要更多 |
| 元件引脚 | 销钉横截面比(20~60%) | 每上涨 10%,-0.1 | 针脚占据体积 |
3. 步骤模板设计
-
增厚区:
-
以孔为中心,半径 = 孔径 + 0.5mm
-
-
厚度方案:
板材厚度(毫米) 基底模板(μm) 步长增加(μm) 1.6 120 +40~60 2.4 130 +60~80 3.2 150 +80~100
4. 实验验证
-
DOE矩阵:
| 因素 | 一级 | 二级 | 3级 | |-----------------|-------------|-------------|-------------| | K补偿 | 0.3 | 0.5 | 0.7 | | 打印压力 | 0.25兆帕 | 0.35兆帕 | 0.45兆帕 | | 复流峰 | 240°C | 245°C | 250°C | -
指标:
-
X射线填充率(≥95%)
-
横截面空隙率(≤10%)
-
推压测试(符合IPC-7092标准)
-
5. 动态补偿
-
针型适配:
销钉 K 调整 基础 圆柱形直管 没有自我调整 方形锥形 增强的毛细血管流量 -
数组布局:
-
周边孔:(更快的边缘散热)
-
6. 故障模式纠正
| 缺点 | 根本原因 | K 调整 |
|---|---|---|
| 顶部填充不足 | 小步进孔径 | +0.2~0.3 |
| 焊球/桥接 | 这些意大利面射频低的 | -0.15~0.25 |
| 垂直空隙 | 通风不良/潮湿 | +0.1 + 配置文件优化 |
7. 数字控制工具
-
SIM形成:
-
Ansys Sherlock 用于焊料流动预测(输入:孔径/CTE/材料)
-
-
SPC监测:
-
实时3D SPI糊状物体积CPK≥1.33
-