
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
 LED灯PCBA
 内存PCBA
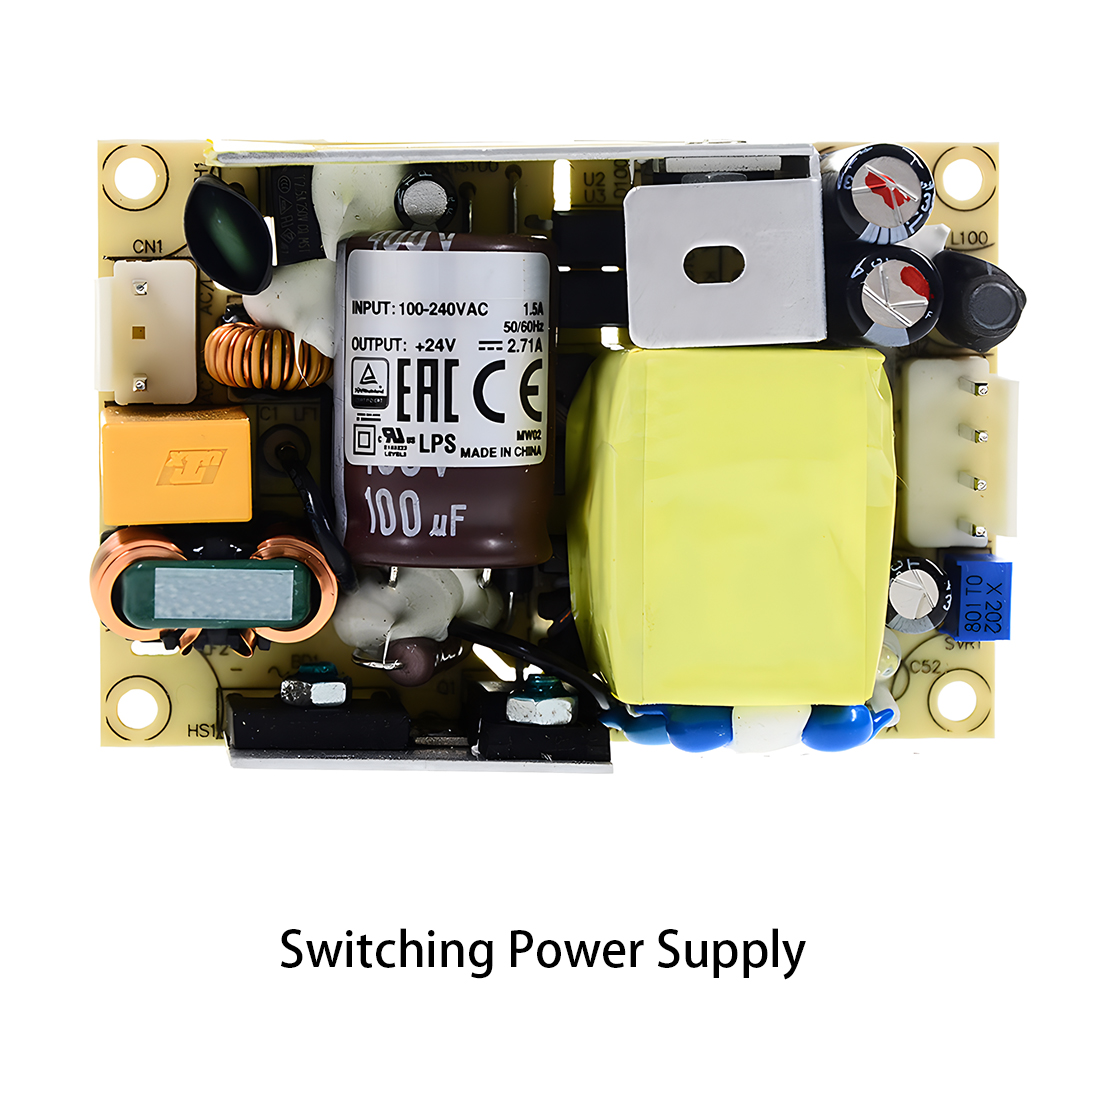 电源PCBA
 新能源PCBA
 通信PCBA
 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
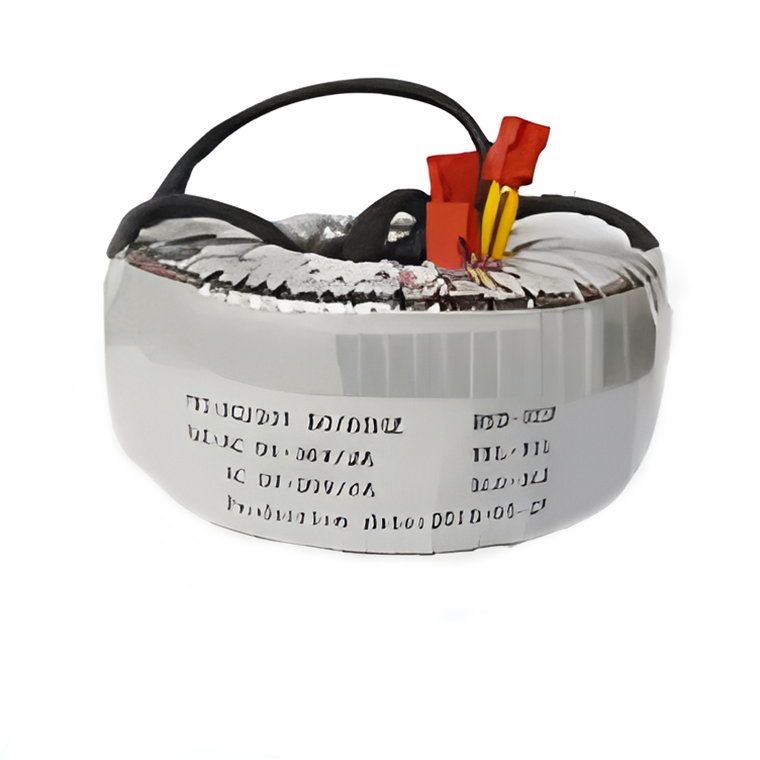 环形变形金刚
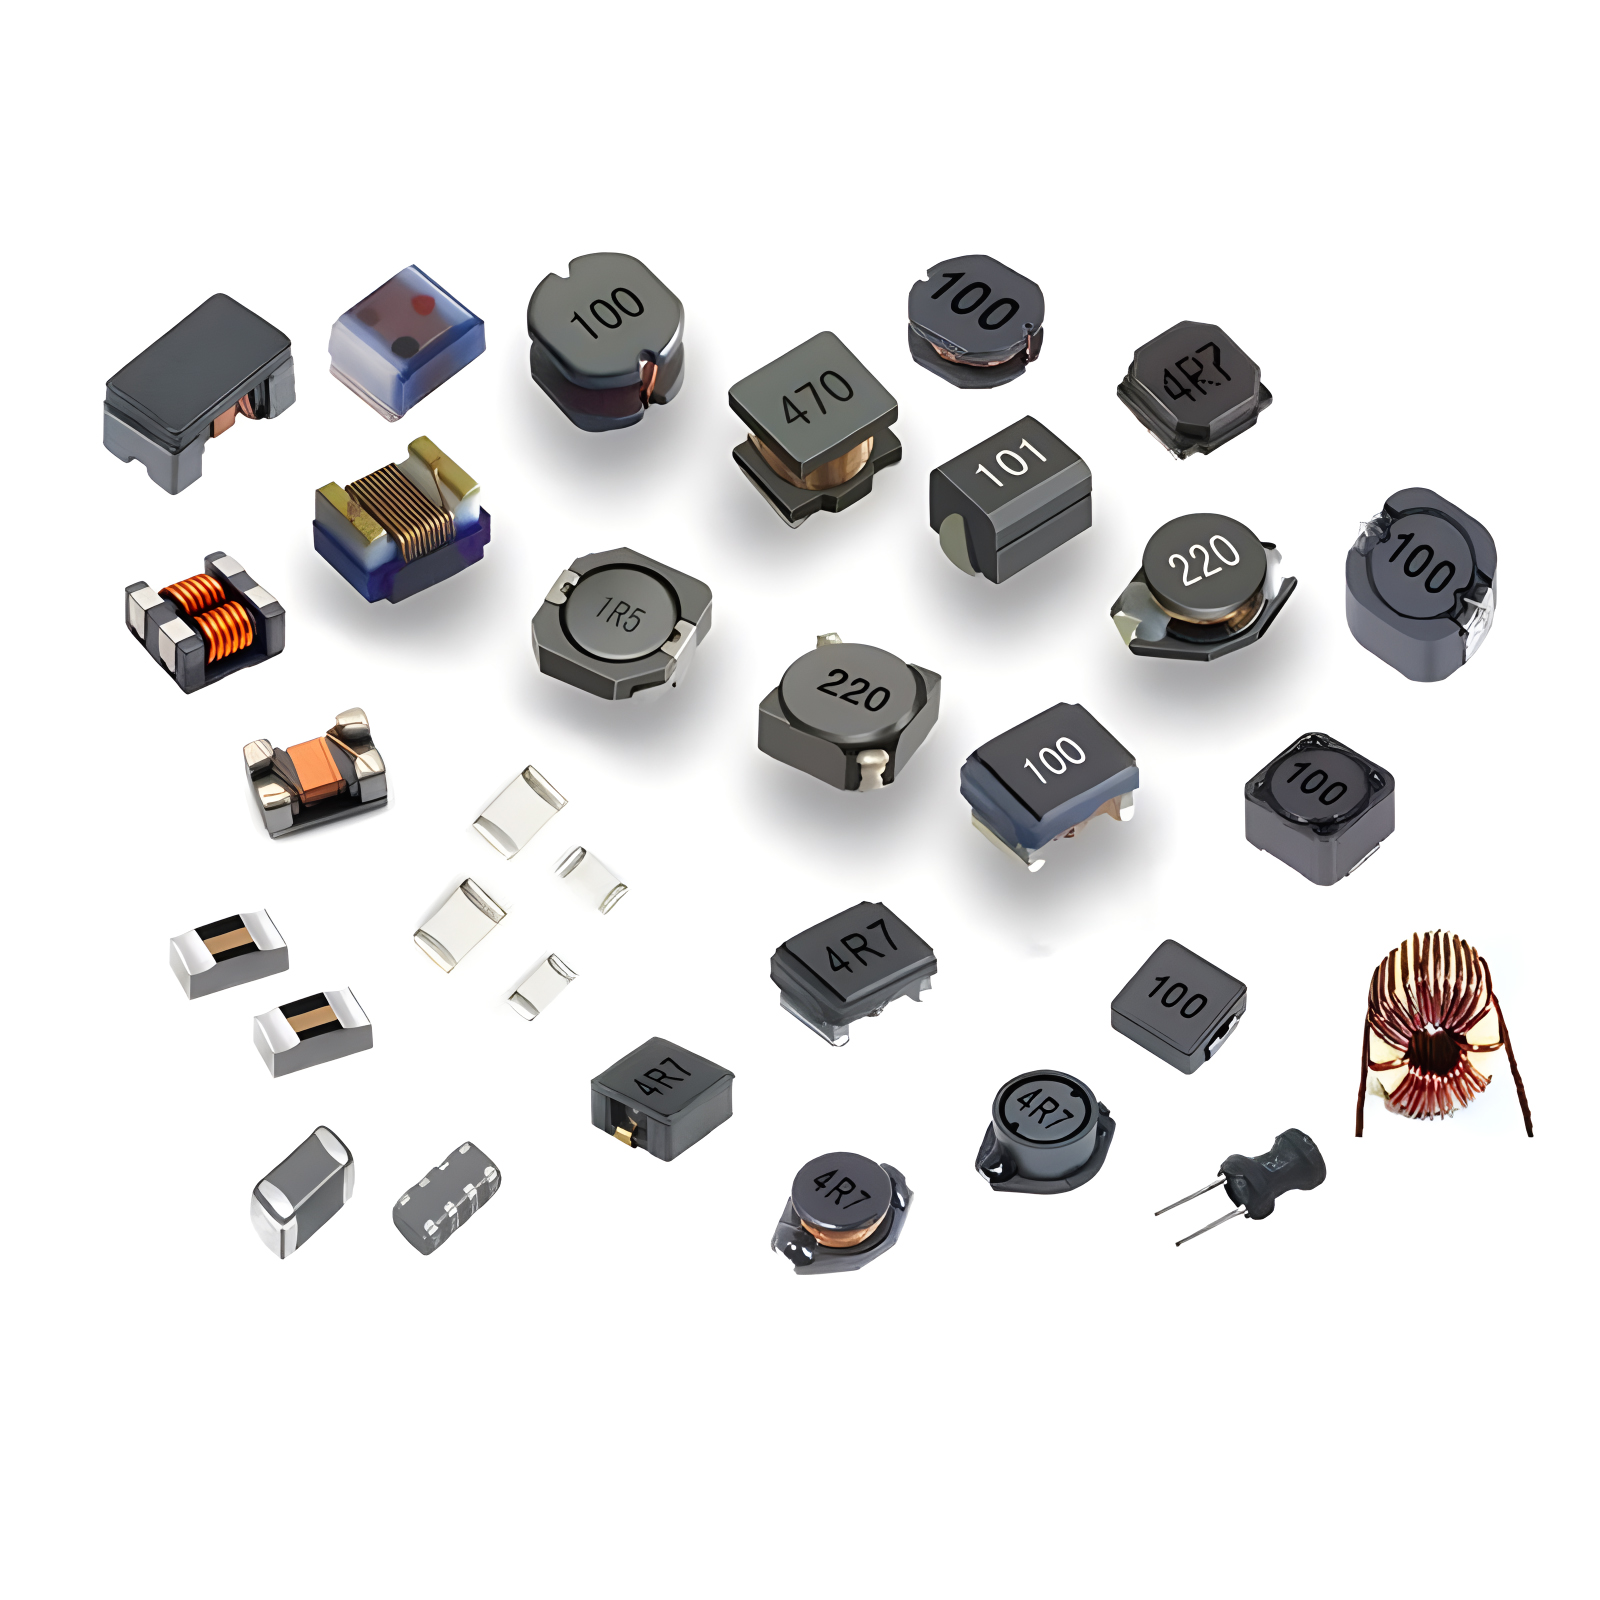 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
高温PCB用CTE匹配基板和电镀层选择
2025-06-02
在高温环境(>150℃)下,热膨胀系数(CTE)不匹配会导致镀层开裂和焊点失效。Z轴方向CTE差异大于5ppm/℃时,经过200次热循环(-55℃~175℃)后,焊点开裂的风险高达90%。本指南详细介绍了通过材料分析、匹配模型和验证数据进行选型的策略。
1. CTE 不匹配机制
1.1 热应力模型
层间应力(σ):
在哪里:
-
: 松紧带我知道了 模量(GPa)
-
泊松比
-
:CTE 差值(ppm/℃)
-
温度波动(℃)
临界阈值微裂纹形成于> 120兆帕
1.2 故障模式
| 故障类型 | CTE 错配 | 症状 | 微观特征 |
|---|---|---|---|
| 电镀裂纹 | >8ppm/℃ | PTH桶状骨折 | 45°斜裂纹(扫描电镜) |
| 焊点失效 | >6ppm/℃ | BGA球体抬起 | IMC层断裂 |
| 分层 | >10ppm/℃ | Z轴起泡 | >5% 分层面积 (C-SAM) |
2. 基质选择
2.1 高温材料热膨胀系数
| 材料 | XY-CTE(ppm/℃) | Z-CTE(ppm/℃) | 玻璃化转变温度(℃) | 温度限制 |
|---|---|---|---|---|
| FR-4(标准) | 14-16 | 50-70 | 130-140 | |
| 高Tg环氧树脂 | 12-14 | 40-45 | 170-180 | 150℃ |
| 聚酰亚胺(PI) | 12-15 | 35-40 | >250 | 200℃ |
| 陶瓷填充 聚四氟乙烯 | 10-12 | 25-30 | >300 | 250℃ |
| 金属芯(Al) | 23(Al) | 12(岛屿) | 不适用 | 热优先 |
2.2 基板电镀 CTE 基体
| 电镀类型 | CTE(ppm/℃) | 推荐基质 | 风险等级 |
|---|---|---|---|
| 同意 | 13-15 | 聚酰亚胺/聚四氟乙烯 | ★☆☆(低) |
| 浸没式银 | 19-22 | 高Tg环氧树脂 | ★★☆(含) |
| 浸没锡 | 23-26 | 金属芯 | ★★★(高) |
| 电镀硬金 | 14.2 | 陶瓷聚四氟乙烯 | ★☆☆(低) |
3. 电镀优化
3.1 复合镀层结构(图2)
PTH孔解决方案:
-
化学镀镍:CTE 13.5ppm/°C (8wt% P)
-
过渡层:纳米晶镍(热膨胀系数 10.5ppm/℃)
-
是射频ACE层:硬金(CTE 14.2ppm/℃)
结果Z轴CTE梯度
3.2 关键工艺参数
| 过程 | 范围 | CTE冲击机制 |
|---|---|---|
| 化学镀镍 | 磷含量 8±0.5wt% | 每±1% P值∓0.8ppm/℃ |
| 电镀铜 | 电流密度 1.5ASD | 柱状晶粒 CTE +15% |
| 退火 | 150℃×2小时(N₂) | 缓解压力,慢性创伤性脑病 -8% |
4. 验证与案例研究
4.1 热循环数据(-55℃↔175℃)
| 材料堆叠 | 500次循环后的故障率 | 故障位置 |
|---|---|---|
| FR-4 + 浸没式锡 | 100% | BGA 连接接口 |
| PI 底物 + ENIG | 12% | PTH微裂纹 |
| 陶瓷聚四氟乙烯复合材料 | 0% | 无故障 |
4.2 火星探测车电源模块
-
环境:-120℃~+125℃(昼夜循环)
-
材料:
-
基材:陶瓷填充聚四氟乙烯(Z-CTE=28ppm/℃)
-
电镀:镍/硬金复合电镀层(CTE=12.8ppm/℃)
-
-
结果:
-
3000次循环后PTH抵抗变化
-
零微裂纹(扫描电镜,图3)
-
5. 选择流程图
