
 印刷电路板
 联邦处理器
 刚柔结合
 FR-4
 HDI PCB
 罗杰斯高频电路板
 聚四氟乙烯(PTFE)特氟龙高频板
 铝
 铜芯
 PCB组装
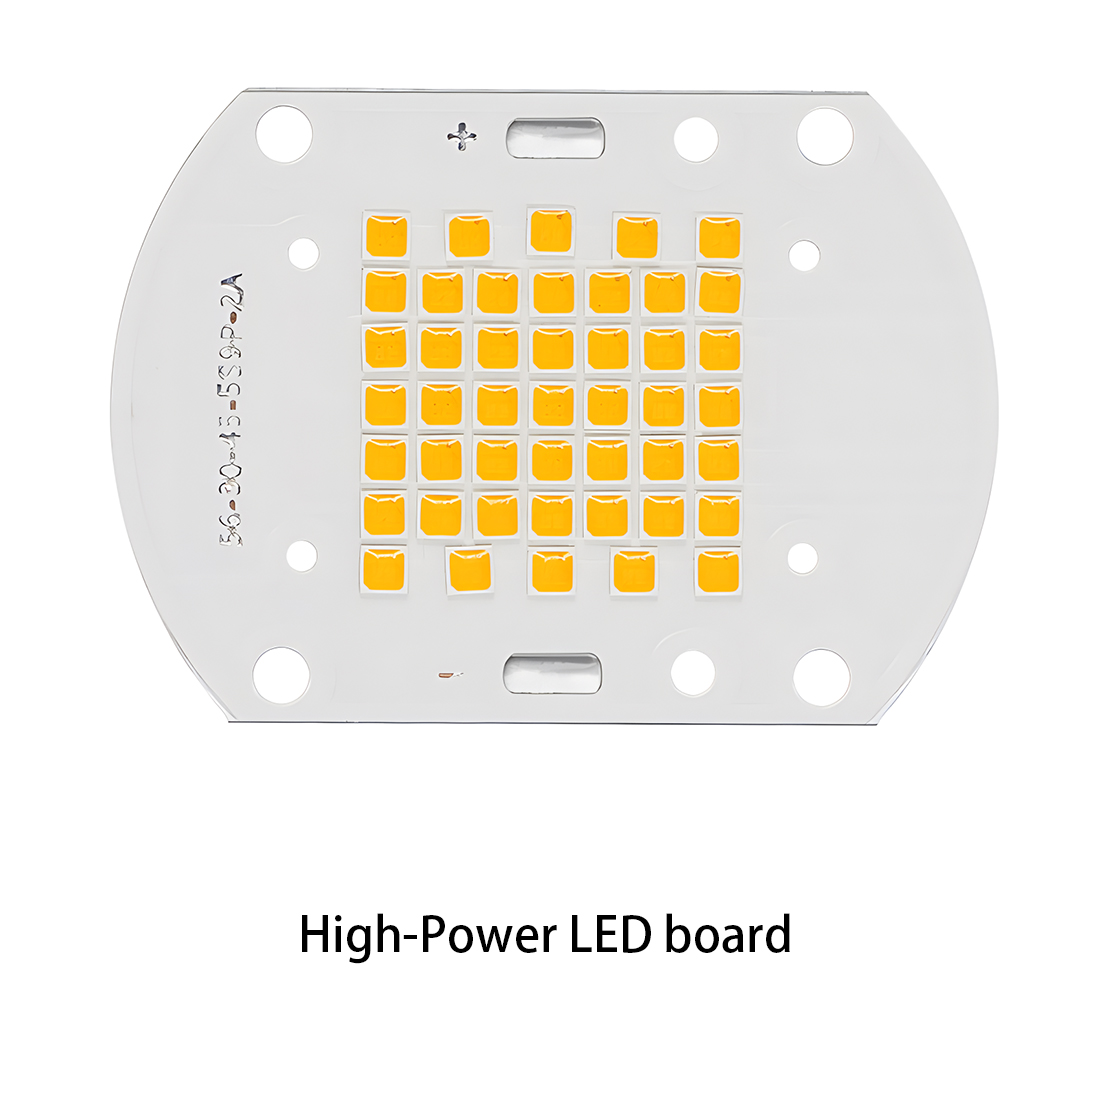 LED灯PCBA
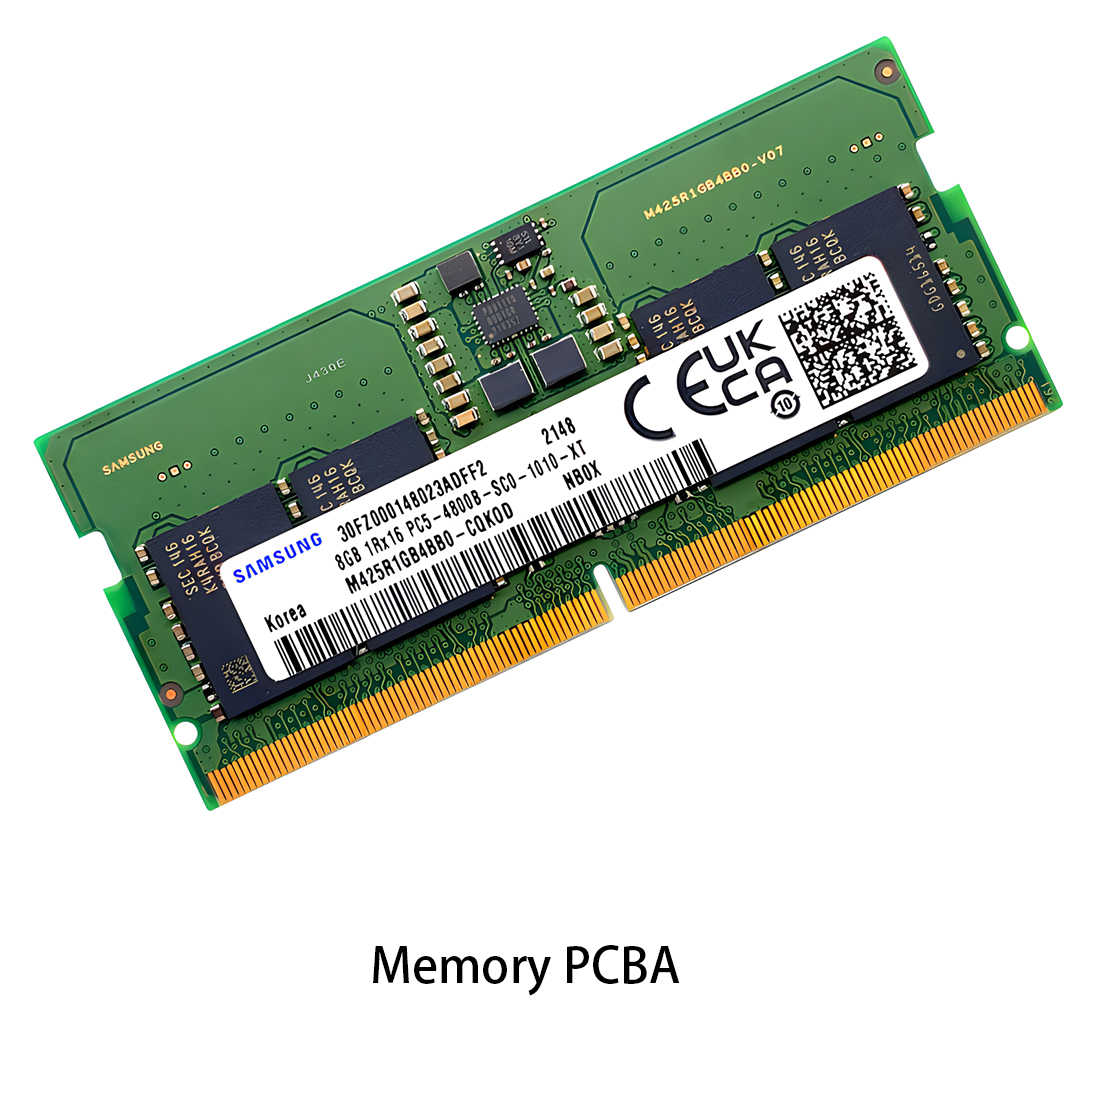 内存PCBA
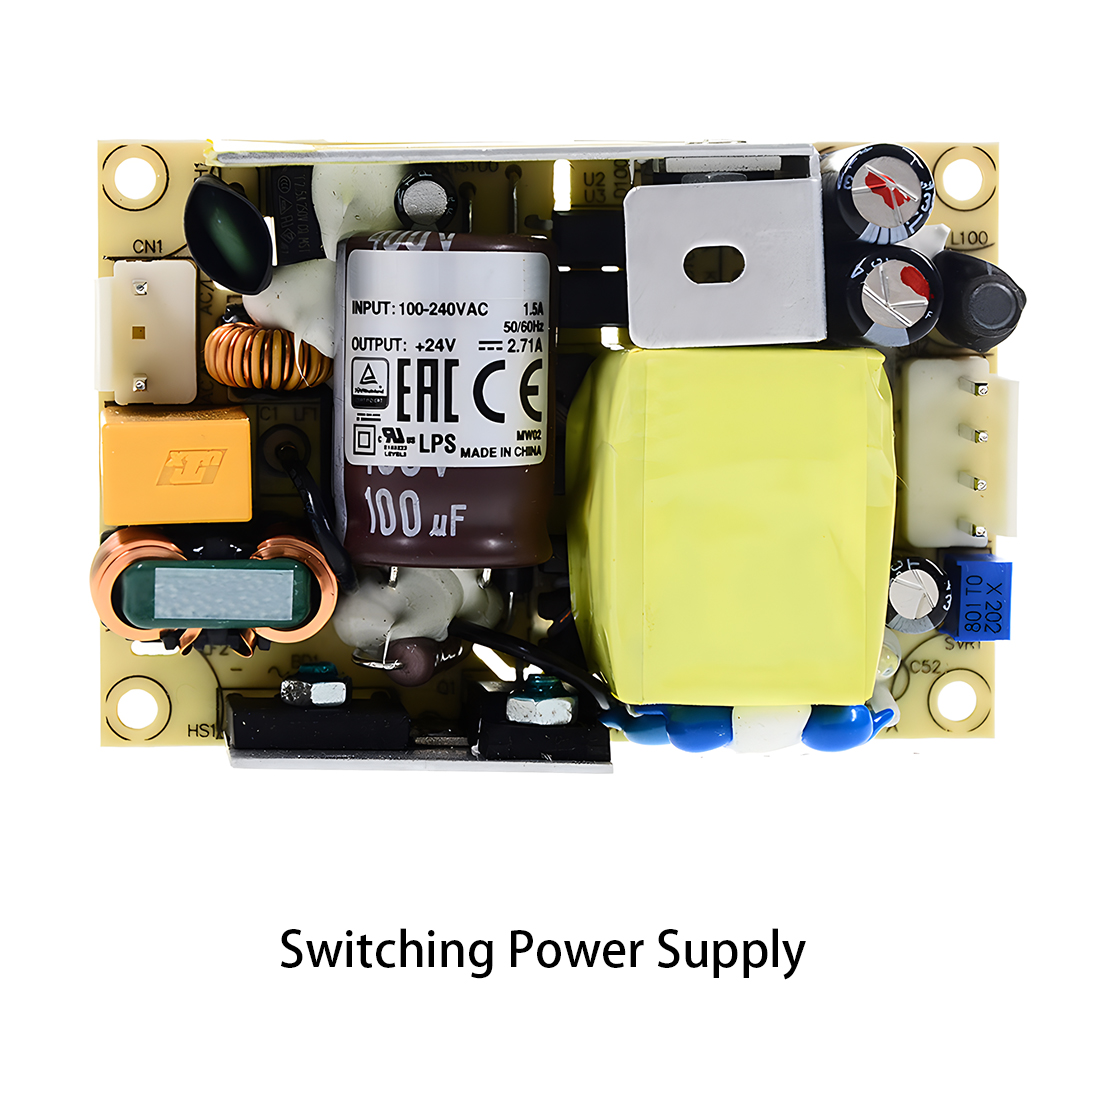 电源PCBA
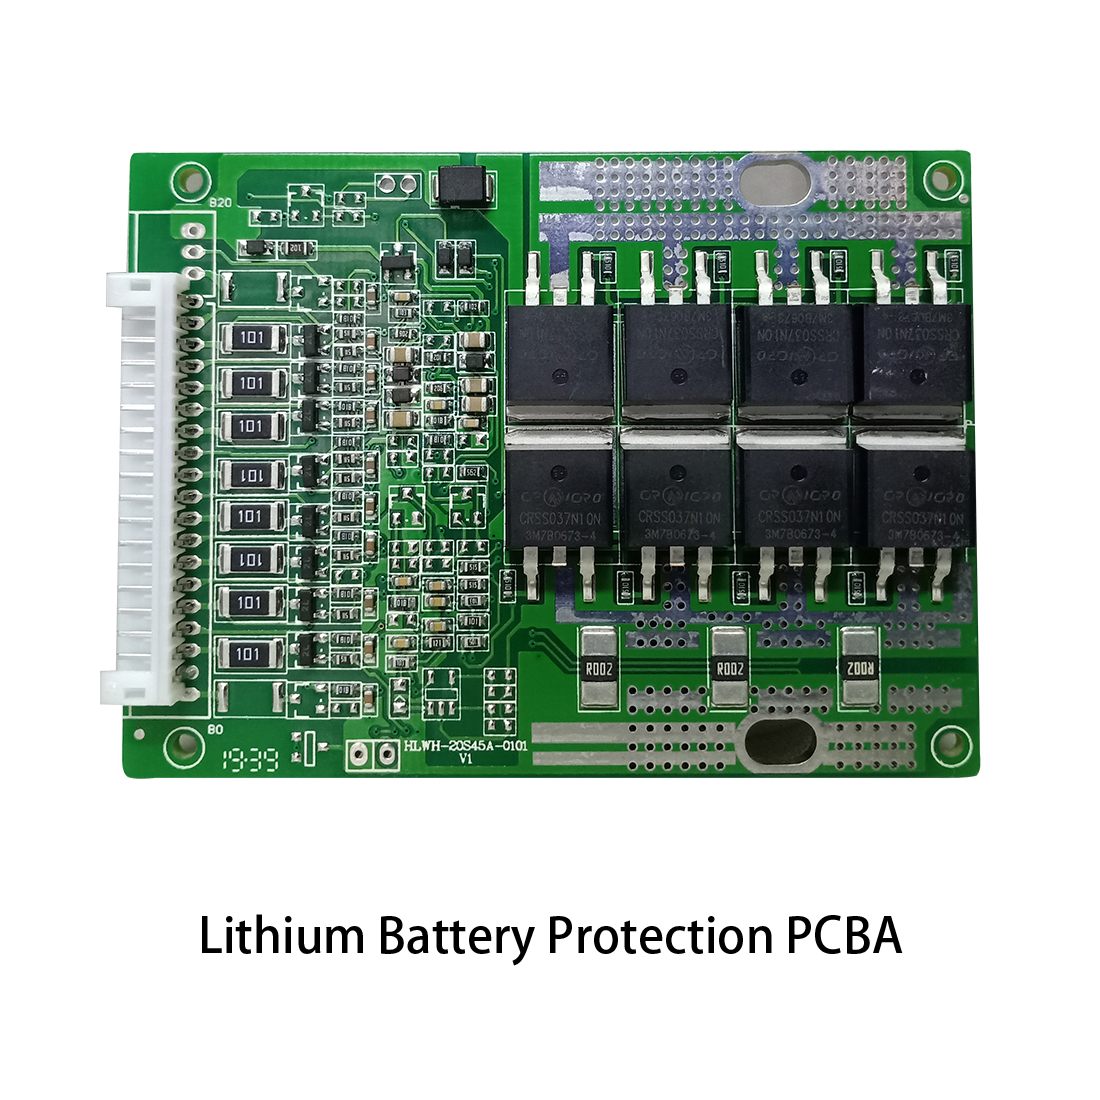 新能源PCBA
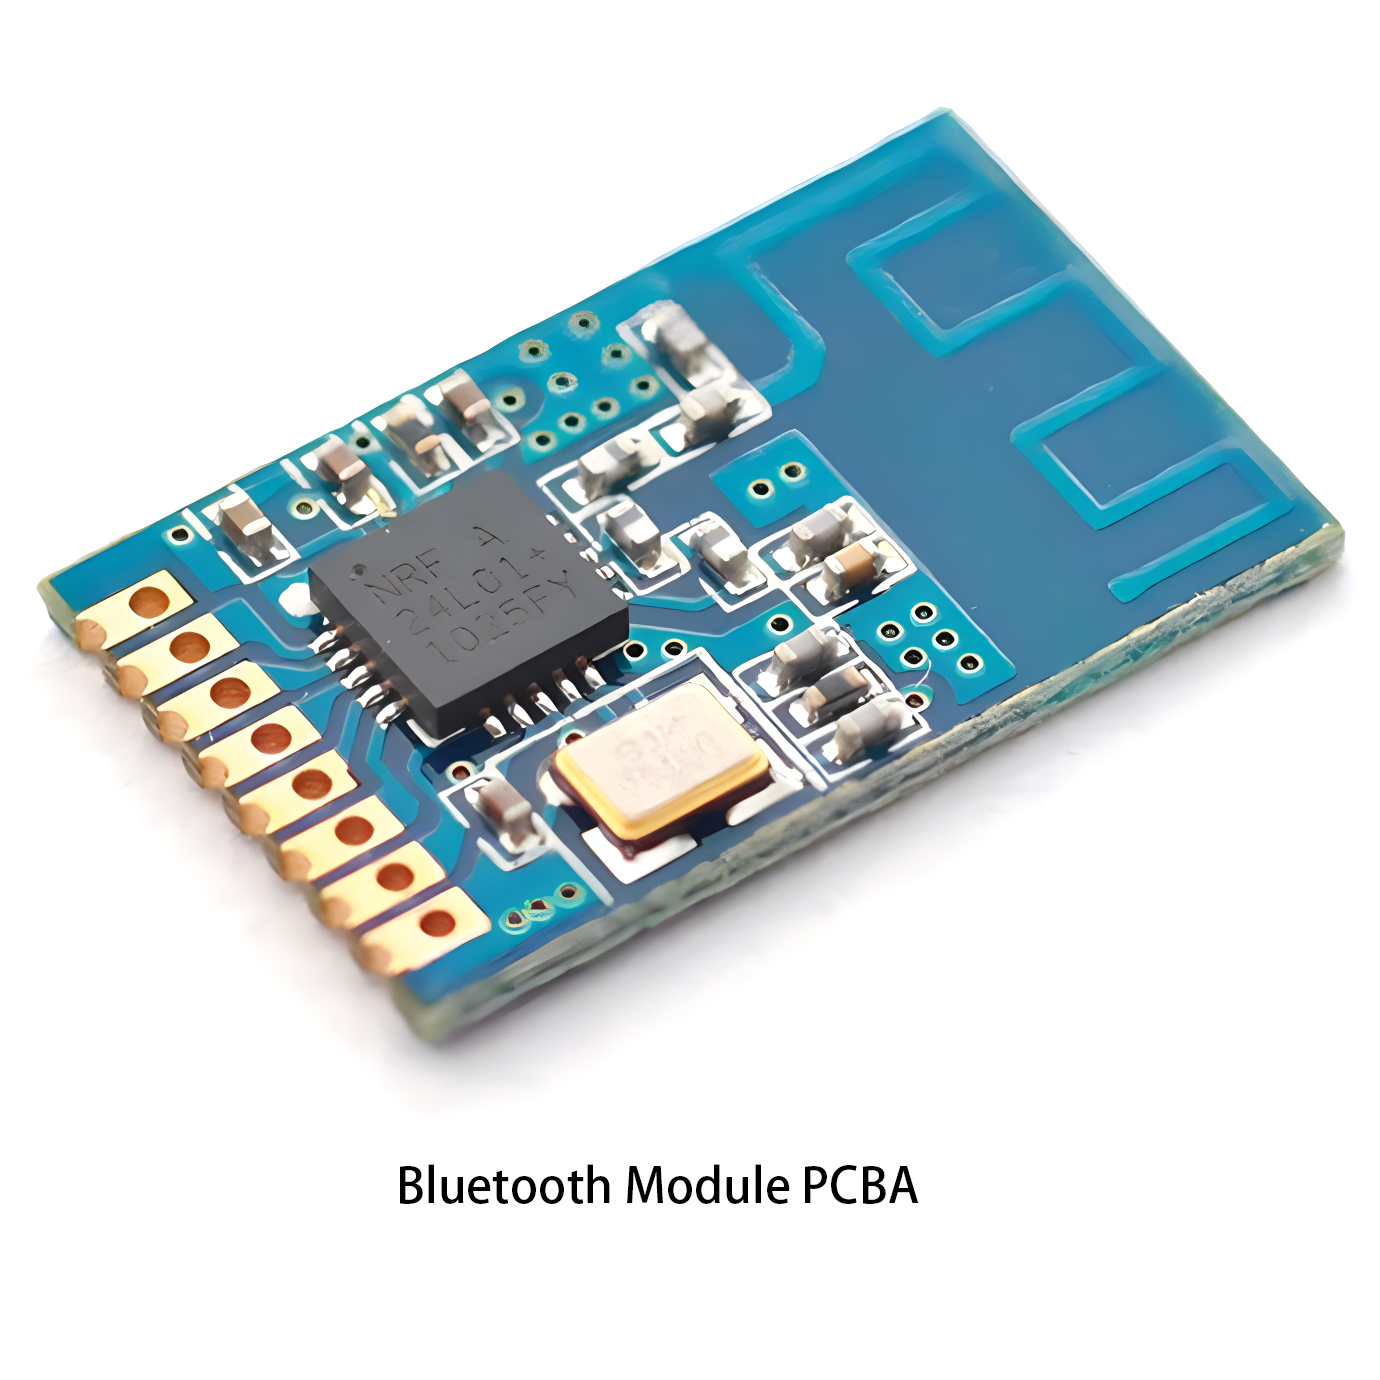 通信PCBA
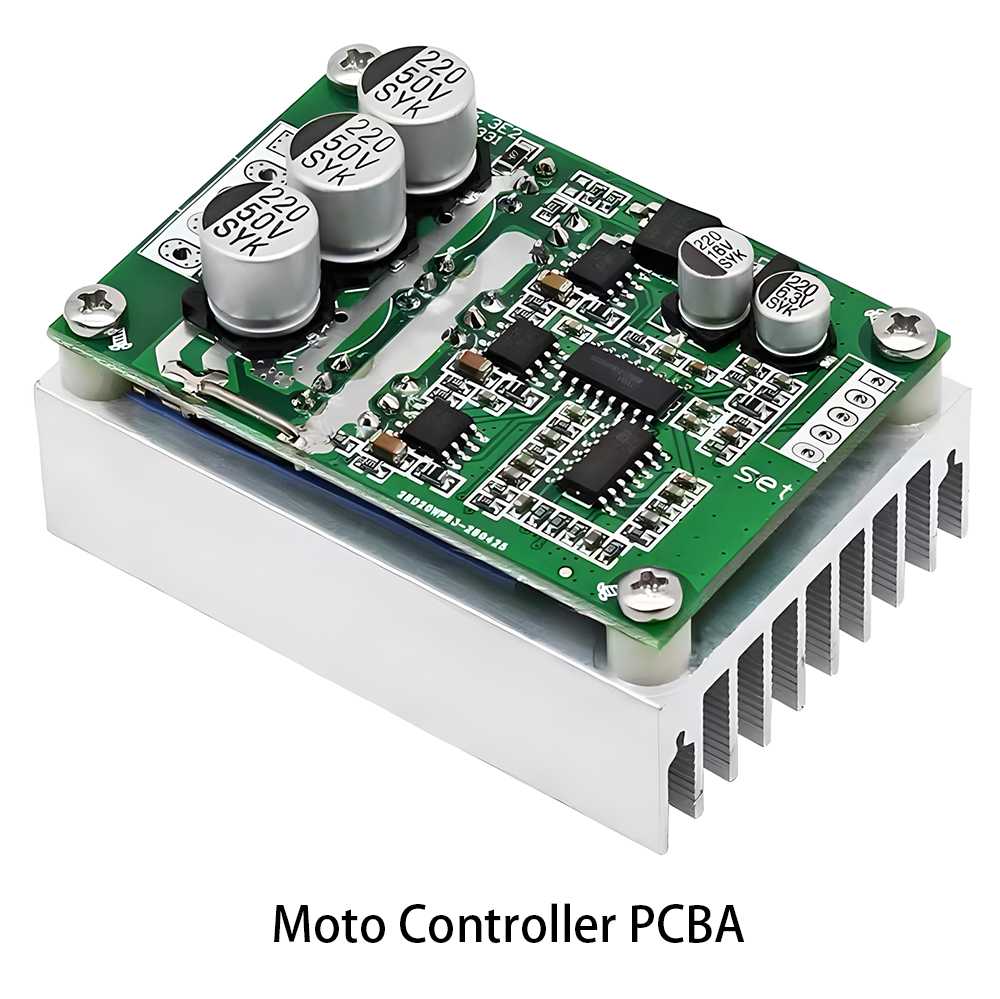 工业控制PCBA
 医疗设备PCBA
 测试服务
 PCBA测试服务
 认证申请
 RoHS认证申请
 REACH认证申请
 CE认证申请
 FCC认证申请
 CQC认证申请
 UL认证申请
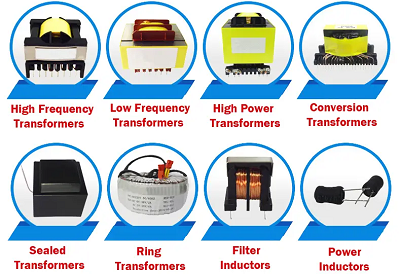 变压器、电感器
 高频变压器
 低频变压器
 大功率变压器
 转换变压器
 密封变压器
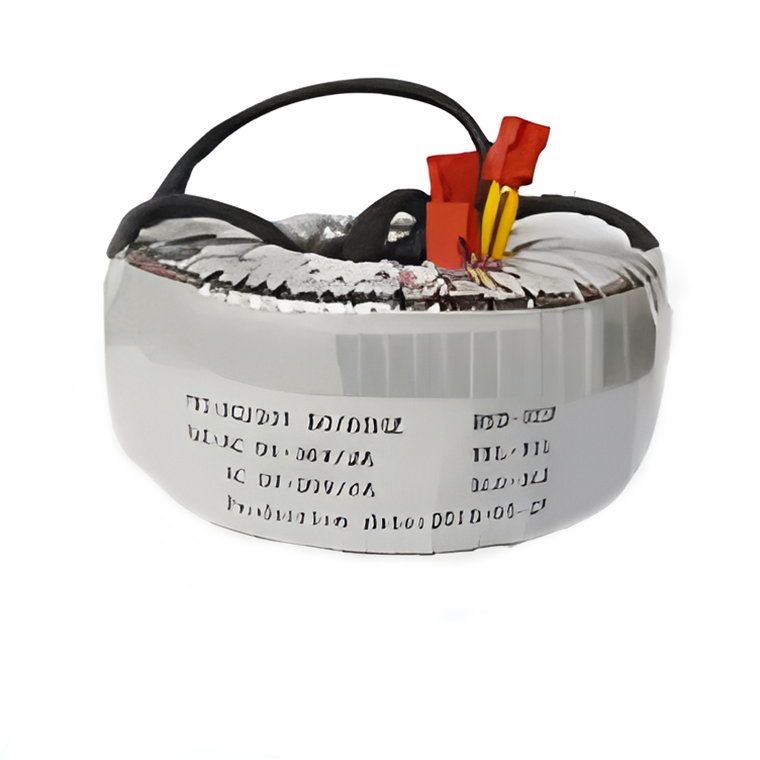 环形变形金刚
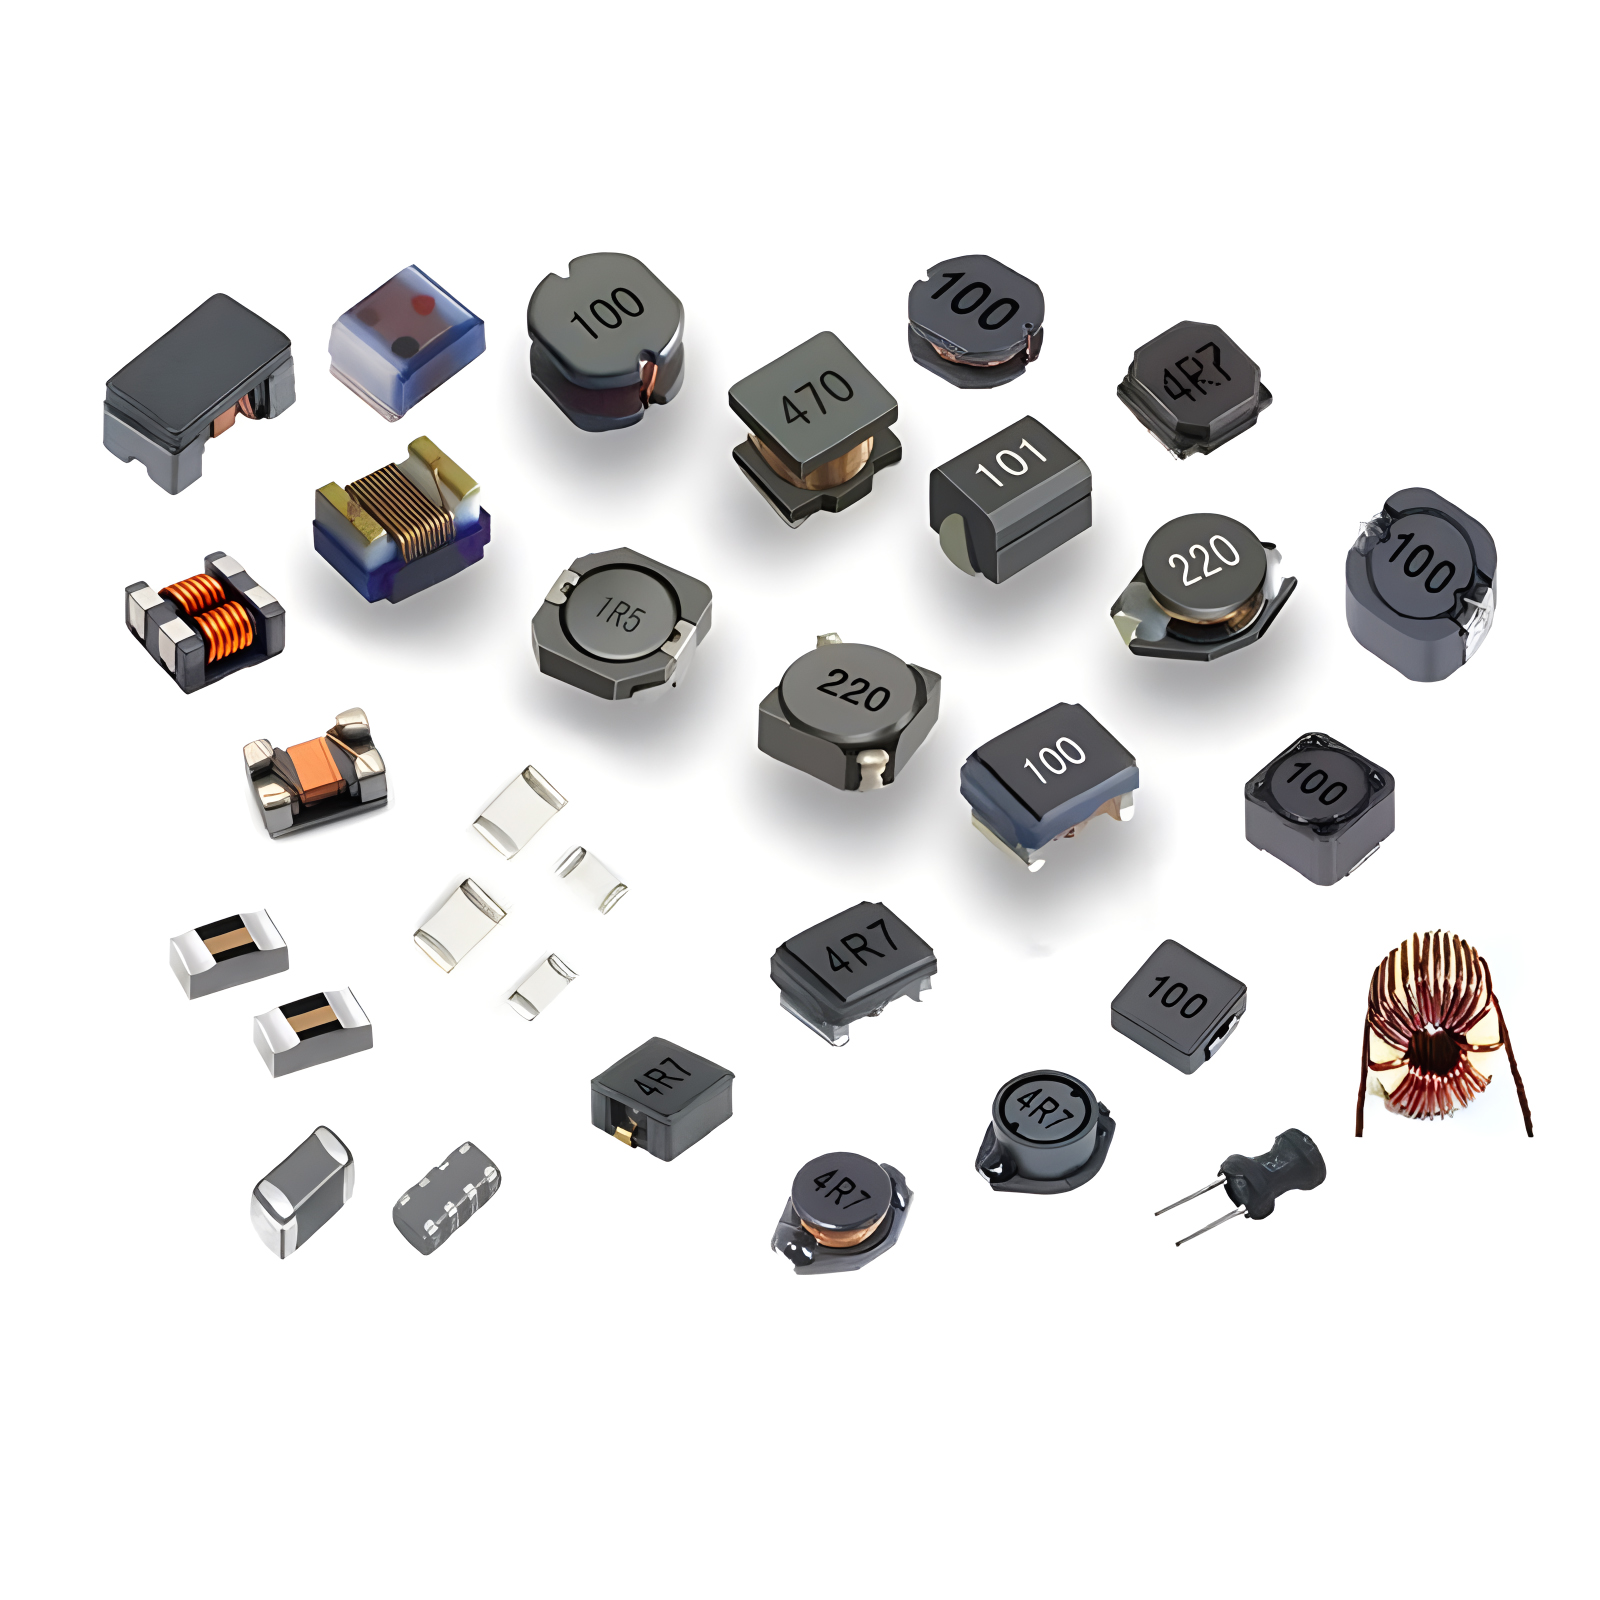 电感器
 定制电线电缆
 网络线缆
 电源线
 天线电缆
 同轴电缆
 净位置指标
 太阳 AIS 净位置指标
 电容器
 连接器
 二极管
 嵌入式处理器和控制器
 数字信号处理器(DSP/DSC)
 微控制器(MCU/MPU/SoC)
 可编程逻辑器件(CPLD/FPGA)
 通信模块/物联网
 电阻器
 通孔电阻器
 电阻网络、阵列
 电位器,可变电阻器
 铝制外壳,瓷管电阻
 电流检测电阻器、分流电阻器
 开关
 晶体管
 电源模块
 隔离式电源模块
 交流-直流电源模块
 直流-交流模块(逆变器)
 射频和无线
利用 3D SPI 技术实现 ±10% 的焊膏体积精度
2025-07-14

一、核心精度保证系统
-
选择我知道了校准链

-
-
关键指标:
-
Z轴重复性:±1.5μm
-
光源稳定性:±0.5%(8 小时)
-
-
-
体积算法
-
像素面积(最小 5×5μm²)
-
相位高度
-
形状补偿(0.97~1.03)
-
二、五项关键的准确性提升措施
-
投影优化
范围 标准模式 高精度模式 边缘频率 60线/毫米 120线/毫米 阶段步骤 四步 8步 音量误差 ±15% ±8% -
模板补偿
-
焊盘-模板映射库:
# 补偿算法 定义 容量补偿(测量, 设计): 返回 0.93*测量 + 0.07*设计 # 基于回归
-
-
环境控制
因素 允许范围 准确性影响 温度 23±1℃ ±0.8%/℃ 湿度 相对湿度45±5% ±0.3%/10%RH 振动 ±2.5%
三、焊膏自适应检测
-
材料数据库
粘贴类型 折射率 是射频王牌张力因子 SAC305 1.62 1.05 SnBi58 1.78 0.97 水溶性 1.55 1.12 -
衰退补偿
-
双速扫描:
-
首次扫描:高速(120毫米/秒)
-
精确扫描:坍塌区域扫描速度为 40 毫米/秒
-
-
IV. 标准化检测流程
步骤1:预热≥30分钟(镜头温度稳定在±0.3℃以内) 步骤2:使用阶梯规(50/100/150μm)进行校准 步骤3:扫描参数: - 分辨率:10μm/像素(30万像素相机) - 倾斜补偿:自动PCB翘曲计算 步骤4:体积计算: - 筛选 异常值:H200μm - 边缘滤波器:3×3 中值滤波器 步骤5:输出: - 体积分布图 - Cpk≥1.33 报告 五、测试数据比较
01005 垫片结果(目标:0.012mm³)
| 控制方案 | 平均值(mm³) | 标准差 | CPK |
|---|---|---|---|
| 基本SPI | 0.0116 | 0.0018 | 0.89 |
| 高精度 | 0.0121 | 0.0009 | 1.52 |
验证方法:
-
共聚焦激光显微镜(精度±0.5%)
-
横截面+金相测量
合规标准:
IPC-7527 焊膏检测
ISO/IEC 17025 实验室认证